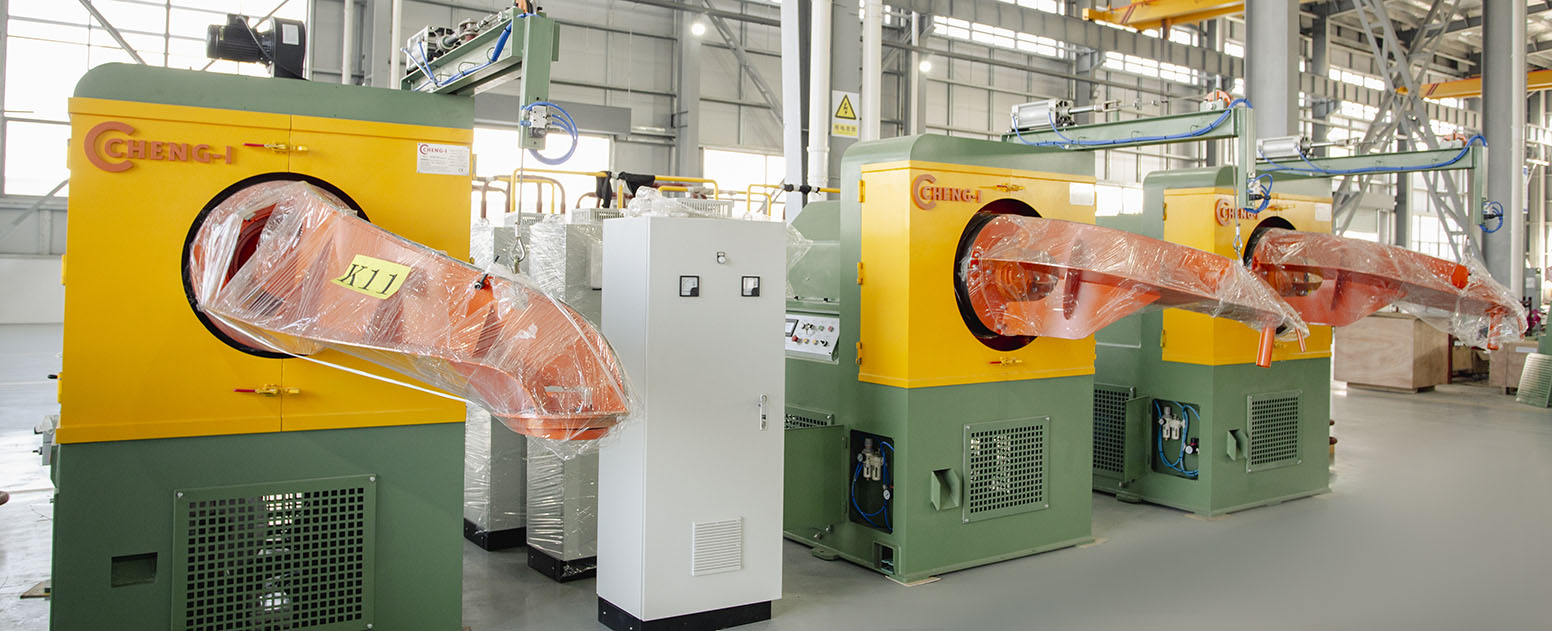
معدات سلكية متميزة، تدعم التصنيع المتقدم

من نحن

من نحن

CHENG I Wire Machinery Co. Ltd.

01 حلول المعدات الشاملة

نحن نقدم مجموعة كاملة من المعادن معدات معالجة الأسلاك من آلات فردية إلى التخطيط الكامل للمصنع والخدمة الصناعات مثل أدوات التثبيت، السيارات، الفضاء الجوي، وأكثر من ذلك، المساعدة الشركات تحقق الكفاءة ترقيات الأتمتة.

02 دقة. متانة. نتائج.

مع التحكم الإلكتروني المتقدم الأنظمة والتجميع الدقيق و جودة صارمة التحكم، نحن نضمن الأداء العالي واستقرار معداتنا، كسب الثقة طويلة الأمد من خلال المهنيين الخبرة والخدمة.
من نحن

نقاط القوة الأربع

لماذا تختارنا

نقاط القوة الأساسية

شريك عالمي موثوق به للأسلاك الآلية حلول المعالجة والمصانع.
  • 1
  • 2
  • 3
  • 01

    ابتكار

    ستة أجيال من تطور المنتجات، مدفوعة بالبحث والتطوير المستمر والتكنولوجيا المتقدمة.
  • 02

    موثوقية

    أداء مثبت في الدقة والاستقرار والمتانة، مدعومًا بمراقبة صارمة للجودة.
  • 03

    الخبرة العالمية

    أكثر من 50 عامًا من الخبرة في الصناعة، وخدمة العملاء في جميع أنحاء آسيا وأوروبا والشرق الأوسط وخارجها.
  • 04

    خدمة

    الدعم المهني الشامل —من التخطيط إلى ما بعد البيع— لضمان نجاح العملاء.

توفير حلول احترافية شاملة للآلات السلكية.

الأتمتة الدقيقة

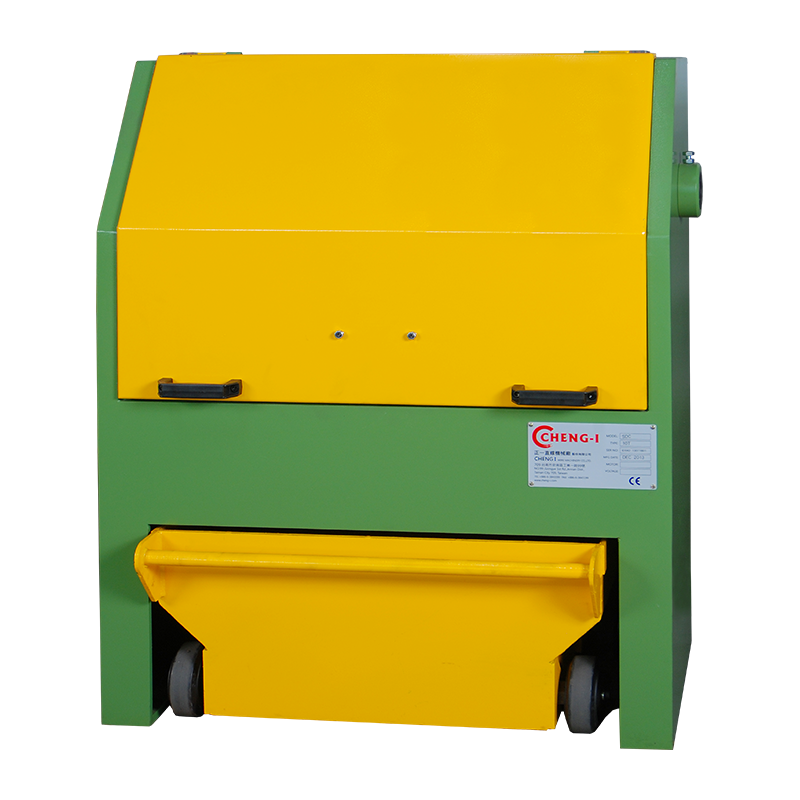
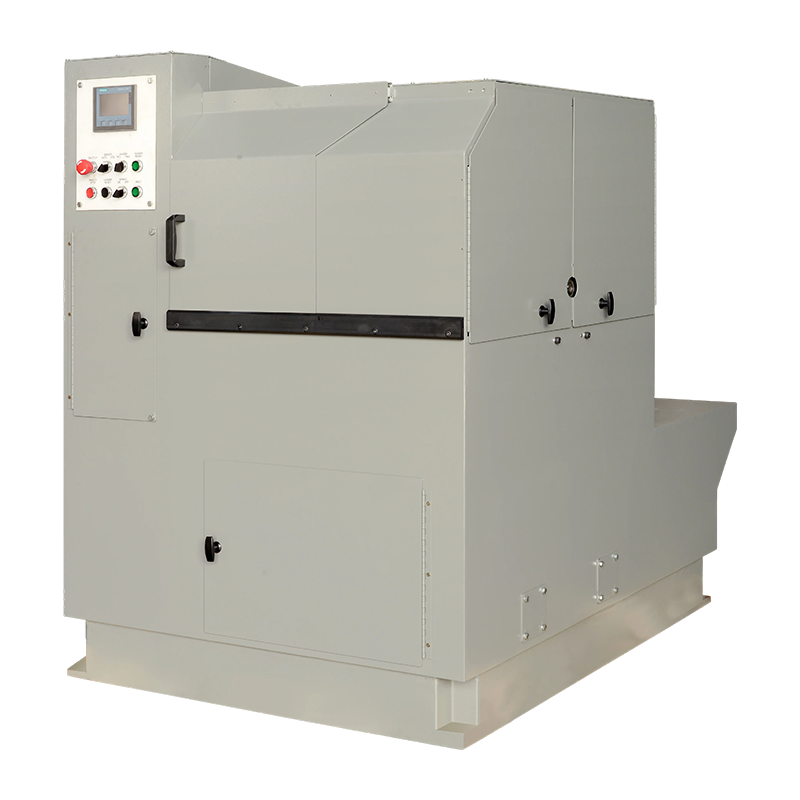
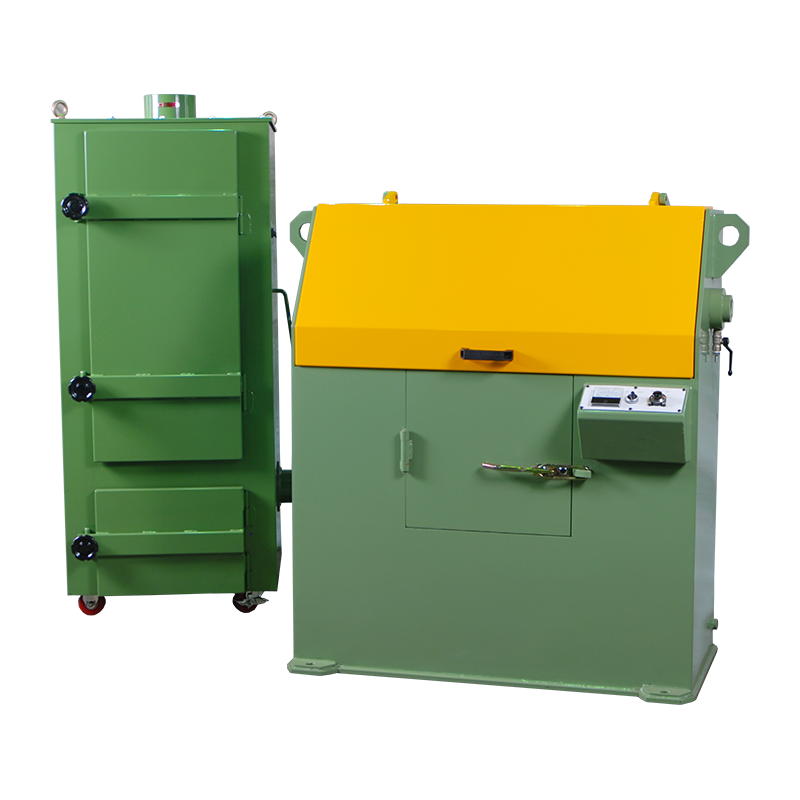
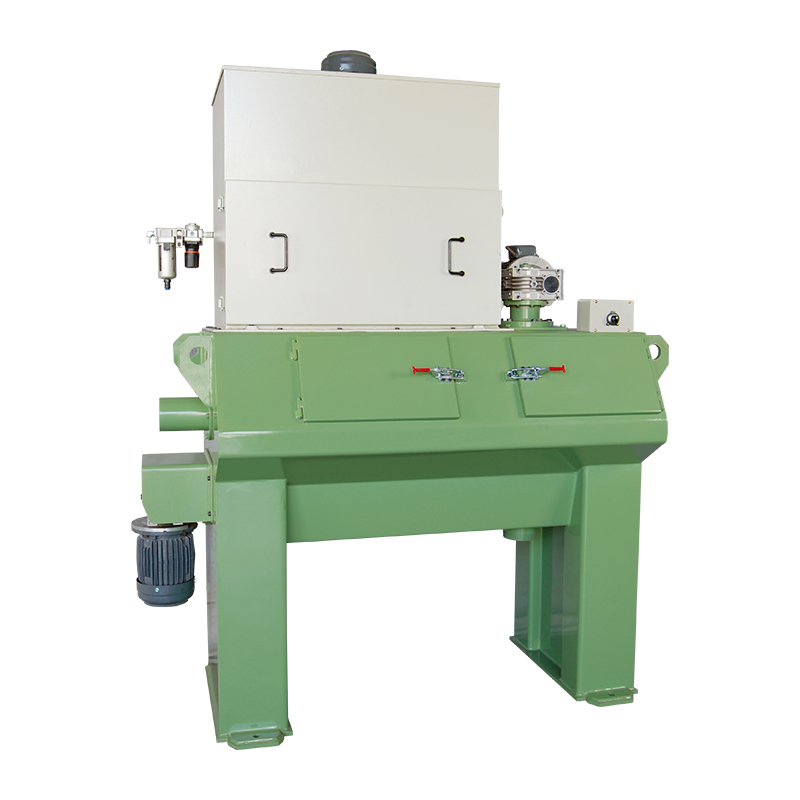
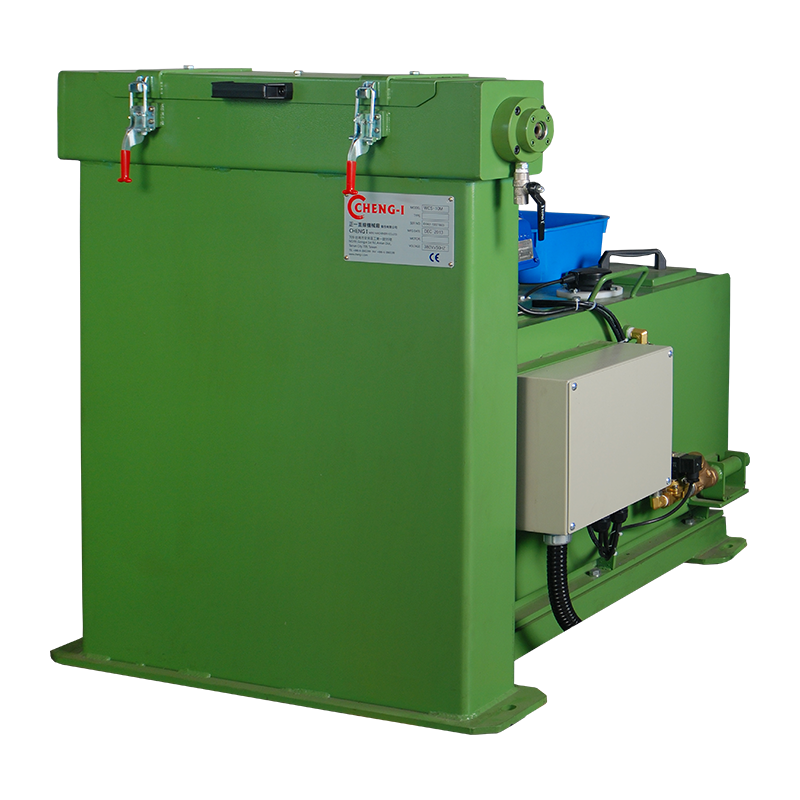
  • آلة إزالة قشور الأسلاك

    توفر سلسلة إزالة الترسبات الكلسية عمليات إزالة الترسبات الكلسية باستخدام الثني والقماش الكاشط وفرشاة الفولاذ، وهي متوافقة مع مواصفات الأسلاك المتعددة، وتزيل ترسبات الأكسيد بكفاءة لتلبية متطلبات الرسم المسبق.

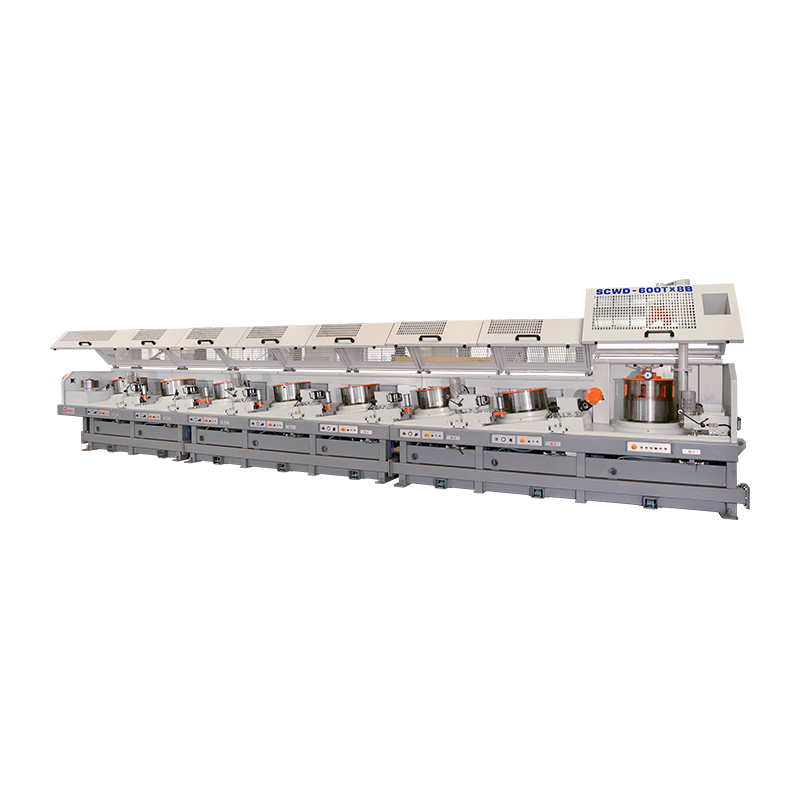
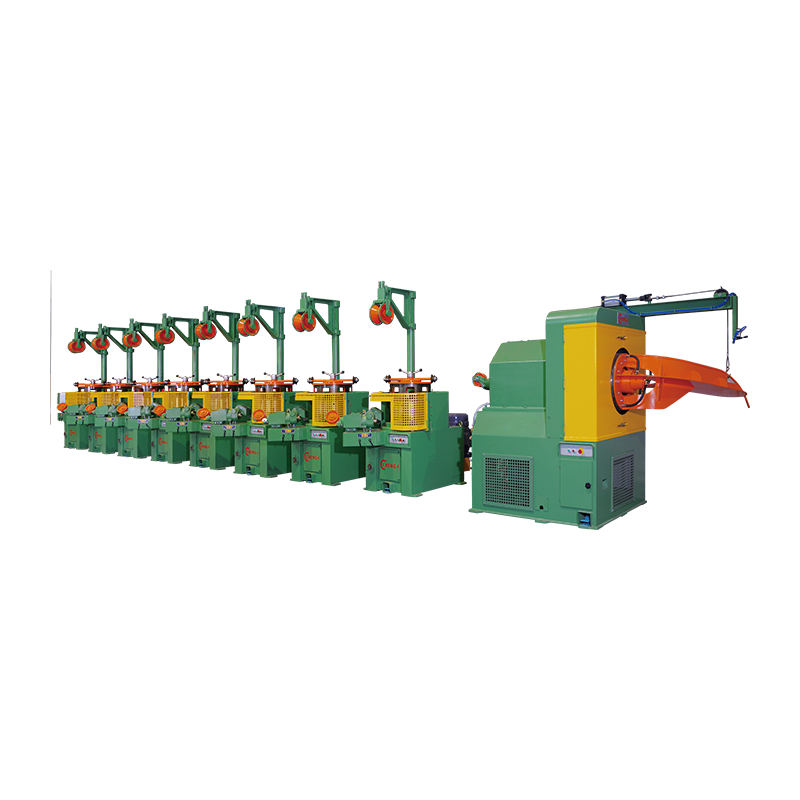
  • آلة سحب الأسلاك

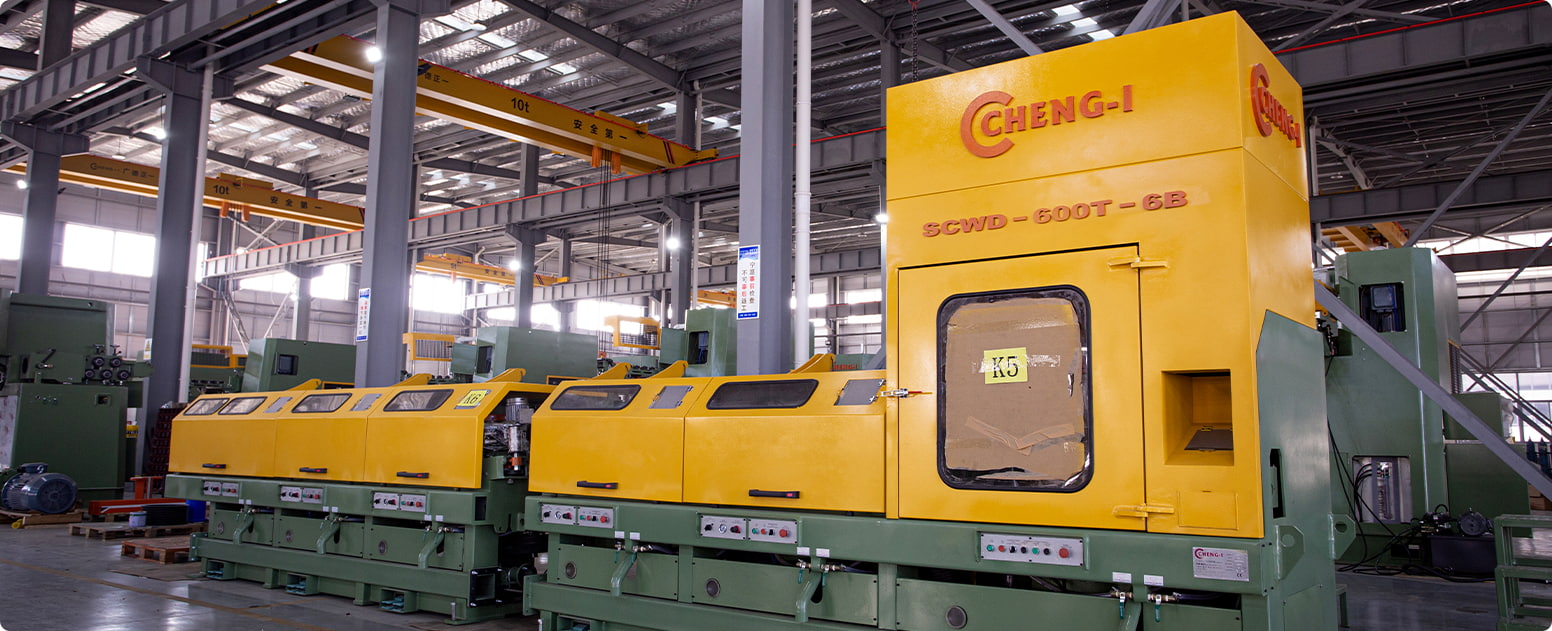
    توفر سلسلة سحب الأسلاك تكوينات متعددة للآلات لتقليل الأسلاك الباردة بدقة، وتستوعب مواصفات مختلفة لتلبية متطلبات الإنتاج المستمر عالي السرعة.

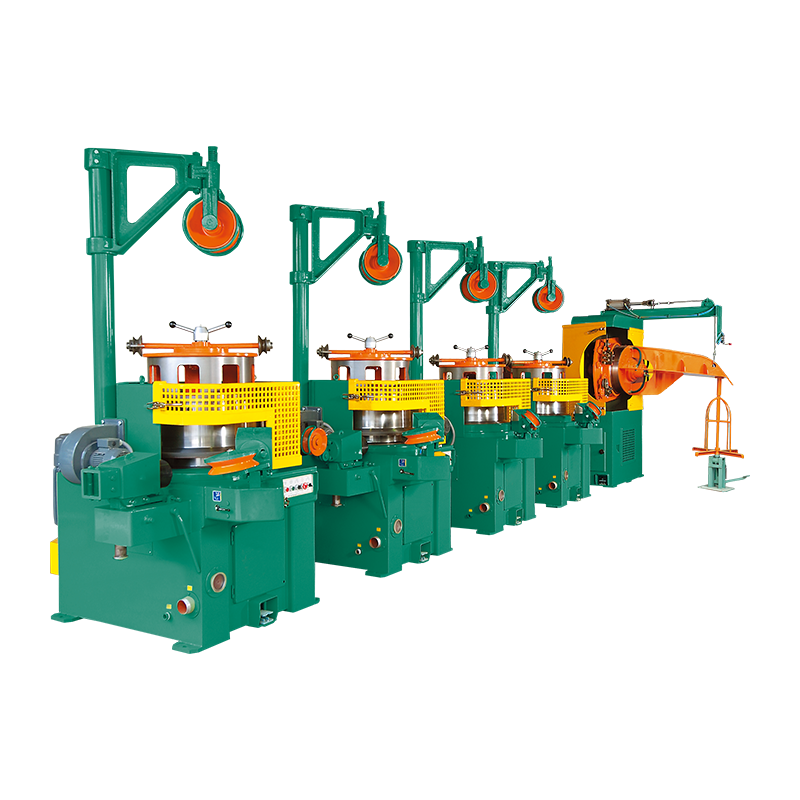
  • آلة لف الأسلاك

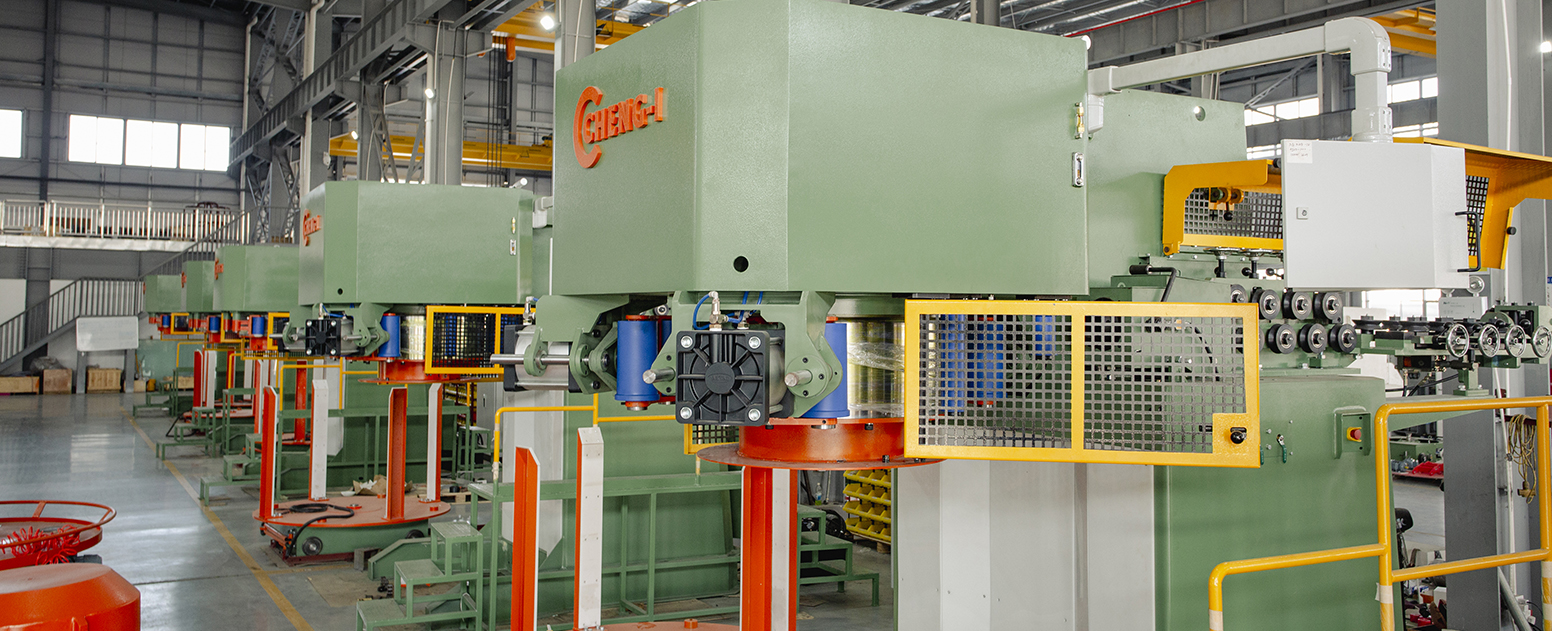
    تقدم سلسلة Take-Up Coiler نماذج لف متنوعة مع التحكم المستمر في الشد والعبور الدقيق، وهي متوافقة مع مواصفات الأسلاك المتعددة لاحتياجات اللف للإنتاج المستمر.

  • تأسست في

    0

  • مساحة الأرضية

    0 ㎡

  • نوع المنتج

    0

  • خدمة ساعات

    7*24 ساعة

حلول آلية لمعالجة الأسلاك المعدنية و تصنيع أدوات التثبيت.

تطبيق

  • سلك فولاذي مسبق الإجهاد
    {vo.title}
    التحكم في التوتر بدقة عالية: تضمن آلة سحب الأسلاك من الجيل السادس تفاوتات قطر صغيرة للغاية أثناء السحب، مما يلبي متطلبات القوة الصارمة للهياكل الخرسانية المجهدة مسبقًا.الاستقرار والاتساق: يضمن نظام التحكم الكهربائي المتقدم وآلية النقل الدقيقة عدم تدهور الخصائص الميكانيكية أثناء الإنتاج المستمر طويل الأمد، مما يؤدي إلى عمر تعب ممتاز للمنتج النهائي.
    جميع التطبيقات
  • التلدين الكروي
    {vo.title}
    حماية السطح: تتجنب عملية السحب ذات درجة الحرارة المنخفضة والاهتزاز المنخفض إتلاف الهيكل الناعم وفيلم التشحيم بعد التلدين الكروي، مما يقلل من الخدوش السطحية.عمر خدمة أطول للقوالب: يقلل التوزيع المنتظم للإجهاد من تآكل القوالب، ويناسب بشكل خاص عمليات السحب المستمر للأسلاك الملدنة كروياً الناعمة.
    جميع التطبيقات
  • سلك معدني
    {vo.title}
    أتمتة عالية الكفاءة: تصميم خط متكامل مع تشغيل أوتوماتيكي بالكامل من إزالة الترسبات إلى الالتقاط، مما يقلل بشكل كبير من التدخل اليدوي ومناسب للإنتاج الموحد بكميات كبيرة.التحول السريع: يسمح هيكل القالب والكابستان المحسن بالتبديل السريع للقطر لاستيعاب طلبات أسلاك الأجهزة المختلفة.
    جميع التطبيقات
  • أسلاك فولاذية عالية الكربون
    {vo.title}
    قدرة الرسم عالية القوة: يمكن لإطار الماكينة القوي وتبديد الحرارة الممتاز للرافعة أن يتحمل قوى السحب العالية وارتفاع درجة الحرارة لأسلاك الفولاذ عالية الكربون بنسب تخفيض عالية.معدل كسر منخفض: يعمل التحكم الدقيق في مزامنة التوتر والسرعة على منع انتشار الشقوق الدقيقة داخل الأسلاك الفولاذية عالية الكربون بشكل فعال.
    جميع التطبيقات
  • مسمار فولاذي
    {vo.title}
    الإنتاج عالي السرعة: تحقق آلة سحب الأسلاك الخطية المدمجة مع نظام الدفع والرفع التلقائي سحبًا مستمرًا عالي السرعة، يتوافق بشكل مباشر مع إيقاع التغذية لآلات صناعة الأظافر.الأبعاد الدقيقة: يضمن باستمرار قطرًا موحدًا لسلك الظفر، مما يقلل من معدل الخردة في إنتاج الأظافر.
    جميع التطبيقات
  • سلك مجلفن
    {vo.title}
    حماية الطلاء: مسار رسم منخفض التآكل قابل للتكوين وتزييت خاص يتجنب تقشير أو خدش طلاء الزنك أثناء الرسم.التوافق بعد المعالجة: تسهل عملية اللف الأنيقة عمليات التقويم أو القطع أو إعادة الجلفنة اللاحقة.
    جميع التطبيقات
  • سلك مسطح
    {vo.title}
    دقة تشكيل عالية: من خلال السحب بالقالب المتدحرج أو الجانبي، جنبًا إلى جنب مع ضبط الشد الدقيق، يضمن تفاوتات ثابتة في السُمك والعرض للسلك المسطح.اتساق ممتاز في الملف الشخصي: يتجنب التحكم في شد الحلقة المغلقة الالتواء والانحناء، وهو مناسب لللف الزنبركي الدقيق اللاحق أو تشكيل شكل خاص.
    جميع التطبيقات
  • أسلاك الفولاذ المقاوم للصدأ
    {vo.title}
    التحكم في تصلب العمل: يعمل نظام التبريد القوي الاختياري واستراتيجية التشحيم المخصصة على تأخير ارتفاع درجة حرارة القوالب والأسلاك الناتجة عن تصلب عمل الفولاذ المقاوم للصدأ.جودة سطح ممتازة: يقلل تصميم الأسطوانة أو صندوق القالب عالي الدقة من قشر البرتقال والخدوش على سطح سلك الفولاذ المقاوم للصدأ.
    جميع التطبيقات
  • 01.

    سلك فولاذي مسبق الإجهاد

  • 02.

    التلدين الكروي

  • 03.

    سلك معدني

  • 04.

    أسلاك فولاذية عالية الكربون

  • 05.

    مسمار فولاذي

  • 06.

    سلك مجلفن

  • 07.

    سلك مسطح

  • 08.

    أسلاك الفولاذ المقاوم للصدأ

تابع آخر أخبارنا والمقالات الفنية، فستكون مفيدة لك.

أخبار

أحدث الأخبار

  • أخبار الصناعة ما هو إزالة الترسبات من الأسلاك؟ دليل عملي للأساليب والفوائد والمعدات
    مرر إبهامك على ملف من الأسلاك المدرفلة على الساخن مقاس 6.5 مم مباشرة من الطاحونة وستشعر بها: طبقة رمادية هشة تتقشر تحت ظفر الإصبع. هذا الغشاء عبارة عن قشور مطحنة، وهي طبقة أكسيد الحديد التي تتشكل عندما يبرد الفولاذ الأحمر الساخن في الهواء الطلق. قم بتغذية هذا القضيب مباشرة في قالب سحب وسيتحول الأكسيد إلى مادة كاشطة: فهو يسجل القالب، ويندمج في سطح السلك، ويعود إلى السطح بعد ساعات كسلك مخدوش، ويتساقط الزنك، ويقصر عمر القالب. إن إزالة الترسبات الكلسية من الأسلاك هي خطوة الإنتاج التي تزيل هذا الترسبات الكلسية قبل سحبها، وهي في معظم مصانع الأسلاك هي الضمانة الأقل تكلفة ضد المشاكل الأكثر تكلفة في المراحل النهائية. تشرح هذه المقالة المقصود بإزالة الترسبات الكلسية من الأسلاك، وكيف تختلف الطرق الرئيسية، وأين تتناسب العملية مع خط كامل. ما هو إزالة الترسبات من الأسلاك؟ تعريف العمل إزالة الترسبات الكلسية من الأسلاك هي إزالة الترسبات الكلسية والصدأ من سطح قضبان الأسلاك بحيث تعمل القوالب ومواد التشحيم والطلاءات ضد الفولاذ النظيف بدلاً من الأكسيد الصلب. التعريف إزالة الترسبات الكلسية من الأسلاك هي الإزالة الميكانيكية أو الكيميائية لمقياس أكسيد الحديد المتكون على قضبان الأسلاك أثناء الدرفلة على الساخن، ويتم إجراؤها قبل السحب أو الطلاء أو الفحص. المقياس نفسه ليس مادة واحدة. عندما يبرد القضيب من درجة حرارة الدوران، يتفاعل الأكسجين والحديد في ثلاث طبقات من الأكسيد المكدسة: الووستيت (FeO) الأقرب إلى الفولاذ، والماجنتيت (Fe3O4) في المنتصف، وطبقة رقيقة من الهيماتيت (Fe2O3) في الخارج. الووستايت هش وعادة ما يكون الطبقة السميكة، ولهذا السبب فإن ثني القضيب ذهابًا وإيابًا يؤدي إلى تشقق القشور بشكل فعال. تم تصميم معدات إزالة الترسبات حول نقطة الضعف هذه: ثني القضيب، أو إزالة الحطام، أو طحن ما يقاوم، أو إذابة الباقي في الحمض. تركيبة مقياس المطحنة النموذجية على قضبان الفولاذ الكربوني FeO، الوستيت (الداخلي) 72% Fe3O4، المغنتيت (منتصف) 23% Fe2O3، الهيماتيت (الخارجي) 5% القيم الإرشادية تتغير النسب مع درجة حرارة التدحرج ومعدل التبريد. لماذا تحدد عملية إزالة الترسبات عمر القالب وجودة السطح يعتبر المقياس أكثر صلابة وأقل ليونة بكثير من الفولاذ الذي تحته، لذا فإن أي أكسيد يتم حمله في قالب السحب يتصرف مثل حبيبات الطحن بدلاً من مادة التشحيم. 0.1 ملم سمك مقياس الأكسيد النموذجي على القضبان المدرفلة على الساخن 1-3% يتم تحويل الفولاذ إلى مقياس أثناء الدرفلة على الساخن والتبريد 3 طبقات أكسيد مكدسة، من FeO في الفولاذ إلى Fe2O3 في الخارج نادرًا ما يعلن الضرر عن نفسه عند الموت أولاً. يظهر كنمط من التكاليف التي يتعرف عليها مشرفو الرسم ذوو الخبرة بسرعة: تآكل القالب: تضغط جزيئات الأكسيد على سطح القالب، مما يؤدي إلى إعادة التلميع والاستبدال في وقت مبكر. العيوب السطحية: يترك المقياس المرسوم من خلال قالب خدوش طولية وعلامات قالب لا يمكن للطلاء أن يخفيها لاحقًا. فشل الطلاء: يتم وضع الزنك والفوسفات والطلاء على البثرة والرقائق المتبقية، لأن الطلاء يرتبط بالأكسيد، وليس بالفولاذ. التشحيم غير المتساوي: تحبس الشظايا السائبة وتزيل مادة التشحيم، مما يؤدي إلى تجويع منطقة التشوه في التمريرة التالية. "إن قالب السحب لا يغفر الحجم. أي أكسيد يدخل القالب إما ينتهي به الأمر مضغوطًا في السلك أو يتآكل في القالب." فيما يتعلق بالمشتريات، فإن تكلفة تخطي إزالة الترسبات لا تظل مخفية أبدًا. ترى المتاجر التي ترسم درجات الزنبرك والحبال والمحمل ذلك في مخزون القوالب، وفي الأسلاك المرفوضة عند الفحص، وفي العملاء الذين يقومون بمراجعة تشطيب السطح قبل كل شحنة. مقارنة الطرق الأربعة الرئيسية لإزالة الترسبات من الأسلاك تنتمي كل طرق إزالة الترسبات الصناعية تقريبًا إلى إحدى العائلتين: الطرق الميكانيكية التي تعمل على تكسير القشرة أو طحنها، والتخليل الكيميائي الذي يعمل على إذابتها. مقارنة بين الطرق الأربعة الأكثر شيوعًا لإزالة الترسبات السلكية المستخدمة قبل سحب الأسلاك. الطريقة كيف يعمل الأنسب ل المراقبين الانحناء العكسي يمر القضيب فوق الحزم المتداخلة بحيث ينثني السطح ويتشقق القشور الهشة مقياس متوسط إلى ثقيل على القضيب قبل الرسم يترك الغرامات التي يجب تنظيفها بالفرشاة تنظيف الأسلاك تقوم الفرش الدوارة بفرك الترسبات الكلسية وإزالة الغبار من السطح التشطيب بعد الانحناء. الصدأ الخفيف يضيف تآكل الفرشاة واستخراج الغبار تكلفة التشغيل حزام جلخ يطحن الحزام طبقة رقيقة وموحدة من سطح السلك سلك غير قابل للصدأ وسلك خاص يحتاج إلى أسطح مشرقة يزيل المعادن الأساسية. الأحزمة هي مواد استهلاكية التخليل الحمضي يعمل حمض الهيدروكلوريك أو حمض الكبريتيك على إذابة الترسبات الكلسية في خزانات الغمر مقياس ثقيل، ملفات ضيقة، أشكال معقدة معالجة الأحماض المستهلكة، التحكم في الأبخرة، خطر التخليل الزائد في خطوط الفولاذ الكربوني، تعمل الطرق عادةً بالتسلسل: يقوم جهاز إزالة الترسبات المنحني بتكسير الجزء الأكبر من المقياس بسرعة الخط، وتقوم وحدة الفرشاة بإزالة الدقائق، وتقوم وحدة الطلاء بإنهاء السطح للرسم. يحدد التصميم وقطر القضيب وسمك المقياس عدد المحطات التي يحتاجها الخط. آلة إزالة الترسبات من الأسلاك للمعالجة المسبقة للقضيب تقوم أداة إزالة الترسبات المنحنية هذه بتكسير قشور الطحن على قضيب يصل طوله إلى 16 مم باستخدام بكرات متعامدة مع إدخالات من كربيد التنجستن. إنه يناسب تسلسل خط الفولاذ الكربوني الموصوف، حيث تعمل محطات الثني والتنظيف والطلاء بالترتيب قبل الرسم. عرض المنتج → تعمل الأسلاك المقاومة للصدأ والأسلاك المتخصصة الأخرى على رفع المستوى، لأن أسطحها يجب أن تظل مشرقة وخالية من العيوب. تخدم عملية إزالة الترسبات الكلسية بالحزام الكاشطة هذا السوق عن طريق طحن طبقة موحدة يمكن التحكم فيها من السطح بدلاً من الاعتماد على كسر القشور وحده. آلة إزالة الترسبات من الحزام الكاشطة للأسلاك المصنوعة من الفولاذ المقاوم للصدأ والكربون تم تصميم هذا الحزام الكاشطة ذو الرأس الواحد للقضبان المصنوعة من الكربون المنخفض والمقاوم للصدأ، وهو مصمم للقضبان ذات الكربون المنخفض إلى العالي والفولاذ المقاوم للصدأ، ويعمل على صنفرة الأسطح بشكل موحد بسرعات تصل إلى 5 م/ث، مع تضمين مجمع الغبار. إنه يناسب الأسلاك اللامعة والخالية من العيوب حيث يكون كسر المقياس وحده غير كافٍ. عرض المنتج → إزالة الترسبات الميكانيكية أو التخليل: كيفية الاختيار اختر إزالة الترسبات الكلسية ميكانيكيًا عندما تريد خطًا جافًا ومضغوطًا مع الحد الأدنى من معالجة النفايات وعندما تكون ميزانك ليس كبيرًا؛ اختر التخليل عندما يكون الحجم الثقيل أو الأشكال الضيقة أو الأسطح الصعبة تبرر التعامل مع الحمض. إزالة الترسبات الميكانيكية لا توجد حاجة لتدفقات حمضية ولا حاجة لاستخراج الدخان تخطيط مضمن مدمج مباشرة بعد المكافأة النطاق الذي تم جمعه على شكل غرامات جافة، يسهل التعامل معه يمكن أن يبقى أثر أكسيد في فجوات ضيقة في الملف التخليل الكيميائي يصل إلى فترات الاستراحة ولفات داخل ملفات ملفوفة بإحكام يتعامل مع أثقل الميزان في عملية واحدة يتطلب تحييد الأحماض المستهلكة والتحكم في الدخان يؤدي الإفراط في التخليل إلى خطر التقاط الهيدروجين في الدرجات عالية الكربون تزن العديد من النباتات هذه المقايضات سطرًا سطرًا قبل الالتزام بها. مقارنتنا السابقة لـ إزالة الترسبات من الأسلاك مقابل التخليل يستعرض معايير التكلفة والبيئة وجودة السطح بمزيد من التفصيل، بما في ذلك المكان الذي يكون فيه المسار الميكانيكي المدمج بالإضافة إلى مسار التخليل منطقيًا. حيث تتناسب عملية إزالة الترسبات مع خط سحب الأسلاك لا تعد عملية إزالة الترسبات عملية مستقلة على الإطلاق. إنها تحتل المرتبة الثانية في سلسلة تمتد من الدفع إلى الاستلام، وكل محطة في اتجاه مجرى النهر تعتمد على مدى جودة إنجازها. المردود يقوم الملف أو البكرة بتغذية القضيب عند توتر ثابت. تؤدي المكافأة الضعيفة إلى ظهور مكامن الخلل التي لا يمكن لأي من مزيل الترسبات تصحيحها بعد ذلك. إزالة الترسبات تعمل وحدات الثني أو التنظيف أو الحزام على تجريد طبقة الأكسيد. يقوم المشغلون بفحص السطح هنا، قبل أن يلمس أي شيء آخر السلك. طلاء وتشحيم تقوم وحدة الطلاء بتطبيق البوراكس أو الفوسفات أو الجير بحيث تقوم بسحب روابط التشحيم إلى الفولاذ العاري وتبقى في مكانها تحت الضغط. الرسم يموت تقليل تمرير القسم. يعمل السلك النظيف المطلي على إطالة عمر القالب ويحافظ على تحمل الأبعاد. تناول الطعام تقوم اللفائف بلف السلك النهائي. يتم تكديس الأسلاك النظيفة بشكل متساوٍ وتفكيكها دون خدش الطبقات الموجودة أسفلها. وحدة طلاء التشحيم الجاف لتحضير سحب الأسلاك تطبق هذه الوحدة طبقة تشحيم جافة ثابتة على القضيب عبر ناقل آلي قبل الدرفلة على البارد أو السحب. بعد إزالة الترسبات الكلسية، يقوم الطلاء بإنهاء السطح بحيث يتم تكديس الأسلاك النظيفة بشكل متساوٍ وتلبي متطلبات النوابض والحبال والتطبيقات عالية الكربون. عرض المنتج → تختلف متطلبات السطح بشكل حاد حسب الاستخدام النهائي. الربيع والحبل و إنتاج أسلاك الفولاذ عالية الكربون يتحمل كمية أقل بكثير من الأكسيد المتبقي، على سبيل المثال، مخزون المسامير منخفض الكربون، لذلك يجب تحديد مراحل إزالة الترسبات والطلاء بدءًا من التطبيق النهائي وليس من المطحنة. الأسئلة الشائعة حول إزالة الترسبات من الأسلاك هل تؤدي عملية إزالة الترسبات الكلسية من الأسلاك إلى إزالة كل أثر للأكسيد؟ نادرا في تمريرة واحدة. يؤدي الثني إلى إزالة الكتلة، وتنظيف الأسنان بالفرشاة وإزالة الدقائق، ويصل التخليل إلى التجاويف التي لا تستطيع الطرق الميكانيكية رؤيتها. تجمع معظم الخطوط بين الطرق وتقبل الأكسيد المتبقي الصغير الذي يمكن أن يتحمله الطلاء والرسم. هل إزالة الترسبات الكلسية ميكانيكيًا جيدة مثل التخليل؟ بالنسبة لمعظم أسلاك الفولاذ الكربوني، نعم، عندما يتم إقرانها بطبقة من الطلاء والتشحيم المناسب. لا يزال التخليل يفوز على نطاق واسع وأشكال الملفات المعقدة، على حساب معالجة الأحماض والتحكم في الدخان ومعالجة النفايات السائلة. ماذا يحدث إذا قمت بسحب سلك دون إزالة الترسبات؟ يتسارع تآكل القالب، ويلتقط سطح السلك الخدوش والأكسيد المدمج، ويتم تطبيق الطلاء لاحقًا على شكل نفطة أو تقشر. ترتفع تكاليف استهلاك القوالب وإعادة العمل بسرعة، وغالبًا ما يكون ذلك خلال نوبة الإنتاج الأولى. هل يمكن أن يعود الحجم مرة أخرى بعد إزالة الترسبات؟ نعم. يتأكسد الفولاذ العاري مرة أخرى في التخزين الرطب، لذا قم بإزالة الترسبات بالقرب من وقت الرسم، أو حافظ على جفاف الملفات التي تمت إزالة الترسبات منها، أو خطط لتمرير خفيف لإعادة الفرشاة قبل وحدة الطلاء. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.wire-descaling-guide{--accent:#c8282a;--text:#24292e;color:var(--text);font-family:"Segoe UI",Arial,Helvetica,sans-serif;font-size:16px;line-height:1.9;counter-reset:h2count;padding:8px 0 24px;}.wire-descaling-guide h2{counter-increment:h2count;font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;margin-top:56px;line-height:1.6;color:var(--text);letter-spacing:0.5px;text-transform:uppercase;border-bottom:1px solid #e5e5e5;padding-bottom:10px;}.wire-descaling-guide h2::before{content:"0" counter(h2count);display:inline-block;background:var(--accent);color:#ffffff;font-size:14px;line-height:2;font-weight:bold;padding:0 9px;margin-right:12px;border-radius:3px;letter-spacing:1px;vertical-align:3px;}.wire-descaling-guide h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;line-height:1.9;color:var(--text);letter-spacing:0.3px;}.wire-descaling-guide h3::before{content:"";display:inline-block;width:9px;height:9px;background:var(--accent);margin-right:9px;border-radius:2px;}.wire-descaling-guide p{font-size:16px !important;margin-bottom:12px;line-height:1.9;color:var(--text);}.wire-descaling-guide a:not([data-product-card]){color:var(--accent);font-weight:bold;text-decoration:underline;transition:color 0.2s ease;}.wire-descaling-guide a:not([data-product-card]):hover{color:var(--text);}.wire-descaling-guide ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;line-height:1.9;}.wire-descaling-guide ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;line-height:1.9;}.wire-descaling-guide li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.wire-descaling-guide ul li{border-left:3px solid var(--accent);padding-left:12px;}.wire-descaling-guide li::marker{color:var(--accent);}.wire-descaling-guide th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.wire-descaling-guide td{border:1px solid #cccccc;padding:8px;transition:background 0.2s ease;}.wire-descaling-guide caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;line-height:1.9;}.wire-descaling-guide table{width:100%;border-collapse:collapse;margin:4px 0 8px;font-size:16px;line-height:1.9;}.wire-descaling-guide tr:first-child td{background:var(--accent);color:#ffffff;font-weight:bold;letter-spacing:0.3px;}.wire-descaling-guide tr:nth-child(even) td{background:color-mix(in srgb, var(--accent) 5%, #ffffff);}.wire-descaling-guide tr:nth-child(n 2):hover td{background:color-mix(in srgb, var(--accent) 10%, #ffffff);}.wire-descaling-guide tr:nth-child(n 2) td:first-child{font-weight:bold;}.wire-descaling-guide .lead{font-size:18px;line-height:1.8;color:var(--text);padding-left:16px;border-left:4px solid var(--accent);margin-bottom:12px;}.wire-descaling-guide .defband{background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 12%, #ffffff), color-mix(in srgb, var(--accent) 4%, #ffffff));border-top:4px solid var(--accent);border-radius:0 0 8px 8px;padding:16px 20px 14px;margin:0 0 20px;}.wire-descaling-guide .deflabel{font-size:14px;line-height:2;font-weight:bold;letter-spacing:2px;text-transform:uppercase;color:var(--accent);}.wire-descaling-guide .deftext{font-size:20px;line-height:1.6;font-weight:bold;color:var(--text);}.wire-descaling-guide .stats{display:flex;gap:14px;margin:0 0 20px;}.wire-descaling-guide .stat{flex:1;background:color-mix(in srgb, var(--accent) 5%, #ffffff);border:1px solid #e8e0e0;border-top:3px solid var(--accent);border-radius:6px;padding:12px 14px;box-shadow:0 2px 6px rgba(0,0,0,0.06);}.wire-descaling-guide .statnum{font-size:26px;line-height:1.4;font-weight:bold;color:var(--accent);font-variant-numeric:tabular-nums;}.wire-descaling-guide .statlabel{font-size:14px;line-height:2;color:#5a5a5a;}.wire-descaling-guide .quote{background:#ffffff;border:1px solid #e5e5e5;border-top:4px solid var(--accent);border-radius:6px;box-shadow:0 8px 20px rgba(0,0,0,0.08);padding:16px 22px;margin:0 0 20px;}.wire-descaling-guide .quotetext{font-size:20px;line-height:1.6;font-style:italic;font-weight:bold;color:var(--accent);}.wire-descaling-guide .duo{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:0 0 20px;}.wire-descaling-guide .panel{border:1px solid #e5e5e5;border-radius:6px;overflow:hidden;box-shadow:0 3px 10px rgba(0,0,0,0.06);}.wire-descaling-guide .panelhead{background:var(--accent);color:#ffffff;padding:8px 14px;font-size:16px;line-height:1.9;font-weight:bold;letter-spacing:0.5px;text-transform:uppercase;}.wire-descaling-guide .panel:last-child .panelhead{background:color-mix(in srgb, var(--accent) 65%, #333333);}.wire-descaling-guide .panelbody{padding:12px 14px;}.wire-descaling-guide .timeline{margin:0 0 20px;padding:2px 0 0 4px;border-left:3px solid color-mix(in srgb, var(--accent) 30%, #ffffff);counter-reset:step;}.wire-descaling-guide .step{position:relative;padding:0 0 16px 24px;}.wire-descaling-guide .step:last-child{padding-bottom:0;}.wire-descaling-guide .step::before{counter-increment:step;content:counter(step);position:absolute;left:-18px;top:2px;width:26px;height:26px;background:var(--accent);color:#ffffff;border-radius:50%;display:flex;align-items:center;justify-content:center;font-size:14px;line-height:2;font-weight:bold;}.wire-descaling-guide .stepname{font-size:16px;line-height:1.9;font-weight:bold;color:var(--text);letter-spacing:0.3px;}.wire-descaling-guide .chart{width:92%;margin:6px auto 20px;padding:14px 18px;background:#fcfcfc;border:1px solid #e5e5e5;border-radius:6px;box-shadow:0 2px 10px rgba(0,0,0,0.05);}.wire-descaling-guide .charttitle{font-size:14px;line-height:2;font-weight:bold;letter-spacing:1px;text-transform:uppercase;color:var(--text);text-align:center;margin-bottom:10px;}.wire-descaling-guide .crow{display:flex;align-items:center;gap:10px;margin-bottom:8px;}.wire-descaling-guide .crow:last-of-type{margin-bottom:0;}.wire-descaling-guide .clabel{width:170px;font-size:14px;line-height:2;text-align:right;color:#5a5a5a;}.wire-descaling-guide .ctrack{flex:1;height:18px;background:#efefef;border-radius:4px;overflow:hidden;}.wire-descaling-guide .cbar{height:100%;border-radius:4px;background:linear-gradient(90deg, var(--accent), color-mix(in srgb, var(--accent) 45%, #ffffff));}.wire-descaling-guide .cv1{width:72%;}.wire-descaling-guide .cv2{width:23%;}.wire-descaling-guide .cv3{width:5%;}.wire-descaling-guide .cval{width:46px;font-size:14px;line-height:2;font-weight:bold;color:var(--accent);font-variant-numeric:tabular-nums;}.wire-descaling-guide .cnote{font-size:14px;line-height:2;font-style:italic;color:#808080;text-align:center;margin-top:10px;}@media (max-width:768px){.wire-descaling-guide .stats{flex-direction:column;}.wire-descaling-guide .duo{grid-template-columns:1fr;}.wire-descaling-guide .clabel{width:110px;}.wire-descaling-guide .chart{width:100%;padding:12px;}.wire-descaling-guide h2{margin-top:50px;}.wire-descaling-guide .lead{padding-left:10px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-09-08
  • أخبار الصناعة كيف تعمل عملية إزالة الترسبات الكلسية على تحسين جودة سحب الأسلاك وعمر القالب والكفاءة
    عندما يخرج قضيب متوسط ​​الكربون بقطر 5.5 مم من مطحنة الدرفلة الساخنة، فإن سطحه يحمل طبقة من الأكسيد يبلغ سمكها عادةً 10 إلى 30 ميكرون. اسحب هذا القضيب مباشرة إلى قالب رسم وستنكسر القشرة الهشة إلى أجزاء كاشطة تؤدي إلى إصابة محمل القالب، وتخشين السلك المسحوب، وتجبر سرعة الخط على الانخفاض. تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد قبل دخول القضيب إلى القالب. تشرح هذه المقالة كيف تؤدي عملية إزالة الترسبات الكلسية من الأسلاك إلى تحسين سحب الأسلاك بعبارات قابلة للقياس: عمر أفضل للقالب، وفواصل أقل، وسرعة أعلى، وسطح أكثر نظافة للمنتج النهائي. تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد قبل الرسم إزالة الترسبات من الأسلاك هي الإزالة الخاضعة للتحكم لطبقة أكسيد الحديد من قضبان الأسلاك المدرفلة على الساخن قبل دخولها إلى قالب السحب، ويتم ذلك عن طريق الثني الميكانيكي والتنظيف بالفرشاة، أو التخليل الكيميائي، أو عملية مشتركة. إنها أول بوابة ذات جودة حقيقية على خط سحب الأسلاك، وهي تتحكم في مقدار التلوث الكاشط الذي يصل إلى القالب خلال الحملة بأكملها. يبني الدرفلة على الساخن مقياسًا من ثلاث طبقات على سطح القضيب: الووستيت الناعم (FeO) الأقرب إلى المعدن، والماجنتيت (Fe3O4) في المنتصف، والهيماتيت الأكثر صلابة (Fe2O3) من الخارج. تكون الطبقات الخارجية هشة وتنقسم إلى جزيئات حادة بمجرد ثني القضيب أو احتكاكه بالدليل. تعمل عملية إزالة الترسبات الكلسية ميكانيكيًا على تكسير غلاف المقياس بالكامل عن طريق تمرير القضيب فوق بكرات في انحناءات عكسية، ثم يقوم رأس الفرشاة بمسح الغبار المتحلل بعيدًا. يقوم التخليل الكيميائي بإذابة الترسبات الكلسية في حمض الهيدروكلوريك أو حمض الكبريتيك بدلاً من ذلك. وفي كلتا الحالتين، الهدف هو نفسه: إبقاء جزيئات الأكسيد خارج صندوق القالب. يمكن للملف الواحد الذي يبلغ وزنه 2000 كجم من القضبان المدرفلة على الساخن أن يحمل ما بين 20 إلى 60 كجم من مقياس الأكسيد. إذا ترك هذا المقياس على القضيب، يصبح حطامًا كاشطًا في صندوق القالب ويلوث في كل حمام في اتجاه مجرى النهر. كيف تعمل عملية إزالة الترسبات الكلسية على إطالة عمر القالب وتقليل تكسر الأسلاك يتم تشغيل السلك الذي تمت إزالة الترسبات منه باستمرار مع تآكل أقل للقالب، وعدد أقل من توقفات إعادة التهيئة، وعدد أقل من فواصل الأسلاك في الخط الأوسط مقارنة بالأسلاك المسحوبة مع وجود مقياس على السطح. والسبب ميكانيكي: تصبح جزيئات الحجم عبارة عن مركب ملتف بين القضيب ومحمل قالب الكربيد. في عملية السحب المستمرة، يجب أن يذهب كل جرام من الحجم الذي يدخل القالب إلى مكان ما. تندمج الجزيئات في طبقة التشحيم، وتحفر الأخاديد في سطح القالب، وترفع درجة الحرارة المحلية عند المحمل. تعمل درجة الحرارة المرتفعة على تكسير طبقة التشحيم الإستاراتية، مما يؤدي إلى الالتصاق والاهتزاز وانكسار الأسلاك المفاجئ. تقوم أجزاء المقياس بتسجيل محمل الكربيد وتقصير عمر القالب بين عمليات إعادة الطحن. تقوم الجسيمات المدمجة بسحب الخدوش الطولية إلى داخل السلك، مما يؤدي إلى خفض درجة سطحه. يؤدي الاحتكاك الإضافي إلى تسخين القالب وتدمير طبقة التشحيم، مما يزيد من كسر الخط الأوسط. عادةً ما تبلغ مصانع الأسلاك التي تتحول من إزالة الترسبات من القضبان غير المنزوعة الترسبات إلى إزالة الترسبات من الأسلاك الميكانيكية عن عمر أطول بنسبة 30 إلى 50 في المائة وانخفاض ملموس في فواصل الأسلاك خلال شهر الإنتاج الأول. 40% يموت الحياة 15% سرعة الخط -30% فواصل الأسلاك تحسينات نموذجية بعد إضافة إزالة الترسبات الميكانيكية من الأسلاك يموت الحياة extension 40% تقليل رفض السطح 65% خفض تكلفة الحمض 50% سرعة الخط gain 15% تقليل انقطاع الأسلاك 30% مكاسب جودة السطح من إزالة الترسبات قبل الرسم تعمل عملية إزالة الترسبات الكلسية على تحسين السطح النهائي للسلك المسحوب لأنها تزيل طبقة الأكسيد قبل أن يتم ضغط تلك الطبقة على المعدن. سطح القضيب النظيف غير اللامع يعني عددًا أقل من اللفات والحفر وخطوط السحب في السلك النهائي. بالنسبة لمصانع التثبيت تكون الفائدة مباشرة. يدفع التوجيه البارد القضيب إلى تجويف القالب، ويصبح أي مقياس مدمج بمثابة رافعة للضغط تتحول إلى صدع أثناء التشكيل. ترفض مواصفات مثبتات السيارات والفضاء هذا النوع من العيوب، ويمكن أن تكلف الدفعة المرفوضة أكثر من عام من إزالة الترسبات من المواد الاستهلاكية. يتصرف السلك المطلي أو المجلفن أيضًا بشكل مختلف: إزالة الترسبات الكلسية تعطي التصاقًا موحدًا للطلاء، بينما تتسبب بقايا الترسبات الكلسية في تغطية غير مكتملة وظهور تقرحات. لا يتم غسل القشور التي تدخل القالب لاحقًا؛ يتم ضغطه ميكانيكيًا في السلك. لا يمكن لأي خطوة تنظيف في اتجاه مجرى النهر إصلاح اللفات والحفر التي تشكلت أثناء تمرير الرسم بشكل كامل. إزالة الترسبات الميكانيكية من الأسلاك مقابل التخليل الكيميائي: مقارنة عملية تعد عملية إزالة الترسبات من الأسلاك الميكانيكية هي الاختيار الصحيح لمعظم قضبان الفولاذ الكربوني التي يتراوح حجمها من 5.5 مم إلى حوالي 16 مم، بينما يظل التخليل الكيميائي ضروريًا للفولاذ المقاوم للصدأ والأسلاك الدقيقة جدًا والسبائك الخاصة. الطريقتان ليستا متنافستين دائمًا؛ تقوم العديد من المصانع بتشغيل جهاز إزالة الترسبات الميكانيكي قبل حمام التخليل القصير للجمع بين السرعة والنظافة الكاملة للسطح. إزالة الترسبات من الأسلاك ميكانيكيًا مقابل التخليل الكيميائي لقضبان الفولاذ الكربوني الشائعة. نقطة التقييم إزالة الترسبات الميكانيكية من الأسلاك التخليل الكيميائي مبدأ التشغيل الانحناء العكسي بالإضافة إلى التنظيف بالفرشاة ذوبان الحمض في حمض الهيدروكلوريك أو H2SO4 إزالة النطاق تم إزالة الغبار المتبقي بنسبة 80 إلى 90 بالمائة بالقرب من 100 بالمئة، سطح لامع تكلفة المعدات ارتفاع الاستثمار الأولي، والبصمة المدمجة انخفاض الاستثمار الأولي والخزانات وأجهزة غسل الأبخرة تكلفة التشغيل الكهرباء وارتداء الأسطوانة أو الفرشاة الأحماض والماء والتدفئة وتحييد النفايات التعامل مع النفايات الغبار الجاف، الذي يتم جمعه وإعادة تدويره مياه الشطف الحمضية التي تتطلب العلاج حجم القضيب النموذجي 5.5 إلى 16 ملم من الكربون وسبائك الصلب 1 إلى 16 ملم، مجموعة واسعة من الفولاذ تكامل الخط مباشرة مضمنة مع آلة الرسم في كثير من الأحيان دفعة منفصلة أو محطة مستمرة الحمل البيئي لا يوجد حمام كيميائي، واستخدام منخفض للمياه الأبخرة الحمضية والنفايات السائلة ومحاليل المخلل المستهلكة قاعدة الاختيار استخدم إزالة الترسبات الكلسية ميكانيكيًا للقضيب مقاس 5.5 مم وما فوق. انتقل إلى التخليل الكيميائي للأسلاك التي يقل سمكها عن 2 مم، أو درجات الفولاذ المقاوم للصدأ، أو المواصفات التي تتطلب سطحًا لامعًا وخاليًا من الأكسيد. اختيار نظام إزالة الترسبات لمطحنة الأسلاك الخاصة بك تجمع آلة إزالة الترسبات السلكية الميكانيكية ذات التصميم الجيد بين الثني العكسي القابل للتعديل، والتنظيف بالفرشاة، وجمع الغبار، ومزامنة السرعة بحيث يمكن تشغيلها بشكل متوافق مع آلة السحب بسرعة الإنتاج الكاملة. يعمل التشغيل المضمن على إزالة تكلفة المعالجة ومخاطر التآكل الناتجة عن خط تخليل منفصل. يقدم موردو المعدات الذين يفهمون خط الأسلاك بالكامل نتائج أفضل من الموردين الذين يقومون ببناء جهاز واحد فقط. CHENG-I PREMIUM WIRE EQUIPMENT، شركة متخصصة في تصنيع آلات الأسلاك تأسست عام 1970 في حديقة تاينان للعلوم في تايوان، وتقوم ببناء آلات إزالة الترسبات السلكية، وآلات سحب الأسلاك، وآلات الدفع، وآلات اللف، وآلات القطع، وتوفر تخطيطات كاملة للمصنع لمصانع التثبيت ومعالجة الأسلاك. يتم تصدير معداتها إلى مصانع سحب الأسلاك الكبيرة في الولايات المتحدة، أوروبا الغربية، جنوب شرق آسيا، الهند، الشرق الأوسط، واليابان. بكرات انحناء عكسي قابلة للتعديل تتوافق مع قطر القضيب ودرجة الفولاذ. رأس تنظيف يزيل الغبار المتبقي قبل دخول السلك إلى القالب. وحدة تجميع وترشيح الغبار التي تحافظ على نظافة أرضية المحل. مزامنة السرعة مع آلات الدفع والسحب للتشغيل المستمر. الأجزاء القابلة للتآكل مُصنفة للتشغيل المستمر متعدد النوبات مع سهولة الوصول إلى الصيانة. بالنسبة لمطحنة الأسلاك التي تعمل على نوبتين، عادةً ما تدفع وحدة إزالة الترسبات الميكانيكية تكاليفها من خلال توفير القوالب وتقليل عدد مرات الرفض خلال 12 إلى 18 شهرًا. الأسئلة المتداولة حول إزالة القشور والرسم هل تؤدي عملية إزالة الترسبات السلكية ميكانيكيًا إلى إزالة الكلس بالكامل؟ تعمل عملية إزالة الترسبات الكلسية ميكانيكيًا على إزالة معظم الأكسيد، عادةً ما يتراوح بين 80 إلى 90 بالمائة، ويقوم رأس الفرشاة بإزالة الغبار المتبقي من سطح القضيب قبل القالب. يزيل التخليل الكيميائي ما يقرب من 100 بالمائة ويترك لمسة نهائية أكثر سطوعًا، ولهذا السبب لا تزال السبائك المهمة والأسلاك المقاومة للصدأ تمر عبر الحمض. هل يمكن أن تحل عملية إزالة الترسبات الكلسية محل خط التخليل بالكامل؟ بالنسبة لقضبان الفولاذ الكربوني التي يتراوح حجمها من 5.5 إلى 16 مم، يمكن أن تحل عملية إزالة الترسبات الميكانيكية من الأسلاك محل حمام التخليل في معظم عمليات السحب. بالنسبة للفولاذ المقاوم للصدأ، أو الفولاذ الحامل، أو القضيب الذي يقل سمكه عن 2 مم، لا يزال التخليل مطلوبًا، وغالبًا ما يتم تركيب وحدة ميكانيكية قبل الحمام الحمضي لتقليل استهلاك الحمض وإطالة عمر الحمام. في أي قطر للقضيب تكون عملية إزالة الترسبات الكلسية منطقية؟ إن إزالة الترسبات الكلسية من الأسلاك تؤتي ثمارها بشكل أكبر على القضبان التي يبلغ قطرها 5.5 مم أو أكثر، حيث تكون طبقة الأكسيد أكثر سمكًا وكتلة الترسبات لكل ملف عالية. السلك الذي يقل سمكه عن 2 مم يحمل قشورًا أقل لكل متر وعادة ما يتم إنتاجه من قضبان منزوعة الترسبات أو مخللة بالفعل، لذا نادرًا ما يكون هناك ما يبرر استخدام أداة إزالة الترسبات المضمنة المنفصلة. هل تؤدي عملية إزالة الترسبات من الأسلاك إلى إبطاء خط الرسم؟ لا، سطح القضيب النظيف يقلل الاحتكاك عند القالب، مما يقلل من التسخين وانهيار مواد التشحيم. تشير المطاحن بشكل شائع إلى أنه يمكن رفع سرعة الخط بنسبة 10 إلى 15 بالمائة بعد التثبيت لأن العملية لم تعد محدودة بارتفاع درجة حرارة القالب الناتج عن تآكل القشور. عند تقييم ماكينة إزالة الترسبات الكلسية، اسأل المورد عن عمر الأسطوانة وعمر الفرشاة والتركيبات المرجعية على نفس حجم القضيب ودرجة الفولاذ التي ترسمها. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.wire-descaling-guide { --accent:#c8282a; --text:#262626; color:var(--text); }.wire-descaling-guide p { font-size:16px !important; margin-bottom:12px; color:var(--text); line-height:1.9; }.wire-descaling-guide h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px !important; margin-top:50px; color:var(--text); line-height:1.6; letter-spacing:0.4px; padding:14px 18px; background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 10%, white), transparent 75%); border-left:5px solid var(--accent); border-radius:0 8px 8px 0; }.wire-descaling-guide h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; color:var(--accent); line-height:1.9; text-transform:uppercase; letter-spacing:0.6px; }.wire-descaling-guide ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; color:var(--text); }.wire-descaling-guide ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; color:var(--text); }.wire-descaling-guide li { list-style:inherit; font-size:16px; margin-bottom:6px; line-height:1.9; }.wire-descaling-guide th { font-weight:bold; border:1px solid #cccccc; padding:8px; }.wire-descaling-guide td { border:1px solid #cccccc; padding:8px; line-height:1.9; color:var(--text); vertical-align:top; }.wire-descaling-guide caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.wire-descaling-guide table { width:100%; border-collapse:collapse; margin:20px 0 26px; }.wire-descaling-guide tr:first-child td { background:var(--accent); color:#ffffff; font-weight:bold; text-transform:uppercase; letter-spacing:0.5px; font-size:14px; line-height:2; }.wire-descaling-guide tr:first-child td:first-child { color:#ffffff; }.wire-descaling-guide tr:nth-child(even) td { background:color-mix(in srgb, var(--accent) 5%, white); }.wire-descaling-guide td:first-child { font-weight:bold; color:var(--accent); }.wire-descaling-guide .lead { font-size:18px; line-height:1.8; font-weight:600; padding-bottom:16px; margin-bottom:22px; border-bottom:3px solid color-mix(in srgb, var(--accent) 35%, white); }.wire-descaling-guide .definition-card { border-top:4px solid var(--accent); background:color-mix(in srgb, var(--accent) 5%, white); border-radius:0 0 10px 10px; padding:20px 24px; margin:22px 0 26px; box-shadow:0 4px 14px rgba(0,0,0,0.06); }.wire-descaling-guide .definition-text { font-size:18px; line-height:1.8; font-style:italic; color:var(--text); }.wire-descaling-guide .highlight-band { background:linear-gradient(120deg, var(--accent), color-mix(in srgb, var(--accent) 70%, black)); border-radius:10px; padding:20px 26px; margin:24px 0; box-shadow:0 6px 16px rgba(0,0,0,0.12); }.wire-descaling-guide .band-text { font-size:18px; line-height:1.8; font-weight:600; color:#ffffff; }.wire-descaling-guide .metric-row { display:flex; gap:14px; flex-wrap:wrap; margin:24px 0; }.wire-descaling-guide .metric-card { flex:1 1 130px; background:var(--text); border-radius:10px; padding:20px 14px; text-align:center; box-shadow:0 6px 14px rgba(0,0,0,0.10); }.wire-descaling-guide .metric-card strong { display:block; font-size:26px; line-height:1.4; font-weight:bold; color:var(--accent); font-variant-numeric:tabular-nums; }.wire-descaling-guide .metric-card span { display:block; font-size:14px; line-height:2; color:#ffffff; margin-top:4px; }.wire-descaling-guide .chart-block { width:620px; margin:26px auto; background:color-mix(in srgb, var(--accent) 4%, white); border:1px solid color-mix(in srgb, var(--accent) 16%, white); border-radius:12px; padding:22px 26px; }.wire-descaling-guide .chart-title { font-size:14px; font-weight:bold; text-transform:uppercase; letter-spacing:1px; color:var(--text); text-align:center; margin-bottom:18px; line-height:2; }.wire-descaling-guide .chart-row { display:flex; align-items:center; gap:10px; margin-bottom:9px; }.wire-descaling-guide .chart-label { width:130px; flex:none; font-size:14px; line-height:2; color:var(--text); text-align:right; }.wire-descaling-guide .chart-track { flex:1; background:#e9e9e9; border-radius:5px; height:18px; overflow:hidden; }.wire-descaling-guide .chart-fill { display:block; height:18px; border-radius:5px; background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 55%, white), var(--accent)); }.wire-descaling-guide .chart-value { width:46px; flex:none; font-size:14px; line-height:2; font-weight:bold; color:var(--accent); font-variant-numeric:tabular-nums; }.wire-descaling-guide .callout-quote { display:flex; gap:16px; align-items:flex-start; background:#ffffff; border:1px solid color-mix(in srgb, var(--accent) 22%, white); border-left:5px solid var(--accent); border-radius:10px; padding:20px 24px; margin:24px 0; box-shadow:0 6px 16px rgba(0,0,0,0.07); }.wire-descaling-guide .callout-quote::before { content:""; flex:none; width:12px; height:12px; background:var(--accent); border-radius:3px; margin-top:6px; }.wire-descaling-guide .quote-text { font-size:18px; line-height:1.8; font-weight:600; color:var(--text); }.wire-descaling-guide .rule-card { position:relative; background:color-mix(in srgb, var(--accent) 8%, white); border-radius:10px; padding:20px 24px; margin:24px 0; overflow:hidden; }.wire-descaling-guide .rule-card::after { content:""; position:absolute; right:-24px; top:-24px; width:90px; height:90px; background:color-mix(in srgb, var(--accent) 22%, white); border-radius:50%; }.wire-descaling-guide .rule-title { display:inline-block; font-size:14px; font-weight:bold; text-transform:uppercase; letter-spacing:1px; color:var(--accent); margin-bottom:6px; line-height:2; }.wire-descaling-guide .rule-text { position:relative; font-size:18px; line-height:1.8; color:var(--text); }.wire-descaling-guide .brand-band { background:var(--text); border-radius:12px; padding:24px 28px; margin:26px 0; position:relative; overflow:hidden; }.wire-descaling-guide .brand-band::before { content:""; position:absolute; left:-30px; bottom:-30px; width:130px; height:130px; background:var(--accent); border-radius:50%; opacity:0.8; }.wire-descaling-guide .brand-text { position:relative; font-size:18px; line-height:1.8; font-weight:600; color:#ffffff; }.wire-descaling-guide ul.feature-list { list-style:none; list-style-type:none; padding-left:0; margin:18px 0 22px; }.wire-descaling-guide ul.feature-list li { list-style:none; position:relative; padding-left:30px; margin-bottom:10px; }.wire-descaling-guide ul.feature-list li::before { content:""; position:absolute; left:2px; top:7px; width:12px; height:12px; background:var(--accent); border-radius:3px; }.wire-descaling-guide .faq-item { padding:18px 22px; margin-bottom:16px; background:#ffffff; border:1px solid #e6e6e6; border-left:4px solid var(--accent); border-radius:8px; }.wire-descaling-guide .faq-note { margin-top:22px; padding:16px 22px; background:color-mix(in srgb, var(--accent) 7%, white); border-radius:8px; font-size:14px; line-height:2; color:var(--text); }@media (max-width:768px){.wire-descaling-guide .chart-block { width:100%; padding:16px 14px; }.wire-descaling-guide .chart-label { width:88px; }.wire-descaling-guide .chart-value { width:40px; }.wire-descaling-guide .metric-row { flex-direction:column; }.wire-descaling-guide .metric-card { flex:1 1 auto; }.wire-descaling-guide .definition-card, .wire-descaling-guide .callout-quote, .wire-descaling-guide .rule-card, .wire-descaling-guide .brand-band, .wire-descaling-guide .faq-item { padding:16px 18px; }.wire-descaling-guide h2 { padding:12px 14px; }} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-09-04
  • أخبار الصناعة كيف تعمل عملية إزالة الترسبات من الأسلاك: شرح الطرق الميكانيكية والكيميائية والتخليل
    قامت إحدى مصانع الأسلاك في تايتشونغ بتشغيل قضيب منخفض الكربون بقطر 5.5 ملم من خلال آلة سحب جديدة دون أي معالجة للسطح، مما أدى إلى فقدان قالبين في الساعة الأولى. أظهرت مخاريط القالب تسجيلًا طوليًا عميقًا، وخرج الملف كما لو أنه تم سحبه فوق ورق الصنفرة. لم يكن السبب كيمياء القضبان أو قوالب الفولاذ؛ لقد كان عبارة عن مقياس أكسيد مدلفن على الساخن ولم تتم إزالته مطلقًا. إزالة الترسبات من الأسلاك هي عملية إزالة طبقة قشور أكسيد الحديد من قضبان الأسلاك المدرفلة على الساخن قبل دخولها إلى قالب السحب. إنها خطوة إلزامية لإعداد السطح في أي مطحنة يتم تشغيلها بتكلفة يمكن التنبؤ بها؛ يفصل سطح القضيب النظيف تقليل القطر المتحكم به عن الملف المكسور. ما هي عملية إزالة الترسبات الكلسية من الأسلاك ولماذا يؤدي تخطيها إلى تدميرها تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد الهشة والكاشطة التي تتشكل أثناء الدرفلة على الساخن، وبالتالي يكون السطح الذي يلامس قالب السحب نظيفًا وخاليًا من الجزيئات الصلبة. يتم سحق المقياس المتبقي على القضيب بين القضيب وجدار القالب، ثم يتم سحبه إلى السطح المرسوم كشوائب مدمجة. يحدث الدرفلة على الساخن لقضبان الأسلاك عند درجة حرارة 900 إلى 1200 درجة مئوية، ويتفاعل الفولاذ المكشوف مع الأكسجين ليشكل بنية أكسيد ذات طبقات. تتميز كل طبقة بتركيبة وصلابة مختلفة، ولهذا السبب لا تناسب طريقة واحدة لإزالة الترسبات كل درجة من أنواع القضبان. طبقات مقياس أكسيد الحديد النموذجية على قضبان الأسلاك المدرفلة على الساخن وسلوكها تحت الانحناء. طبقة تكوين صلابة السلوك تحت الانحناء وسطى، داخلي الحديد O 270-350 جهد عالي يلتصق بالفولاذ، الشقوق أولاً المغنتيت، الأوسط Fe3O4 400-500 فولت الجزء الصلب والهش والكاشط الرئيسي الهيماتيت، الخارجي Fe2O3 500-650 جهد عالي رقيقة، صلبة، تنكسر بسهولة يتراوح إجمالي سمك المقياس على قضبان الأسلاك النموذجية من 5 إلى 25 ميكرون، اعتمادًا على درجة حرارة التدحرج، وممارسة التبريد، ودرجة الفولاذ. حتى الطبقة الرقيقة تكون أكثر صلابة من الفولاذ الأساسي، لذا فإن أول اتصال بين المقياس والقالب هو الذي يقرر بقية تمريرة الرسم. 500-650 جهد عالي مقياس صلابة طبقة الهيماتيت الخارجية، مقابل 150-250 فولت للصلب الموجود تحتها. إن رسم قضيب متدرج يشبه سحب ورق الصنفرة من خلال قالب كربيد. 30-50% يموت فقدان الحياة عند رسم قضيب بمقياس ثقيل 5-25 ميكرون سمك المقياس النموذجي على القضبان المدرفلة على الساخن 99% معدل الإزالة المطلوب للأسلاك المسحوبة الساطعة 70-80% توفير الأحماض من خطوط إزالة الترسبات المجمعة كيف تتم عملية إزالة الترسبات الكلسية من الأسلاك ميكانيكيًا خطوة بخطوة تعمل عملية إزالة الترسبات الميكانيكية من الأسلاك عن طريق ثني القضيب وتنظيفه وتفجيره بالصدمات حتى تنكسر طبقة الأكسيد الهشة وتنفصل عن الفولاذ المرن الموجود تحتها. تستغل هذه الطريقة عدم التطابق الميكانيكي: يتشقق أكسيد الحديد عند إجهاد أقل من 0.1%، في حين أن الفولاذ منخفض الكربون يمكن أن ينحني بما يتجاوز 10% من الإجهاد السطحي دون ضرر. تقوم وحدة إزالة الترسبات بتغذية القضيب فوق بكرات الكسارة المتناوبة بزاوية لف يمكن التحكم فيها، مما يؤدي إلى كسر طبقة الأكسيد بينما يظل القضيب سليمًا. يعمل الدفع على تغذية القضيب إلى وحدة إزالة الترسبات بسرعة الخط. يؤدي الانحناء العكسي فوق بكرات الكسارة إلى كسر جلد الأكسيد. تقوم الفرش الكهربائية بمسح المقياس المخفف عن سطح القضيب. يزيل السفع بالخردق طبقة الأكسيد الداخلية المرتبطة بإحكام عند تحديدها. يقوم منفذ مسح الهواء وتجميع الغبار بتنظيف الحطام المتبقي قبل أن يصل القضيب إلى مدخل السحب. تعمل كل خطوة على جزء مختلف من المقياس. يؤدي الانحناء إلى إزالة الجزء الأكبر من الطبقات الخارجية الهشة، ويتعامل تنظيف الأسنان بالفرشاة مع الغبار السائب، ويهاجم السفع بالخردق طبقة الوستيت عند الواجهة الفولاذية. كفاءة إزالة الترسبات الكلسية النموذجية عن طريق طريقة إزالة الترسبات الكلسية الانحناء فقط 60-75% الانحناء بالفرشاة 75-88% الانحناء بالرصاص التفجير 92-98% التخليل الحمضي 99% تعكس النطاقات ظروف التشغيل الشائعة في مصانع أسلاك الفولاذ الكربوني؛ تعتمد القيم الدقيقة على سمك المقياس ودرجة القضيب وتكوين الخط. لماذا لا يؤدي الانحناء العكسي إلى إتلاف القضيب تعمل بكرات الكسارة على ثني القضيب حول نصف قطر يتراوح من 15 إلى 40 ضعف قطر السلك. عند هذا نصف القطر، يبقى الضغط السطحي أقل من حد إنتاج الفولاذ الأساسي، بينما يفشل الأكسيد في وقت مبكر من الانحناء. لم يتم تقوية القضيب بما يكفي للتأثير على الرسم، ويتم فصل الميزان قبل الخطوة التالية. السفع بالخردق: الترقية الميكانيكية للمقياس الضيق بالنسبة للقضبان عالية الكربون والسبائك، فإن السفع بالخردق يرمي حبيبات الفولاذ على سطح القضيب بمعدل 50 إلى 80 م/ث. تؤدي التأثيرات إلى إحداث حفرة في المقياس المتبقي وصولاً إلى الواجهة الفولاذية وتجريدها من دون حمض. المقايضة هي سطح أكثر خشونة قليلاً، ومقبول للقضيب الذي سيتم سحبه ورأسه بارد. تعريف إزالة الترسبات من الأسلاك الميكانيكية: طريقة تحضير سطح جاف ومضمنة تزيل قشور الأكسيد عن طريق الكسر الميكانيكي (الثني العكسي، التنظيف بالفرشاة، السفع بالخردق) بدلاً من الذوبان الكيميائي. كيف تعمل عملية إزالة الترسبات من الأسلاك الكيميائية باستخدام التخليل الحمضي تعمل عملية إزالة الترسبات الكيميائية من الأسلاك على إذابة طبقة الأكسيد بالحمض، وذلك باستخدام حمامات الكبريتيك أو الهيدروكلوريك التي تهاجم السطح البيني للصلب وترفع الأكسيد عن القضيب. في خط التخليل الدفعي، يتم غمر الملفات في الحمض لمدة 10 إلى 30 دقيقة. يخترق الحمض الشقوق الموجودة في الميزان، ويتفاعل مع الفولاذ عند السطح البيني، ويولد غاز الهيدروجين الذي يرفع الأكسيد بعيدًا؛ تحمل أملاح الحديد الذائبة الحجم الذي تمت إزالته إلى المحلول. تعمل مثبطات الأحماض على حماية الفولاذ الأساسي بمجرد زوال الترسبات. معلمات التخليل الغاطسة النموذجية لقضبان أسلاك الفولاذ الكربوني. المعلمة حمض الكبريتيك (H2SO4) حمض الهيدروكلوريك (حمض الهيدروكلوريك) التركيز 8-15% 8-15% درجة حرارة الحمام 60-80 درجة مئوية 20-40 درجة مئوية وقت الغمر 10-30 دقيقة 10-25 دقيقة الميزة الرئيسية سريع في درجة الحرارة، وتكلفة حمض منخفضة يعمل على تشطيب سطح بارد وأنظف القيد الرئيسي طاقة التدفئة والتحكم في الدخان زيادة الطلب على معالجة الأبخرة والنفايات بعد المرحلة الحمضية، يتم شطف القضيب وتحييده وتمريره عبر حمام طلاء الجير أو البوراكس. يحمل هذا الطلاء مادة تشحيم السحب إلى القالب، لذا يقوم التخليل أيضًا بإعداد طبقة التشحيم التي تتحكم في الاحتكاك أثناء السحب بالكامل. دفعة مقابل خطوط التخليل المستمر تقوم خطوط الدفعات بمعالجة ملفات كاملة بتكلفة رأسمالية منخفضة وجدولة مرنة. تعمل خطوط التخليل المستمرة على فك اللفائف والتخليل والشطف والتغطية وإعادة اللف بسرعة الخط، مما يناسب الإنتاج المخصص بكميات كبيرة ويحافظ على تركيز الحمض تحت سيطرة محكمة. يزيل التخليل الحمضي الترسبات عن طريق التفاعل الكيميائي، وليس عن طريق التآكل. يترك القضيب الحمام بسطح أملس ومُنظف كيميائيًا، ولا يمكن للتمرير الميكانيكي الجاف أن يتكاثر دون تسجيل الفولاذ. قوة إزالة الترسبات الميكانيكية عملية جافة، لا يوجد تخزين أو معالجة للأحماض مضمنة في سرعة خط الرسم انخفاض تكلفة الاستهلاك للطن الواحد بصمة مدمجة بجانب آلة الرسم قوة التخليل الكيميائي إزالة بنسبة 100% تقريبًا بما في ذلك الأكسيد المدمج سطح مشرق وموحد جاهز للطلاء يتعامل مع مقياس محكم وملتصق على درجات السبائك بيانات عملية ثابتة ويمكن التنبؤ بها نظرة سريعة على إزالة الترسبات من الأسلاك الكيميائية والميكانيكية تتفوق عملية إزالة الترسبات الكلسية ميكانيكيًا على السرعة، وتكلفة التشغيل، والحمل البيئي؛ تتفوق عملية إزالة الترسبات الكيميائية على اكتمال عملية الإزالة وجودة السطح. وهذا هو السبب وراء تشغيل العديد من المطاحن بالتسلسل. مقارنة وجهاً لوجه لإزالة الترسبات الميكانيكية والكيميائية من الأسلاك لعمليات مطحنة الأسلاك. المعيار إزالة الترسبات الميكانيكية إزالة الترسبات الكيميائية إزالة النطاق 60-98% حسب الطريقة 99% عند التحكم في الحمام الانتهاء من السطح مشرق، قد يحتفظ بأكسيد مدمج نظيفة وناعمة وجاهزة للطلاء تكامل الخط مضمنة ومستمرة في سرعة الرسم عادة خط دفعي أو متعدد التمريرات تكلفة التشغيل منخفض: الطاقة والفرش وأجزاء التآكل متوسطة إلى عالية: حمض، ماء، معالجة الحمل البيئي الغبار الجاف وخردة الصلب أبخرة حمضية، ماء الشطف، الحمأة المعادلة تكلفة رأس المال وحدة معتدلة ومدمجة عالية: الخزانات، أجهزة غسل الغاز، محطة الصرف الصحي القاعدة الأساسية: تشغيل عملية إزالة الترسبات الكلسية ميكانيكيًا كمرحلة أولية على القضبان ذات الكربون المنخفض والمتوسط. أضف غمسًا قصيرًا للتخليل، أو استخدم التخليل الكامل، عندما يجب أن يصل السلك إلى لمسة نهائية لامعة أو أن درجة القضيب تحمل مقياسًا ضيقًا تتركه التمريرات الميكانيكية وراءها. أنظمة إزالة الترسبات الكلسية من الأسلاك: ميكانيكية بالإضافة إلى غمس حمضي قصير يجمع خط إزالة الترسبات السلكية المدمج بين الكسر الميكانيكي والسفع بالخردق مع غمس حمضي قصير، وبالتالي فإن المرحلة الميكانيكية تزيل 90 إلى 95 بالمائة من الترسبات الكلسية ويزيل المخلل القصير البقايا فقط. بالنسبة للفولاذ الزنبركي، وسلك الإطار، والأسلاك الحاملة، يتم دحرجة الميزان على السطح ويقاوم الإزالة الجافة. يمكن للتمريرة الميكانيكية وحدها أن تترك جزرًا من الأكسيد المدمج التي تظهر لاحقًا على شكل نقاط يموت وطبقات سطحية. يعمل النظام المدمج على خفض استهلاك الحمض بنسبة 70 إلى 80 بالمائة مقارنة بالتخليل الكامل مع الحفاظ على جودة السطح شبه المخلل. يقوم منشئو المعدات مثل CHENG-I Premium Wire Equipment بدمج إزالة الترسبات الكلسية والدفع والسحب والأخذ في خط واحد مستمر. منذ عام 1970، قامت شركة CHENG-I ببناء آلات معالجة الأسلاك لمصانع التثبيت ومنتجات الأسلاك؛ تم تصميم وحدات إزالة الترسبات الكلسية لتناسب قطر قضيب الإدخال وسرعة الخط، بحيث يصل القضيب إلى القالب الأول مع حالة سطحية قابلة للتحكم وقابلة للتكرار. ينخفض استخدام الأحماض إلى جزء صغير من عملية التخليل الكاملة، مما يقلل تكلفة التجديد تظل سرعة الخط عالية لأنه تتم إزالة معظم المقياس ميكانيكيًا يتحسن اتساق السطح عبر ملفات القضبان وشحنات الشحن تعد تغييرات الدرجة أسرع من إعادة تجميع خزان المخلل يمكن تحديث آلات الرسم الحالية بوحدة إزالة الترسبات الكلسية المضمنة النتيجة المقاسة: تعمل مرحلة إزالة الترسبات المجمعة على تحويل مهمة دفعة ثقيلة من الأحماض إلى عملية مستمرة جافة بالإضافة إلى فلاش، كما أن مقياس التكلفة المهم، وهو عمر القالب لكل طن، يتحسن باستمرار عبر عمليات الإنتاج. كيفية اختيار عملية إزالة الترسبات السلكية المناسبة اختر عملية إزالة الترسبات عن طريق مطابقتها لدرجة الأسلاك، ومتطلبات السطح النهائية، وسرعة الخط، وحالة التصريح البيئي في المصنع، بهذا الترتيب. قضيب منخفض الكربون للشبكات والرسم العام: عادةً ما يكون الثني الميكانيكي بالإضافة إلى التنظيف بالفرشاة كافيًا سلك عالي الجودة ذو رأس بارد للمثبتات: ميكانيكي بالإضافة إلى السفع بالخردق، مع مرحلة طلاء بعد إزالة الترسبات الكلسية قضبان عالية الكربون أو سبائك للينابيع والمحامل: تخليل ميكانيكي مدمج بالإضافة إلى فلاش سلك مسحوب أو مطلي: تخليل كامل، أو خط مدمج مع مراحل شطف وطلاء يمكن التحكم فيها ملاحظة التخطيط: يتم اتخاذ القرار الأقل تكلفة لإزالة الترسبات الكلسية في مرحلة تصميم الخط. عادةً ما تكلف عملية التعديل التحديثي لاحتواء الأحماض ومعالجة النفايات بعد بناء الخط ضعفين إلى ثلاثة أضعاف تكلفة تغيير حجم وحدة إزالة الترسبات مقدمًا. الأسئلة الشائعة حول إزالة الترسبات من الأسلاك الناتج القابل للقياس لأي عملية إزالة الترسبات من الأسلاك هو نفسه: سطح قضيب يدخل القالب خاليًا من جزيئات الأكسيد الصلب. تغير الطريقة فقط كيفية تحقيق هذا الناتج. هل تؤدي عملية إزالة الترسبات الميكانيكية من الأسلاك إلى إزالة كل الترسبات الكلسية؟ لا، فالثني العكسي والتنظيف بالفرشاة يزيلان 60 إلى 88 بالمائة من التقشر الموجود على قضيب نموذجي منخفض الكربون، كما أن إضافة السفع بالخردق يرفع الإزالة الميكانيكية إلى 92 إلى 98 بالمائة. فقط التخليل الحمضي، أو الخط الميكانيكي المدمج مع الحمض، يصل بشكل موثوق إلى إزالة بنسبة 99 بالمائة، وهي العتبة العملية للأسلاك المرسومة بألوان زاهية. هل تنظيف الأسلاك هو نفس عملية إزالة الترسبات من الأسلاك؟ يعتبر التنظيف بالفرشاة خطوة فرعية داخل وحدة إزالة الترسبات الميكانيكية، وليس طريقة مستقلة. تقوم الفرشاة الكهربائية بمسح الأجزاء السائبة من القضيب بعد أن تقوم بكرات الكسارة بتكسير طبقة الأكسيد؛ بدون مرحلة الانحناء، لا يمكن للفرشاة فصل الأكسيد الداخلي المترابط بإحكام. هل يمكنك سحب الأسلاك دون إزالة الترسبات؟ من الناحية الفنية نعم، ولكن التكلفة تظهر على الفور في تآكل القالب، وتسجيل السطح، واستهلاك مواد التشحيم. تسجل مصانع الأسلاك عادةً انخفاضًا في عمر القالب بنسبة 30 إلى 50 بالمائة عند سحب القضبان المقيسة دون تحضير السطح. لماذا يجب أن تتم إزالة الترسبات الكلسية من الأسلاك قبل الرسم؟ لأن الأكسيد يكون كاشطًا فقط عندما يكون محصورًا بين القضيب وجدار القالب. بمجرد دمج المقياس في السطح المرسوم، فإنه ينتج خطوط نقاط القالب والجزيئات المدمجة، وتنجو هذه العيوب من العنوان البارد كحواف متشققة ومثبتات مرفوضة. .wire-descaling-guide { --accent: #c8282a; --text: #232323; color: var(--text); font-family: "Helvetica Neue", Helvetica, Arial, "Segoe UI", sans-serif; font-size: 16px; line-height: 1.9; padding: 12px 6px; counter-reset: section;}.wire-descaling-guide .article-section { margin-bottom: 16px;}.wire-descaling-guide .lead { font-size: 18px; line-height: 1.8; font-weight: 500; color: var(--text); padding-left: 18px; border-left: 4px solid var(--accent); margin-bottom: 24px;}.wire-descaling-guide h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 56px; padding-bottom: 10px; border-bottom: 2px solid var(--accent); letter-spacing: 0.02em; line-height: 1.6; counter-increment: section; color: var(--text);}.wire-descaling-guide h2::before { content: "0" counter(section); display: inline-block; font-size: 26px; line-height: 1.4; font-weight: bold; color: var(--accent); margin-right: 12px; font-variant-numeric: tabular-nums;}.wire-descaling-guide h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 28px; color: var(--accent); letter-spacing: 0.04em; text-transform: uppercase; line-height: 1.9;}.wire-descaling-guide h3::before { content: ""; display: inline-block; width: 8px; height: 8px; background: var(--accent); margin-right: 10px; border-radius: 1px; vertical-align: 4px;}.wire-descaling-guide p { font-size: 16px !important; margin-bottom: 12px; line-height: 1.9; color: var(--text);}.wire-descaling-guide p strong { color: var(--accent); font-weight: bold;}.wire-descaling-guide ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.wire-descaling-guide ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.wire-descaling-guide li { list-style: inherit; font-size: 16px; margin-bottom: 6px; line-height: 1.9;}.wire-descaling-guide ul.feature-list { list-style: none; list-style-position: outside; margin-bottom: 16px; padding-left: 0;}.wire-descaling-guide ul.feature-list li { list-style: none; position: relative; padding-left: 26px; margin-bottom: 6px;}.wire-descaling-guide ul.feature-list li::before { content: ""; position: absolute; left: 0; top: 9px; width: 12px; height: 12px; background: var(--accent); border-radius: 2px;}.wire-descaling-guide ol.process-list { list-style: none; padding-left: 0; margin: 20px 0 24px; counter-reset: step;}.wire-descaling-guide ol.process-list li { list-style: none; position: relative; padding: 0 0 18px 42px; margin-left: 14px; border-left: 2px solid #e3dbd6; margin-bottom: 6px;}.wire-descaling-guide ol.process-list li:last-child { padding-bottom: 4px; border-left: none;}.wire-descaling-guide ol.process-list li::before { counter-increment: step; content: counter(step); position: absolute; left: -16px; top: 0; width: 30px; height: 30px; border-radius: 50%; background: var(--accent); color: #ffffff; font-size: 14px; line-height: 2; text-align: center; font-weight: bold; box-shadow: 0 2px 6px color-mix(in srgb, var(--accent) 30%, transparent);}.wire-descaling-guide .chart-block { margin: 24px auto; padding: 20px 22px 12px; background: #faf8f7; border-radius: 10px; border: 1px solid #ece5e1;}.wire-descaling-guide .chart-title { text-align: center; font-weight: bold; font-size: 16px !important; color: var(--text); margin-bottom: 18px;}.wire-descaling-guide .chart-row { display: flex; align-items: center; margin-bottom: 12px;}.wire-descaling-guide .chart-label { width: 148px; flex-shrink: 0; font-size: 14px; line-height: 2; text-align: right; padding-right: 12px; color: #444444;}.wire-descaling-guide .chart-track { flex: 1; background: #e9e2de; border-radius: 4px; height: 24px; overflow: hidden;}.wire-descaling-guide .chart-bar { height: 24px; border-radius: 4px; background: linear-gradient(90deg, color-mix(in srgb, var(--accent) 55%, #ffffff), var(--accent));}.wire-descaling-guide .chart-bar.bar-68 { width: 68%; }.wire-descaling-guide .chart-bar.bar-82 { width: 82%; }.wire-descaling-guide .chart-bar.bar-95 { width: 95%; }.wire-descaling-guide .chart-bar.bar-99 { width: 99%; }.wire-descaling-guide .chart-value { width: 70px; flex-shrink: 0; font-size: 14px; line-height: 2; padding-left: 10px; color: var(--accent); font-weight: bold; font-variant-numeric: tabular-nums;}.wire-descaling-guide .chart-note { font-size: 14px; line-height: 2; color: #777777; margin-top: 10px; margin-bottom: 8px; text-align: center;}.wire-descaling-guide .stat-bar { background: var(--accent); color: #ffffff; border-radius: 8px; padding: 22px 26px; margin: 24px 0 28px; font-size: 18px; line-height: 1.8; box-shadow: 0 10px 20px color-mix(in srgb, var(--accent) 22%, transparent);}.wire-descaling-guide .stat-bar strong { display: block; font-size: 26px; line-height: 1.4; color: #ffffff; margin-bottom: 4px; letter-spacing: 0.03em; font-variant-numeric: tabular-nums;}.wire-descaling-guide .metric-row { display: flex; flex-wrap: wrap; gap: 12px; margin: 20px 0 24px;}.wire-descaling-guide .metric-card { flex: 1 1 150px; background: #f7f4f2; border-top: 3px solid var(--accent); border-radius: 6px; padding: 16px 14px; transition: box-shadow 0.2s ease, transform 0.2s ease;}.wire-descaling-guide .metric-card:hover { box-shadow: 0 6px 14px rgba(0, 0, 0, 0.08); transform: translateY(-2px);}.wire-descaling-guide .metric-value { display: block; font-size: 24px; line-height: 1.6; font-weight: bold; color: var(--accent); font-variant-numeric: tabular-nums; margin-bottom: 4px;}.wire-descaling-guide .metric-label { display: block; font-size: 14px; line-height: 2; color: #555555;}.wire-descaling-guide .highlight-strip { background: linear-gradient(135deg, color-mix(in srgb, var(--accent) 10%, #ffffff), #f6f0ee); border-top: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .definition-block { background: linear-gradient(135deg, color-mix(in srgb, var(--accent) 8%, #ffffff), #f4ecea); border-right: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .definition-block strong { color: var(--accent);}.wire-descaling-guide .rule-block { background: var(--accent); color: #ffffff; border-radius: 8px; padding: 20px 24px; margin: 22px 0 26px; font-size: 18px; line-height: 1.8; box-shadow: 0 10px 22px color-mix(in srgb, var(--accent) 25%, transparent);}.wire-descaling-guide .rule-block strong { color: #ffffff;}.wire-descaling-guide .tip-block { background: #f7f4f2; border-left: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .takeaway-card { background: #ffffff; border: 1px solid color-mix(in srgb, var(--accent) 30%, #e0d8d4); border-top: 4px solid var(--accent); border-radius: 8px; box-shadow: 0 4px 14px rgba(0, 0, 0, 0.06); padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .compare-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 14px; margin: 22px 0 26px;}.wire-descaling-guide .compare-col { background: #ffffff; border: 1px solid #e5dfdb; border-radius: 8px; padding: 18px 18px 10px; box-shadow: 0 2px 8px rgba(0, 0, 0, 0.04);}.wire-descaling-guide .compare-title { font-weight: bold; color: var(--accent); letter-spacing: 0.02em; margin-bottom: 12px;}.wire-descaling-guide .article-section table { display: table !important; width: 100%; border-collapse: collapse; margin: 18px 0 20px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .article-section thead { display: table-header-group !important; }.wire-descaling-guide .article-section tbody { display: table-row-group !important; }.wire-descaling-guide .article-section tr { display: table-row !important; }.wire-descaling-guide .article-section th { display: table-cell !important; font-weight: bold; border: 1px solid #cccccc; padding: 8px;}.wire-descaling-guide .article-section td { display: table-cell !important; border: 1px solid #cccccc; padding: 8px; background: #ffffff; transition: background 0.2s ease;}.wire-descaling-guide .article-section table tr:nth-child(even) td { background: #faf6f5;}.wire-descaling-guide .article-section table tr:first-child td { background: var(--accent); color: #ffffff; font-weight: bold; border-color: color-mix(in srgb, var(--accent) 75%, #1a1a1a);}.wire-descaling-guide .article-section table td:first-child { font-weight: bold;}.wire-descaling-guide .article-section table tr:not(:first-child):hover td { background: color-mix(in srgb, var(--accent) 6%, #ffffff);}.wire-descaling-guide caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; margin-top: 8px; font-style: italic; color: #808080; line-height: 1.9;}@media (max-width: 768px) { .wire-descaling-guide .compare-grid { grid-template-columns: 1fr; } .wire-descaling-guide .metric-row { flex-direction: column; } .wire-descaling-guide .chart-label { width: 96px; font-size: 14px; line-height: 2; padding-right: 8px; } .wire-descaling-guide .chart-value { width: 62px; font-size: 14px; line-height: 2; padding-left: 6px; } .wire-descaling-guide h2::before { display: block; margin-bottom: 4px; } .wire-descaling-guide .article-section table { font-size: 14px; line-height: 2; }} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • أخبار الصناعة إزالة الترسبات الكلسية مقابل التخليل: اختيار الطريقة الصحيحة لإزالة الترسبات الكلسية لسحب الأسلاك
    محطات سحب الأسلاك التي تعالج قضبان عالية الكربون بقطر 12 مم بمعدل 8 أطنان في الساعة لا يمكنها تحمل الترسبات على السطح الوارد. يقوم الأكسيد الناتج عن مطحنة الدرفلة الساخنة بكشط قوالب كربيد التنجستن، ورفع خشونة الأسلاك المسحوبة، وإنشاء انزلاق يؤدي إلى زعزعة استقرار جدول التمرير. تقدم ممارسات الصناعة إجابتين ثابتتين: التخليل الكيميائي، الذي يذيب الأكسيد في الحمض الساخن، وإزالة الترسبات الميكانيكية من الأسلاك، والتي تشققه عن طريق الثني. تقارن هذه المقالة كلا الطريقتين من حيث تكلفة الطن وجودة السطح والنفايات وتكامل الخطوط حتى يتمكن مهندس المصنع من اختيار الخيار المناسب لبرنامج إنتاج محدد. لماذا تقرر إزالة المقياس عمر القالب وجودة الأسلاك إزالة الترسبات هي إزالة طبقة أكسيد الحديد التي تتشكل على القضبان المدرفلة على الساخن، وهي مطلوبة قبل سحب الأسلاك لأن الأكسيد كاشط، وهش، وأكثر صلابة من الفولاذ الأصلي. يحمل القضيب الوارد هيكل أكسيد ثلاثي الطبقات: الهيماتيت الخارجي (Fe2O3)، والمغنتيت ذو الطبقة المتوسطة (Fe3O4)، وطبقة الووستيت السميكة (FeO) عند الواجهة الفولاذية. يتراوح إجمالي السماكة من 10 إلى 30 ميكرومتر اعتمادًا على درجة حرارة اللف ومعدل التبريد ووقت التخزين. يمكن لهذه الطبقة أن تقلل من عمر قالب الكربيد بنسبة 40-50 بالمائة عند دخولها إلى صندوق القالب، وتقوم بدمج الأجزاء في السطح المسحوب، حيث تظهر كخدوش، أو تقشر، أو التصاق طلاء ضعيف. يبدأ اختيار الطريقة بحالة القضيب: ما مدى صدأ الملف، وما مدى نظافة السلك النهائي؟ طبقة أكسيد 10-30 ميكرومتر كافية لخفض عمر قالب الكربيد بنسبة 40-50 بالمائة. إن إزالة الترسبات الكلسية هي قرار يتعلق بالتكلفة وجودة المنتج، وليست خطوة تجميلية. إزالة الترسبات الميكانيكية من الأسلاك: ثني المقياس تعمل عملية إزالة الترسبات الكلسية ميكانيكيًا على إزالة الأكسيد عن طريق ثني القضيب فوق بكرات دوارة عكسية حتى تتشقق القشرة الهشة وتنفصل، ثم يتم تنظيف البقايا بالفرشاة. تستخدم الوحدات القياسية ثلاث إلى ست مجموعات بكرات بزوايا التفاف متناوبة. يطبق كل انحناء إجهادًا لا يمكن لطبقة الأكسيد استيعابه، بينما يتشوه الفولاذ المرن الموجود أسفله ببساطة. تقوم بكرة الدفع بتغذية القضيب تحت ضغط متحكم فيه. تقوم بكرات الثني بتكسير المقياس على اللفائف المتكررة. تعمل الفرش السلكية على إزالة الغبار المتبقي من السطح. تتلقى قوالب السحب قضيبًا جافًا ونظيفًا ميكانيكيًا. تعمل الوحدات بسرعة 1.5 إلى 3 م/ث ويتم إقرانها مباشرة مع آلات السحب دون معالجة وسيطة. وتتراوح تكلفة التشغيل بين 8 و14 دولارًا للطن، ومعظمها من الطاقة والفرش. يكون السطح الذي تتركه عملية إزالة الترسبات الكلسية ميكانيكيًا رماديًا غير لامع، وليس لامعًا كيميائيًا. وهذا مقبول بالنسبة لأسلاك التسليح، والسياج، والمسامير، والعديد من برامج الرسم العامة، ولكن ليس لكل منتج. التخليل الكيميائي: معيار الحمام الحمضي يؤدي التخليل إلى إذابة طبقة الأكسيد وطبقة رقيقة من الفولاذ الأساسي في حمض الكبريتيك أو الهيدروكلوريك الساخن، مما ينتج عنه سطح لامع ونظيف كيميائيًا. تعمل حمامات حمض الكبريتيك عادةً بنسبة 15-25 بالمائة و60-80 درجة مئوية؛ يعمل حمض الهيدروكلوريك بنسبة 10-20 بالمائة و30-50 درجة مئوية مع تفاعل أسرع ونتائج أنظف، ولكن مع تحكم أكثر صرامة في الدخان. تحد المثبطات من الهجوم على المعدن الأساسي، بينما يرتفع محتوى الحديد في الحمام بشكل مستمر ويجبر على المراقبة أو التجديد أو التخلص. بعد الحمام، يتم شطف القضيب وتحييده في كثير من الأحيان. وتتراوح التكلفة الكاملة، بما في ذلك الأحماض ومعالجة النفايات والطاقة وتنقية الأبخرة والعمالة، بين 22 و35 دولارًا للطن. ينتج التخليل تشطيبًا قياسيًا لسطح الأسلاك اللامعة، لكن حساب التشغيل يتضمن الكيمياء والنفايات والنفقات البيئية العامة التي لا تتحملها عملية إزالة الترسبات الكلسية الجافة. إزالة الترسبات من الأسلاك مقابل التخليل: مقارنة جنبًا إلى جنب تختلف الطريقتان في تكلفة التشغيل والنفايات أكثر من نتائج الرسم النهائية. يقارن الجدول أدناه العوامل التشغيلية التي تغير تصميم الخط. المقارنة العملية لإزالة الترسبات الكلسية من الأسلاك والتخليل لقضبان الفولاذ الكربوني. عامل إزالة الترسبات الميكانيكية التخليل الحمضي مبدأ الإزالة الانحناء والفرشاة الذوبان الكيميائي سرعة الخط النموذجية 1.5 - 3 م/ث دفعة أو شبه مستمرة تكلفة التشغيل 8 - 14 دولارًا للطن 22 – 35 دولارًا للطن تيار النفايات الغبار الجاف قضى حمض وشطف الماء الانتهاء من السطح نظيفة ميكانيكيا، غير لامع مشرق كيميائيا أفضل حالة قضيب قشور مطحنة طازجة، صدأ خفيف الصدأ الثقيل، وسبائك، وغير القابل للصدأ بصمة النبات وحدة مدمجة مدمجة الخزانات، الشطف، الغسيل المواد الاستهلاكية الرئيسية الفرش والطاقة حمض، مثبطات، الماء تفترض الأرقام وجود قضبان من الصلب الكربوني؛ تحتاج السبائك المقاومة للصدأ والسبائك المتخصصة عادة إلى معالجة تعتمد على الأحماض. 17 دولار/طن متوسط فجوة التكلفة بين الطريقتين، يساوي حوالي 500000 دولار سنويًا لخط سعة 30000 طن. التكلفة لكل طن: حيث تتراكم المدخرات تبلغ تكلفة إزالة الترسبات الكلسية ميكانيكيًا أقل بنسبة 60 بالمائة تقريبًا للطن مقارنة بالتخليل الحمضي على أساس التحميل الكامل. إن خط إنتاج 30 ألف طن سنويًا بسعر 28 دولارًا للطن للتخليل و11 دولارًا للطن لإزالة الترسبات الميكانيكية يؤدي إلى فجوة في تكاليف التشغيل تبلغ 510 آلاف دولار سنويًا. أكبر توفير هو الكيمياء: الحمض، والتحييد، ومياه الصرف الصحي. والثاني هو العمالة: تعمل وحدة إزالة الترسبات مع فحص روتيني للفرشاة، بينما يتطلب خط المخلل إدارة الحمام والشطف والتعامل مع النفايات في كل وردية عمل. تكلفة التشغيل للطن الواحد حسب الطريقة التخليل الحمضي إزالة الترسبات الميكانيكية 28 دولاراً للطن 11 دولاراً للطن يتناسب عرض القطاع مع التكلفة بالدولار الأمريكي للطن. تهيمن الأحماض والنفايات على عملية التخليل؛ تهيمن أجزاء الطاقة والتآكل على عملية إزالة الترسبات الميكانيكية. 60% انخفاض تكلفة التشغيل للطن الواحد 510 ألف دولار توفير سنويًا على خط إنتاج 30,000 طن/عام 0 تيار النفايات الحمضية في عملية إزالة الترسبات الجافة الفجوة ليست توفيرًا لرأس المال لمرة واحدة؛ ويتكرر ذلك على كل طن تتم معالجته. جودة السطح: ساطع، أو نظيف، أو نظيف بدرجة كافية يمنح التخليل سطحًا أنظف وأكثر سطوعًا، بينما تترك عملية إزالة الترسبات الكلسية الميكانيكية بقايا أكسيد غير لامعة مناسبة للعديد من تطبيقات الرسم ولكن ليس كلها. تلتقط الأسطح التي يتم تنظيفها كيميائيًا مواد التشحيم بشكل أكثر انتظامًا، وهو أمر مهم بالنسبة للأسلاك ذات الرأس البارد، والأسلاك الزنبركية، والدرجات المصنوعة من الفولاذ المقاوم للصدأ أو السبائك. يحمل القضيب المنزوع الترسبات ميكانيكيًا طبقة رقيقة من الأكسيد المتبقي تكون جافة ومستقرة ومتسقة، والتي تناسب شبكة التسليح وأسلاك المبارزة وأسلاك المسامير والأسلاك الساطعة العامة. تحتفظ المطاحن ذات البرامج المختلطة بخزان مخلل صغير للمهام المتميزة أو المعاد صدأها أثناء تشغيل عملية إزالة الترسبات الكلسية ميكانيكيًا على الخط الرئيسي. مطلوب الانتهاء من المخلل ل السحابات ذات الرأس البارد التي سيتم مطليها سلك غير قابل للصدأ وسبائك عالية منتجات ملدنة ومصقولة مشرقة لفائف شديدة الصدأ أو مخزنة لفترة طويلة إزالة الترسبات الميكانيكية sufficient for التعزيز والأسلاك الشبكية سياج، وربط، وربط الأسلاك المسامير والدبابيس والأسلاك العامة مقياس مطحنة طازجة مع صدأ تخزين خفيف يصبح الغشاء غير اللامع الناتج عن إزالة الترسبات الكلسية ميكانيكيًا أقل وضوحًا مع استمرار الرسم، لأن الأكسيد المتبقي ينتشر على مساحة سطح أكبر أثناء تقليل القضيب. تكاليف البيئة والسلامة والامتثال يزيل خط إزالة الترسبات الكلسية الميكانيكية العبء التنظيمي لتخزين الأحماض، واستخراج الأبخرة، والسماح بمياه الصرف الصحي، والتخلص من النفايات الخطرة. ينتج خط تخليل الأحماض حمضًا مستهلكًا يجب تصنيفه وتخزينه ونقله بعيدًا؛ يتطلب شطف الماء معادلة الرقم الهيدروجيني قبل تصريف المجاري؛ ويطلق الحمام رذاذًا حمضيًا يتطلب أجهزة غسل أو مثبطات للضباب. كل ذلك يحمل التصاريح والتفتيش وتكاليف التشغيل. تؤدي عملية إزالة الترسبات الكلسية ميكانيكيًا إلى إنتاج غبار جاف فقط، يتم جمعه بواسطة مرشح بسيط ويتم التخلص منه كخردة. بالنسبة للموافقات على إنشاء مصانع جديدة في المناطق المقيدة بالمياه، فإن هذا الاختلاف كثيرًا ما يحدد اختيار العملية. تدفع المناطق المقيدة بالمياه محطات الأسلاك بشكل متزايد نحو إزالة الترسبات الجافة لأن العملية تستهلك صفرًا من المياه المعالجة ولا تنتج أي تدفق سائل. الخطوط الهجينة: إزالة الترسبات أولاً، والمخلل فقط عند الضرورة يستخدم التكوين المختلط إزالة الترسبات الكلسية ميكانيكيًا كنظام أساسي ويحد من عملية التخليل الحمضي في مسار قصير ومنخفض الحجم للطلبات التي تحتاج إلى سطح لامع. النباتات التي تستخدم هذا الأسلوب تقلل من استهلاك الحمض بنسبة 70-90 بالمائة مقارنة بالتخليل الكامل. يتم تشغيل ممر المخلل القصير على حلقة منفصلة أو خزان مضمن يستخدم فقط عندما يتطلب البرنامج لمسة نهائية مشرقة. ونظرًا لأن إزالة الترسبات الكلسية ميكانيكيًا قد أزالت الترسبات الكلسية بالفعل، يظل الحمام الحمضي أكثر نظافة وينتج حمأة أقل. يعد الخط الهجين بمثابة انتقال عملي للمطاحن التي تريد التشغيل الجاف دون فقدان القدرة على تقديم طلبات الأسطح الساطعة. كيفية اختيار الطريقة المناسبة لإزالة الترسبات الكلسية لمطحنة الأسلاك لديك تعتمد الطريقة الصحيحة على حالة القضيب الوارد، والسطح النهائي المطلوب، وسرعة الخط، والقيود البيئية المحلية، وليس على التقاليد. قم بإجراء الفحوصات التالية قبل الالتزام بتصميم الخط. قم بقياس حالة مقياس القضيب الوارد: قشور الطاحونة الطازجة، أو صدأ التخزين، أو الملف الملوث. حدد الشكل النهائي للسلك: رمادي غير لامع، أو مسحوب بشكل نظيف، أو صلب لامع. قم بتقدير التكلفة الإجمالية للطن باستخدام الأسعار المحلية للأحماض والنفايات والعمالة والطاقة. تحقق من حدود التصاريح الخاصة بتصريف المياه وتخزين الأحماض وانبعاث الدخان. قارن بين البصمة وجهود التكامل مع خط الرسم الموجود لديك. في معظم مصانع أسلاك الفولاذ الكربوني، يكون العامل الحاسم هو التكلفة الإجمالية للطن والإرتفاع البيئي، وليس سطوع السطح. يقوم موردو آلات الأسلاك ذات الخط الكامل بدمج عملية إزالة الترسبات الكلسية مع محطات الدفع والسحب والأخذ، مما يؤدي إلى تقليل وقت التشغيل مقارنة بقسم التخليل المنفصل. الأسئلة المتداولة حول إزالة الترسبات الكلسية وتخليل الأسلاك تفترض الإجابات أدناه قضبان الفولاذ الكربوني وظروف خط الرسم القياسية. هل يمكن أن تحل عملية إزالة الترسبات الكلسية من الأسلاك محل عملية التخليل بشكل كامل؟ بالنسبة لمعظم أسلاك الفولاذ الكربوني المصنوعة من قضبان جديدة منخفضة الصدأ، نعم. توفر عملية إزالة الترسبات الكلسية ميكانيكيًا سطحًا نظيفًا وجافًا يجذب جيدًا للتعزيزات والسياج والأظافر والأسلاك اللامعة العامة. إنه لا يحل محل تخليل الفولاذ المقاوم للصدأ أو الملفات شديدة الصدأ أو المنتجات التي تحتاج إلى سطح لامع كيميائيًا قبل الطلاء أو التلدين. ما هي الطريقة الأفضل لأسلاك الفولاذ عالية الكربون؟ كلاهما يعمل على درجات عالية الكربون عندما يكون القضيب طازجًا. يعتمد الاختيار على النهاية المطلوبة. غالبًا ما يفضل منتجو الأسلاك الزنبركية وأسلاك الكمبيوتر الشخصي التخليل أو الخط الهجين لأن السلك النهائي يتطلب سلامة سطحية لا تشوبها شائبة؛ إن إزالة الترسبات الكلسية ميكانيكيًا وحدها تترك طبقة رقيقة متبقية يمكن أن تكون ذات أهمية عند التخفيضات الإجمالية الكبيرة. هل تؤدي عملية إزالة الترسبات الميكانيكية إلى إتلاف سطح السلك المسحوب؟ لا، عندما يتم ضبط الوحدة بشكل صحيح. تعمل بكرات وفرش الثني على طبقة الأكسيد، بينما يتشوه الفولاذ الموجود أسفله ضمن حدوده المرنة. يمكن أن تؤدي زوايا الالتفاف الخاطئة أو ضغط الفرشاة المفرط إلى وضع علامة على القضيب، ولهذا السبب فإن البكرات القابلة للتعديل وأدوات التحكم في سرعة الفرشاة تجعل الماكينة أكثر أمانًا. ما هو فرق التكلفة النموذجي بين إزالة الترسبات من الأسلاك والتخليل؟ عادةً ما تكلف عملية إزالة الترسبات الكلسية ميكانيكيًا ما بين 8 إلى 14 دولارًا لكل طن من قضبان الفولاذ الكربوني؛ يتراوح سعر التخليل الحمضي من 22 إلى 35 دولارًا للطن عندما يتم تضمين الأحماض ومعالجة النفايات والطاقة والعمالة. وتتسع الفجوة مع ارتفاع أسعار التخلص من النفايات. .wire-descaling-pickling{--accent:#c8282a;--text:#242424;color:var(--text);font-family:Arial,Helvetica,sans-serif;background:#ffffff;padding:24px 20px;border-radius:10px;line-height:1.9;box-shadow:0 2px 18px rgba(0,0,0,0.05);}.wire-descaling-pickling h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;color:var(--text);border-bottom:3px solid var(--accent);padding-bottom:10px;margin-top:52px;letter-spacing:0.4px;line-height:1.6;text-transform:uppercase;}.wire-descaling-pickling h2::before{content:"";display:inline-block;width:10px;height:20px;background:var(--accent);margin-right:10px;border-radius:2px;vertical-align:-2px;}.wire-descaling-pickling h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:var(--text);letter-spacing:0.3px;line-height:1.9;padding-left:14px;position:relative;}.wire-descaling-pickling h3::before{content:"";position:absolute;left:0;top:5px;width:6px;height:16px;background:var(--accent);border-radius:2px;}.wire-descaling-pickling p{font-size:16px !important;margin-bottom:12px;line-height:1.9;}.wire-descaling-pickling .lead{font-weight:600;border-left:4px solid var(--accent);padding:8px 0 8px 18px;margin-bottom:22px;line-height:1.9;color:var(--text);}.wire-descaling-pickling ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.wire-descaling-pickling ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.wire-descaling-pickling li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.wire-descaling-pickling ol li::marker{color:var(--accent);font-weight:bold;}.wire-descaling-pickling .steps{list-style:none;counter-reset:step;margin:24px 0 20px;padding:0;}.wire-descaling-pickling .steps li{list-style:none;counter-increment:step;position:relative;padding:0 0 16px 46px;}.wire-descaling-pickling .steps li::before{content:counter(step);position:absolute;left:0;top:2px;width:30px;height:30px;border-radius:50%;background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;text-align:center;line-height:30px;}.wire-descaling-pickling .steps li::after{content:"";position:absolute;left:14px;top:34px;width:2px;height:22px;background:var(--accent);opacity:0.35;}.wire-descaling-pickling .steps li:last-child::after{content:"";display:none;}.wire-descaling-pickling th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.wire-descaling-pickling td{border:1px solid #cccccc;padding:8px;}.wire-descaling-pickling .article-section table{display:table!important;border-collapse:collapse;width:100%;margin:20px 0 6px;background:#ffffff;border:1px solid #dddddd;}.wire-descaling-pickling .article-section thead{display:table-header-group!important;}.wire-descaling-pickling .article-section tbody{display:table-row-group!important;}.wire-descaling-pickling .article-section tr{display:table-row!important;}.wire-descaling-pickling .article-section th{display:table-cell!important;padding:12px;}.wire-descaling-pickling .article-section td{display:table-cell!important;padding:12px;border-color:#dddddd;line-height:1.9;}.wire-descaling-pickling .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;padding-top:8px;}.wire-descaling-pickling .article-section tr:nth-of-type(even) td{background:#f7f7f7;}.wire-descaling-pickling .article-section tr td:first-child{background:#fafafa;}.wire-descaling-pickling .article-section tr:first-of-type td{background:var(--accent);color:#ffffff;font-weight:bold;border-color:var(--accent);}.wire-descaling-pickling .article-section tr:first-of-type td:first-child{background:var(--accent);}.wire-descaling-pickling .callout{margin:22px 0;padding:16px 20px;border-radius:8px;font-size:16px;line-height:1.9;}.wire-descaling-pickling .callout p{font-size:16px !important;margin-bottom:0;}.wire-descaling-pickling .callout-band{background:var(--accent);color:#ffffff;text-align:center;font-weight:bold;padding:20px 26px;border-radius:6px;box-shadow:0 3px 12px rgba(0,0,0,0.14);background:linear-gradient(135deg,var(--accent),color-mix(in srgb,var(--accent) 78%,#ffffff));}.wire-descaling-pickling .callout-card{background:#ffffff;border-top:4px solid var(--accent);box-shadow:0 4px 16px rgba(0,0,0,0.08);border-left:1px solid #eeeeee;border-right:1px solid #eeeeee;border-bottom:1px solid #eeeeee;border-radius:6px;}.wire-descaling-pickling .callout-note{background:#f6f6f6;border-left:4px solid var(--accent);border-radius:4px;}.wire-descaling-pickling .callout-inline{display:flex;align-items:center;gap:16px;background:#f4f4f4;border-radius:8px;padding:14px 18px;}.wire-descaling-pickling .callout-inline .big{flex:0 0 auto;background:var(--accent);color:#ffffff;font-weight:bold;font-size:20px;padding:10px 14px;border-radius:6px;line-height:1.6;}.wire-descaling-pickling .callout-inline p{margin-bottom:0;}.wire-descaling-pickling .data-cards{display:flex;flex-wrap:wrap;gap:14px;margin:26px 0 10px;justify-content:center;}.wire-descaling-pickling .data-card{flex:1 1 170px;background:#f5f5f5;border-radius:8px;padding:18px 14px;text-align:center;border-bottom:3px solid var(--accent);transition:transform 0.2s ease,box-shadow 0.2s ease;}.wire-descaling-pickling .data-card:hover{transform:translateY(-3px);box-shadow:0 6px 16px rgba(0,0,0,0.1);}.wire-descaling-pickling .data-card .num{display:block;font-size:26px;font-weight:bold;color:var(--accent);line-height:1.4;margin-bottom:2px;}.wire-descaling-pickling .data-card .lbl{display:block;font-size:13px;color:#666;line-height:2;}.wire-descaling-pickling .compare-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:24px 0;}.wire-descaling-pickling .compare-col{background:#f8f8f8;border-radius:8px;padding:18px 20px;border-top:4px solid var(--accent);transition:box-shadow 0.2s ease;}.wire-descaling-pickling .compare-col:hover{box-shadow:0 5px 14px rgba(0,0,0,0.08);}.wire-descaling-pickling .compare-col .col-title{font-weight:bold;color:var(--accent);letter-spacing:0.3px;margin-bottom:10px;text-transform:uppercase;}.wire-descaling-pickling .compare-col ul{margin-bottom:0;}.wire-descaling-pickling .cost-chart{display:block;margin:28px auto 6px;}.wire-descaling-pickling .cost-chart text{font-family:Arial,Helvetica,sans-serif;}.wire-descaling-pickling .chart-title{font-size:14px;font-weight:bold;fill:var(--text);letter-spacing:0.3px;}.wire-descaling-pickling .chart-label{font-size:12px;fill:var(--text);}.wire-descaling-pickling .chart-value{font-size:12px;font-weight:bold;fill:var(--accent);}.wire-descaling-pickling .chart-axis{stroke:#cccccc;stroke-width:1.5;}.wire-descaling-pickling .seg-acid{fill:#b0b0b0;}.wire-descaling-pickling .seg-waste{fill:#c9c9c9;}.wire-descaling-pickling .seg-labor{fill:#dfdfdf;}.wire-descaling-pickling .seg-energy-p{fill:#eeeeee;}.wire-descaling-pickling .seg-energy{fill:var(--accent);}.wire-descaling-pickling .seg-wear{fill:var(--accent);fill-opacity:0.66;}.wire-descaling-pickling .seg-labor-m{fill:var(--accent);fill-opacity:0.4;}.wire-descaling-pickling .seg-maint{fill:var(--accent);fill-opacity:0.22;}.wire-descaling-pickling .chart-caption{font-size:14px;line-height:2;color:#808080;text-align:center;margin-bottom:4px;font-style:italic;}.wire-descaling-pickling .article-section{margin-bottom:6px;}@media (max-width:768px){.wire-descaling-pickling{padding:14px 10px;}.wire-descaling-pickling h2{font-size:20px;line-height:1.6;}.wire-descaling-pickling .compare-grid{grid-template-columns:1fr;gap:12px;}.wire-descaling-pickling .data-cards{flex-direction:column;}.wire-descaling-pickling .cost-chart{width:100%;height:auto;}.wire-descaling-pickling .callout-inline{flex-direction:column;align-items:flex-start;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • أخبار الصناعة كيفية إزالة الترسبات من الأسلاك الفولاذية: الطرق الميكانيكية مقابل الطرق الكيميائية للرسم النظيف
    يحمل ملف من قضبان الأسلاك الفولاذية المدرفلة على الساخن ما يصل إلى 20 كجم من قشور الطحن لكل طن. أدخل هذا المقياس في قالب رسم وسيتصرف مثل الحبيبات السائبة: يتسارع تآكل القالب، ويخدش سطح السلك، وترتفع معدلات الرفض في عمليات المعالجة الباردة أو الجلفنة أو الطلاء. وبالتالي فإن كيفية إزالة الترسبات من الأسلاك الفولاذية هي قرار تخطيط الإنتاج، وليس تفاصيل الصيانة. تتشكل قشور المطحنة عندما يتم لف السلك على الساخن عند درجة حرارة 900-1200 درجة مئوية ثم يبرد في الهواء. طبقة الأكسيد الهشة أصعب من المعدن الأساسي وتحتوي على ثلاثة مركبات: الووستيت (FeO) الأقرب إلى الفولاذ، والمغنتيت (Fe3O4) في المنتصف، والهيماتيت (Fe2O3) في الخارج. يقوم المصنع الذي يتسلم 50000 طن من القضبان سنويًا بمعالجة 500 إلى 1000 طن من هذا الأكسيد الكاشط، وكل جرام متبقي على السطح يقلل من عمر الأداة ويقلل من جودة المنتج. لماذا يجب عليك إزالة الترسبات من الأسلاك الفولاذية قبل الرسم لا يمكن سحب الأسلاك الفولاذية بشكل اقتصادي باستخدام قشور الطحن على السطح. تبلغ قوة طبقة الأكسيد ما بين 400 إلى 600 فولت عالي، أي ما يقرب من ضعف صلابة الأسلاك الملدنة أو منخفضة الكربون، وتتكسر إلى جزيئات حادة داخل منطقة تلامس القالب. هذه الجسيمات تسبب ثلاث مشاكل قابلة للقياس. يزداد تآكل القالب بنسبة 40 إلى 60 بالمائة في المصانع التي تستخدم قضبانًا غير منزوعة القشور، لأن القشور تعمل كمادة كاشطة بين السلك والكربيد أو قالب الماس. تنخفض جودة السطح عندما يتم ضغط الجزيئات المكسورة في السلك، مما يؤدي إلى حدوث خدوش طولية تسبب رفض خطوط التثبيت أو الزنبرك أو سلك الإطارات. يفشل التصاق الطلاء عندما تمنع بقايا الحجم طلاء فوسفات الزنك أو الجير، مما يترك حامل مواد تشحيم غير متساوٍ وقوى سحب أعلى. الووستايت (FeO): الطبقة الأكثر سمكًا، والأنعم بين الطبقات الثلاثة، تذوب بسهولة أكبر في الحمض الخفيف. المغنتيت (Fe3O4): كثيف ومترابط بإحكام؛ الطبقة التي تقاوم الانحناء الميكانيكي. الهيماتيت (Fe2O3): طبقة خارجية رقيقة، صلبة وهشة؛ الكسور الأولى أثناء الانحناء. تكلفة تخطي إزالة الترسبات تقوم طاحونة الأسلاك التي تبلغ طاقتها 50000 طن والتي تتخطى عملية إزالة الترسبات بدفع ما يصل إلى 1000 طن من الأكسيد الكاشط من خلال قوالبها كل عام، وتبلغ المصانع عادةً عن عمر افتراضي أقصر بنسبة 40-60٪ بالإضافة إلى ارتفاع قابل للقياس في رفض السطح. كيفية إزالة الترسبات من الأسلاك الفولاذية ميكانيكيًا: الثني، والتنظيف بالفرشاة، والتفجير بالهواء إزالة الترسبات الميكانيكية يزيل 85 إلى 95 بالمائة من طبقة الأكسيد عن طريق ثني السلك بشكل متكرر على البكرات وتجريد المقياس المخفف بالفرش أو نفاثات الهواء. إنه الخيار الافتراضي للرسم على الخط لأنه لا ينتج أي حمض، ولا ماء شطف، ولا نفايات سائلة، ويعمل بنفس سرعة خط الرسم. يمر السلك فوق عدة بكرات في اتجاهات متناوبة، وكل انحناء يمد الطبقة السطحية. تتشقق القشرة الهشة وتنفصل في شكل رقائق؛ تقوم الفرش الفولاذية الدوارة والهواء المضغوط بإزالة الجزيئات قبل دخول السلك إلى صندوق القالب. تستخدم الوحدة النموذجية من أربع إلى ست دورات ثني، مع مطابقة أقطار البكرة لحجم السلك، بالإضافة إلى استخراج الغبار للحفاظ على نظافة منطقة العمل. إزالة الترسبات الميكانيكية هي عملية تحضير سطح تقوم بتكسير قشور الطحن الهشة من خلال الثني العكسي للسلك وإزالة الأكسيد المفكك بالفرش أو نفاثات الهواء أو كليهما، بحيث يدخل السلك إلى قالب السحب بسطح نظيف وموحد. تعمل عملية إزالة الترسبات الميكانيكية بشكل أفضل على القضبان المدرفلة حديثًا ذات الترسبات السليمة والخالية من الشقوق. قشور القضبان شديدة الصدأ أو المخزنة بشكل غير متساو، والنسبة المتبقية من 5 إلى 15 بالمائة من الأكسيد المتبقية بعد الثني لا تزال أكثر من اللازم بالنسبة لسلك الطلاء أو السلك ذو الرأس البارد، والذي يتطلب ركيزة نظيفة قبل الطلاء أو التشكيل. إزالة الترسبات الكيميائية: عندما لا يزال التخليل الحمضي منطقيًا يؤدي التخليل الحمضي إلى إذابة قشور الطحن كيميائيًا وتصل نسبة الإزالة إلى 98 إلى 100 بالمائة، ولهذا السبب يظل هو المعيار عندما تتطلب العملية النهائية سطحًا خاليًا تمامًا من الأكسيد. إنه ليس بديلاً رخيصًا لإزالة الترسبات الكلسية ميكانيكيًا؛ إنها خطوة دقيقة لها متطلباتها الخاصة بالكيمياء والتدفئة ومعالجة النفايات. يهيمن حمضان على تخليل الأسلاك: حمض الهيدروكلوريك (HCl) وحمض الكبريتيك (H2SO4). يعمل حمض الهيدروكلوريك عند درجة حرارة 20-40 درجة مئوية مع ذوبان أسرع وهجوم أقل من المعادن الأساسية، ولكنه يكلف أكثر ويحتاج إلى التحكم في الدخان. يعتبر H2SO4 أرخص للطن ولكنه يتطلب 60-80 درجة مئوية، ويخلق المزيد من الحمض المرحل إلى خزانات الشطف، ويترك بقايا التفحم على الأسلاك ذات السبائك الأعلى. تخليل الهيدروكلوريك مقابل حمض الكبريتيك لإزالة الترسبات من أسلاك الفولاذ. المعلمة حمض الهيدروكلوريك (حمض الهيدروكلوريك) حمض الكبريتيك (H2SO4) درجة حرارة العمل 20-40 درجة مئوية 60-80 درجة مئوية تركيز نموذجي 10-20% 10-25% سرعة الإزالة أوقات غمر سريعة وقصيرة أوقات غمر أبطأ وأطول خسارة المعادن الأساسية منخفضة عندما تمنع أعلى؛ يحتاج إلى سيطرة المانع العيب الأساسي ارتفاع تكلفة الحمض واستخراج الدخان ارتفاع تكلفة الطاقة وترحيل الحمض التخليل ليس خطوة قائمة بذاتها أبدًا. بعد الحمام الحمضي، يتم شطف السلك وتغليفه بالجير أو البوراكس أو الفوسفات لنقل مادة التشحيم إلى القالب ومنع إعادة الصدأ. يحتاج حمض النفايات ومياه الشطف والأبخرة إلى المعالجة أو التجديد، ولهذا السبب فإن إجمالي تكلفة إزالة الترسبات الكيميائية عادة ما يصل إلى 2 إلى 3 أضعاف تكلفة الحمض المباشر للطن. بالنسبة للأسلاك عالية الجودة، أو الأسلاك الزنبركية، أو الأسلاك الحاملة، فإن إزالة الحجم شبه الكلي للتخليل تبرر تكلفتها. بالنسبة للسحب القياسي للقضيب النظيف، يمكن تحقيق نفس النتيجة بتكلفة أقل من خلال إزالة الترسبات الميكانيكية، ولهذا السبب تبدأ معظم الخطوط الحديثة عالية السرعة بالثني والتنظيف بالفرشاة وإضافة التخليل فقط للدرجات الحرجة. اختيار الطريقة الصحيحة لإزالة الترسبات من الأسلاك الفولاذية: مقارنة الطرق اختر إزالة الترسبات الكلسية ميكانيكيًا لسحب قضبان نظيفة وملفوفة حديثًا بسرعة عالية؛ اختر التخليل الكيميائي عندما يكون القضيب شديد الصدأ، أو تتطلب اللمسة النهائية سطحًا خاليًا تمامًا من القشور، أو تتضمن العملية بالفعل حمامات طلاء. يعتمد القرار على أربعة عوامل: حالة القضيب الوارد، وسرعة الخط، ومتطلبات السطح، والحدود البيئية. إزالة الترسبات الميكانيكية إزالة الترسبات الكلسية بنسبة 85-95% بالعملية الجافة يعمل في الخط بأقصى سرعة رسم لا يحتوي على حمض أو مياه صرف أو غبار جاف فقط أقل تكلفة للطن الواحد على قضيب نظيف يترك طبقة رقيقة من الأكسيد المتبقي التخليل الكيميائي إزالة الترسبات بنسبة 98-100%، سطح خالٍ من الأكسيد دفعة أو في الخط، مع التدفئة والتهوية مطلوب حمض ومياه الشطف ومعالجة الدخان تكلفة أعلى للطن، بالإضافة إلى خطوة الطلاء ضروري للطلاء والرأس البارد وسلك الإطارات 85-95% إزالة عن طريق الانحناء والفرشاة 98-100% الإزالة بواسطة تخليل حمض الهيدروكلوريك 40-60% فقدان العمر الافتراضي دون إزالة الترسبات 0 لتر النفايات الحمضية السائلة، الخط الميكانيكي كفاءة إزالة الترسبات الكلسية عن طريق طريقة إزالة الترسبات الكلسية الانحناء العكسي 85-95% التفجير بالرصاص 90-95% تخليل H2SO4 95-98% تخليل حمض الهيدروكلوريك 98-100% مخلل الضوء الميكانيكي 99-100% 0 25 50 75 100 كفاءة الإزالة بالنسبة المئوية، القيم النموذجية لقضبان الأسلاك 5.5-13 مم. قاعدة الاختيار: تشغيل عملية إزالة الترسبات الكلسية ميكانيكيًا عندما يكون القضيب نظيفًا ويكون جدول الرسم قياسيًا؛ أضف تخليلًا حمضيًا عندما يظهر على القضيب صدأًا واضحًا أو عندما يتطلب المنتج طلاءًا أو رأسًا باردًا أو تشطيبًا لسلك الإطار. إزالة الترسبات داخل الخط: تكامل العملية دون معالجة إضافية يدمج خط سحب الأسلاك الحديث عملية إزالة الترسبات مباشرة بين الدفعة والقالب الأول، لذلك لا تضيف عملية إزالة الترسبات أي خطوة معالجة إضافية ويتم تشغيلها بسرعة الخط. هذا هو التكوين الذي تدمجه معدات CHENG-I PREMIUM WIRE EQUIPMENT (CHENG-I) في حزم الدفع وإزالة الترسبات الكلسية والرسم والاستلام. تتبع محطة إزالة الترسبات الميكانيكية الموجودة في الخط هذا التسلسل: الدفع مع التحكم في التوتر يغذي الملف بسرعة ثابتة ويمنع السلك من الالتواء بين الملف والبكرة الأولى. الانحناء العكسي unit يثني السلك على أربع إلى ست بكرات؛ تؤدي الانحناءات المتناوبة إلى تكسير طبقة الأكسيد الهشة بينما يظل السلك أقل من حد إنتاجه. محطة الفرشاة ونفخ الهواء يزيل المقياس المكسور من السطح. تتوافق مادة الفرشاة والضغط وحجم الهواء مع قطر السلك وسرعة الخط. جمع الغبار يلتقط جزيئات الأكسيد الجافة قبل أن تتمكن من الاستقرار على صندوق القالب أو مادة التشحيم أو الملف النهائي. دخول صندوق القالب يتلقى سلكًا بعد إزالة 85-95% من المقياس وسطحًا موحدًا يلتقط مادة تشحيم السحب بالتساوي. يعتمد اختيار المعدات على نطاق الأسلاك وسرعتها. تعمل ماكينة إزالة الترسبات الكلسية للقضيب مقاس 5.5-13 مم في خط السحب الجاف عادةً بسرعة 2-5 م/ث، بينما يحتاج القضيب الأثقل إلى بكرة ذات أقطار أكبر وقوة فرشاة أعلى. تأسست شركة CHENG-I في عام 1970 وتقوم بالتصنيع في تاينان وتايوان وجوانجد وآنهوي بالصين، وتقوم بتزويد آلات إزالة الترسبات المعتمدة من CE وخطوط معالجة الأسلاك الكاملة لمنتجي أدوات التثبيت وأسلاك الإطارات والأسلاك الزنبركية والأسلاك الحاملة في الولايات المتحدة وأوروبا وجنوب شرق آسيا والهند واليابان. يتم اتخاذ قرار إزالة الترسبات الكلسية الأكثر فعالية من حيث التكلفة في مرحلة تخطيط المصنع: اختيار معدات إزالة الترسبات الميكانيكية أو الكيميائية أو المركبة قبل إنشاء الخط، بدلاً من تعديله بعد أن كشفت تكاليف القالب ومعدلات الرفض عن المشكلة بالفعل. الأسئلة المتداولة حول إزالة الترسبات من الأسلاك هل يمكن لإزالة الترسبات الكلسية ميكانيكيًا إزالة جميع قشور المطحنة من الأسلاك الفولاذية؟ لا، حيث تعمل عملية إزالة الترسبات الميكانيكية على إزالة 85 إلى 95 بالمائة من طبقة الأكسيد. إنه ينكسر ويزيل الجزء الأكبر من القشور ولكنه يترك بقايا رفيعة ومتماسكة بإحكام في الوديان السطحية. بالنسبة للطلاء أو السلك البارد أو سلك الإطار، يجب إزالة تلك الطبقة المتبقية باستخدام مخلل حمضي خفيف. ما هو الفرق بين إزالة الترسبات والتخليل؟ إزالة الترسبات هي عملية عامة لإزالة مقياس الأكسيد من الأسلاك الفولاذية، في حين أن التخليل هو طريقة كيميائية محددة تستخدم الحمض لإذابة الأكسيد. تعمل عملية إزالة الترسبات الميكانيكية على إزالة الترسبات الكلسية عن طريق الثني والتنظيف بالفرشاة؛ يعتمد التخليل على الذوبان الكيميائي ويترك سطحًا خاليًا تمامًا من الأكسيد. ما هي أقطار الأسلاك التي يمكن لآلة إزالة الترسبات الكلسية الميكانيكية أن تتعامل معها؟ تم تصميم معظم آلات إزالة الترسبات ذات الانحناء العكسي لقضبان الأسلاك التي يتراوح قطرها من 5.5 مم إلى 25 مم. أقل من 5.5 مم، يصبح من الصعب التحكم في قوى الانحناء ويكون التخليل الكيميائي أكثر شيوعًا، لأن السلك الرقيق لا يولد إجهادًا سطحيًا كافيًا لتكسير المقياس بشكل موثوق. هل إزالة الترسبات تبطئ عملية الرسم؟ لا تقلل عملية إزالة الترسبات الكلسية ميكانيكيًا في الخط من سرعة السحب عندما يكون حجم الماكينة صحيحًا، لأن محطة إزالة الترسبات تعمل بشكل متزامن مع طاولة السحب. على النقيض من ذلك، غالبًا ما يكون التخليل الحمضي بمثابة خطوة دفعة تضيف وقت المعالجة؛ عند تركيب التخليل في الخط، تكون سرعة الخط محدودة بوقت الغمر وأقسام الشطف والطلاء. .descale-steel-wire-guide{--accent:#c8282a;--text:#1f2430;counter-reset:section;color:var(--text);font-family:Arial,"Helvetica Neue",Helvetica,sans-serif;}.descale-steel-wire-guide .lead{font-size:18px !important;line-height:1.8;border-left:4px solid var(--accent);padding-left:16px;margin-bottom:24px !important;}.descale-steel-wire-guide p{font-size:16px !important;margin-bottom:12px;line-height:1.9;}.descale-steel-wire-guide h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;margin-top:52px;line-height:1.6;padding:12px 16px;background:color-mix(in srgb,var(--accent) 7%,#ffffff);border-left:6px solid var(--accent);letter-spacing:0.4px;color:var(--text);}.descale-steel-wire-guide .article-section h2::before{counter-increment:section;content:"0" counter(section);display:inline-block;background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;padding:2px 8px;margin-right:12px;border-radius:4px;letter-spacing:1px;line-height:2;}.descale-steel-wire-guide h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;line-height:1.9;color:var(--accent);letter-spacing:0.3px;text-transform:uppercase;}.descale-steel-wire-guide ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;line-height:1.9;}.descale-steel-wire-guide ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;line-height:1.9;}.descale-steel-wire-guide li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.descale-steel-wire-guide ul.spec-list{list-style:none;list-style-position:outside;padding-left:0;margin-bottom:12px;}.descale-steel-wire-guide ul.spec-list li{position:relative;padding-left:22px;margin-bottom:10px;list-style:none;}.descale-steel-wire-guide ul.spec-list li::before{content:"";position:absolute;left:0;top:7px;width:9px;height:9px;background:var(--accent);border-radius:2px;}.descale-steel-wire-guide ol.process-steps{list-style:none;list-style-position:outside;counter-reset:step;position:relative;padding-left:0;margin:22px 0 26px;}.descale-steel-wire-guide ol.process-steps::before{content:"";position:absolute;left:14px;top:8px;bottom:8px;width:2px;background:color-mix(in srgb,var(--accent) 30%,transparent);}.descale-steel-wire-guide ol.process-steps li{counter-increment:step;position:relative;padding-left:52px;margin-bottom:20px;list-style:none;}.descale-steel-wire-guide ol.process-steps li::before{content:counter(step);position:absolute;left:0;top:2px;width:30px;height:30px;line-height:30px;text-align:center;border-radius:50%;background:var(--accent);color:#ffffff;font-weight:bold;font-size:14px;}.descale-steel-wire-guide .article-section table{display:table !important;width:100%;border-collapse:collapse;margin:18px 0 20px;}.descale-steel-wire-guide .article-section thead{display:table-header-group !important;}.descale-steel-wire-guide .article-section tbody{display:table-row-group !important;}.descale-steel-wire-guide .article-section tr{display:table-row !important;}.descale-steel-wire-guide .article-section th{display:table-cell !important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.descale-steel-wire-guide .article-section td{display:table-cell !important;border:1px solid #cccccc;padding:8px;font-size:15px;line-height:2;}.descale-steel-wire-guide .article-section tr:first-child td{background:var(--accent);color:#ffffff;font-weight:bold;}.descale-steel-wire-guide .article-section tr:nth-child(even) td{background:color-mix(in srgb,var(--accent) 5%,#ffffff);}.descale-steel-wire-guide .article-section td:first-child{font-weight:bold;color:var(--accent);}.descale-steel-wire-guide .article-section tr:first-child td:first-child{color:#ffffff;}.descale-steel-wire-guide caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;line-height:1.9;margin-top:8px;}.descale-steel-wire-guide .data-bar{background:var(--accent);color:#ffffff;padding:16px 20px;border-radius:6px;font-size:16px !important;line-height:1.9;margin:20px 0 22px !important;box-shadow:0 4px 12px color-mix(in srgb,var(--accent) 25%,transparent);}.descale-steel-wire-guide .data-tag{display:block;font-size:14px;letter-spacing:1.5px;text-transform:uppercase;margin-bottom:6px;line-height:2;}.descale-steel-wire-guide .def-block{background:color-mix(in srgb,var(--accent) 6%,#ffffff);border-top:4px solid var(--accent);border-radius:8px;padding:18px 20px;margin:22px 0 !important;box-shadow:0 2px 8px rgba(0,0,0,0.06);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .def-term{font-weight:bold;color:var(--accent);}.descale-steel-wire-guide .quote-card{background:linear-gradient(135deg,color-mix(in srgb,var(--accent) 12%,#ffffff),color-mix(in srgb,var(--accent) 4%,#ffffff));border-left:5px solid var(--accent);border-radius:8px;padding:20px 22px;margin:22px 0 !important;box-shadow:0 3px 12px rgba(0,0,0,0.06);font-size:18px !important;line-height:1.8;font-style:italic;}.descale-steel-wire-guide .note-card{background:#ffffff;border-top:4px solid var(--accent);border-radius:8px;padding:18px 20px;margin:22px 0 !important;box-shadow:0 3px 12px rgba(0,0,0,0.08);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .rule-block{display:flex;gap:14px;align-items:flex-start;background:#ffffff;border:1px solid #eeeeee;border-radius:8px;padding:16px 18px;margin:22px 0 !important;box-shadow:0 2px 8px rgba(0,0,0,0.05);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .rule-block::before{content:"RULE";background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;letter-spacing:1px;padding:6px 10px;border-radius:4px;flex-shrink:0;line-height:2;}.descale-steel-wire-guide .compare-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:22px 0;}.descale-steel-wire-guide .compare-card{border:1px solid #e5e5e5;border-radius:8px;padding:18px 20px;background:#ffffff;box-shadow:0 2px 8px rgba(0,0,0,0.04);}.descale-steel-wire-guide .compare-card.mech{border-top:4px solid var(--accent);}.descale-steel-wire-guide .compare-card.chem{border-top:4px solid color-mix(in srgb,var(--accent) 45%,#888888);}.descale-steel-wire-guide .compare-title{font-weight:bold;letter-spacing:0.5px;text-transform:uppercase;color:var(--accent);margin-bottom:8px !important;}.descale-steel-wire-guide .metric-row{display:flex;flex-wrap:wrap;gap:14px;margin:22px 0;}.descale-steel-wire-guide .metric-card{flex:1 1 150px;background:color-mix(in srgb,var(--accent) 5%,#ffffff);border-top:3px solid var(--accent);border-radius:6px;padding:16px 14px;text-align:center;box-shadow:0 2px 8px rgba(0,0,0,0.05);}.descale-steel-wire-guide .metric-value{display:block;font-size:26px;font-weight:bold;line-height:1.4;color:var(--accent);margin-bottom:4px;}.descale-steel-wire-guide .metric-label{display:block;font-size:14px;line-height:2;color:var(--text);}.descale-steel-wire-guide .chart-block{background:color-mix(in srgb,var(--accent) 4%,#ffffff);border-radius:8px;padding:20px 18px 14px;margin:22px 0;text-align:center;}.descale-steel-wire-guide .chart-title{font-weight:bold;letter-spacing:0.4px;margin-bottom:14px !important;}.descale-steel-wire-guide svg{display:block;margin:0 auto;width:520px;height:auto;}.descale-steel-wire-guide figcaption{font-size:14px;line-height:2;color:#808080;font-style:italic;margin-top:8px;}.descale-steel-wire-guide .faq-item{border-top:3px solid var(--accent);background:color-mix(in srgb,var(--accent) 3%,#ffffff);border-radius:6px;padding:16px 18px;margin-bottom:16px;}.descale-steel-wire-guide .faq-item h3{margin-bottom:8px;}.descale-steel-wire-guide .faq-item p:last-child{margin-bottom:0;}@media (max-width:768px){.descale-steel-wire-guide .compare-grid{grid-template-columns:1fr;}.descale-steel-wire-guide .metric-row{flex-direction:column;}.descale-steel-wire-guide .metric-card{flex:1 1 auto;}.descale-steel-wire-guide .rule-block{flex-direction:column;}.descale-steel-wire-guide svg{width:100%;height:auto;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • أخبار الشركة Wire & Tube China 2026
    الموضوع: دعوة لزيارتنا في معرض الأسلاك والأنابيب الدولي الصيني 2026 بشانغهاي عزيزي العميل، ندعوكم بصدق لزيارة معرض الأسلاك والأنابيب الدولي الصيني 2026، وهو المعرض المتخصص الأول في آسيا لصناعة تصنيع الأسلاك والكابلات والأنابيب. معلومات العرض الأساسية الاسم الكامل: المعرض الدولي الثاني عشر للأسلاك والكابلات (الأسلاك الصين) + المعرض الدولي الثاني عشر للأنابيب (الأنبوب الصين) التاريخ: 21–24 سبتمبر 2026 ساعات العمل: 09:00 – 17:00 يوميا المكان: مركز شنغهاي الدولي الجديد للمعارض العنوان: رقم 2345 طريق لونجيانج، منطقة بودونج الجديدة، شنغهاي، الصين المنظم: معرض دوسلدورف (ألمانيا)، معهد شنغهاي لأبحاث الكابلات الكهربائية الحجم: إجمالي مساحة المعرض 115.000 ㎡، أكثر من 1.100 عارض عالمي، ومن المتوقع أن يصل عدد المشترين المحترفين حول العالم إلى 55.000 مناطق المعارض والمنتجات قاعات واير تشاينا (E1-E7) آلات معالجة الأسلاك: آلات سحب الأسلاك، آلات التجديل، آلات إزالة الترسبات والتلميع، معدات المعالجة الحرارية، خطوط الإنتاج الأوتوماتيكية، آلات السحب والسداد المواد الخام والمركبات الصديقة للبيئة: قضبان النحاس/الألومنيوم، مواد العزل والأغلفة، الأسلاك المعدنية المعاد تدويرها الأسلاك والكابلات النهائية: كابلات الطاقة، وأحزمة السيارات الكهربائية، وكابلات طاقة الرياح الخاصة، والكابلات الضوئية، وأسلاك الفولاذ المقاوم للصدأ، وأسلاك الفولاذ الزنبركي الأجزاء المساعدة: قوالب السحب، مواد التشحيم، التركيبات، آلات اللف والتعبئة والتغليف أدوات الاختبار والقياس: أجهزة اختبار التوتر، وكاشفات مقاومة جهد الكابلات، ومعدات مراقبة الأبعاد عبر الإنترنت قاعات مترو الأنفاق الصينية (W1-W3) الأنابيب الجاهزة: أنابيب فولاذية غير ملحومة، أنابيب دقيقة من الفولاذ المقاوم للصدأ، أنابيب من السبائك، أنابيب بلاستيكية مركبة، وصلات الأنابيب والحواف معدات معالجة الأنابيب: خطوط لحام الأنابيب، آلات القطع بالليزر، آلات ثني الأنابيب، معدات المعالجة الحرارية وتنظيف الأسطح المواد الخام عالية الأداء من السبائك والمعادن آلات فحص الأنابيب وقطعها ودعمها عرض أبرز الأحداث أكبر حدث صناعي للأسلاك والأنابيب في آسيا، تابع لمعرض الأسلاك والأنابيب الرائد المشهور عالميًا والذي أقيم في دوسلدورف، ألمانيا. التركيز على قطاعات الطاقة الجديدة: السيارات الكهربائية، وطاقة الرياح، وتخزين الطاقة، ومراكز البيانات، وحلول الأسلاك والأنابيب الاقتصادية على ارتفاعات منخفضة. ندوات صناعية متعددة تغطي الإنتاج الذكي والتصنيع منخفض الكربون وإعادة تدوير المعادن وتجارة الاستيراد والتصدير الدولية. جمع مديري مشتريات المصانع والوكلاء الأجانب وشركات الهندسة وموردي المواد الخام من جميع أنحاء العالم. سنعرض مجموعتنا الكاملة من آلات معالجة الأسلاك في جناحنا. إذا كنت تخطط للحضور إلى شنغهاي خلال فترة العرض، فلا تتردد في الاتصال بنا مسبقًا. سنقوم بترتيب اجتماع وجهاً لوجه ونقدم لك خدمة تسجيل الزوار المجانية. نتطلع إلى لقائك في شنغهاي! مع أطيب التحيات، إيلين تشاو
    2026-06-24