 English
 русский
 عربى

كيفية إزالة الترسبات من الأسلاك الفولاذية: الطرق الميكانيكية مقابل الطرق الكيميائية للرسم النظيف
المؤلف: مسؤول
التاريخ: 2026-08-20
يحمل ملف من قضبان الأسلاك الفولاذية المدرفلة على الساخن ما يصل إلى 20 كجم من قشور الطحن لكل طن. أدخل هذا المقياس في قالب رسم وسيتصرف مثل الحبيبات السائبة: يتسارع تآكل القالب، ويخدش سطح السلك، وترتفع معدلات الرفض في عمليات المعالجة الباردة أو الجلفنة أو الطلاء. وبالتالي فإن كيفية إزالة الترسبات من الأسلاك الفولاذية هي قرار تخطيط الإنتاج، وليس تفاصيل الصيانة.
تتشكل قشور المطحنة عندما يتم لف السلك على الساخن عند درجة حرارة 900-1200 درجة مئوية ثم يبرد في الهواء. طبقة الأكسيد الهشة أصعب من المعدن الأساسي وتحتوي على ثلاثة مركبات: الووستيت (FeO) الأقرب إلى الفولاذ، والمغنتيت (Fe3O4) في المنتصف، والهيماتيت (Fe2O3) في الخارج. يقوم المصنع الذي يتسلم 50000 طن من القضبان سنويًا بمعالجة 500 إلى 1000 طن من هذا الأكسيد الكاشط، وكل جرام متبقي على السطح يقلل من عمر الأداة ويقلل من جودة المنتج.
محتوى
- 1 لماذا يجب عليك إزالة الترسبات من الأسلاك الفولاذية قبل الرسم
- 2 كيفية إزالة الترسبات من الأسلاك الفولاذية ميكانيكيًا: الثني، والتنظيف بالفرشاة، والتفجير بالهواء
- 3 إزالة الترسبات الكيميائية: عندما لا يزال التخليل الحمضي منطقيًا
- 4 اختيار الطريقة الصحيحة لإزالة الترسبات من الأسلاك الفولاذية: مقارنة الطرق
- 5 إزالة الترسبات داخل الخط: تكامل العملية دون معالجة إضافية
- 6 الأسئلة المتداولة حول إزالة الترسبات من الأسلاك
لماذا يجب عليك إزالة الترسبات من الأسلاك الفولاذية قبل الرسم
لا يمكن سحب الأسلاك الفولاذية بشكل اقتصادي باستخدام قشور الطحن على السطح. تبلغ قوة طبقة الأكسيد ما بين 400 إلى 600 فولت عالي، أي ما يقرب من ضعف صلابة الأسلاك الملدنة أو منخفضة الكربون، وتتكسر إلى جزيئات حادة داخل منطقة تلامس القالب.
هذه الجسيمات تسبب ثلاث مشاكل قابلة للقياس. يزداد تآكل القالب بنسبة 40 إلى 60 بالمائة في المصانع التي تستخدم قضبانًا غير منزوعة القشور، لأن القشور تعمل كمادة كاشطة بين السلك والكربيد أو قالب الماس. تنخفض جودة السطح عندما يتم ضغط الجزيئات المكسورة في السلك، مما يؤدي إلى حدوث خدوش طولية تسبب رفض خطوط التثبيت أو الزنبرك أو سلك الإطارات. يفشل التصاق الطلاء عندما تمنع بقايا الحجم طلاء فوسفات الزنك أو الجير، مما يترك حامل مواد تشحيم غير متساوٍ وقوى سحب أعلى.
- الووستايت (FeO): الطبقة الأكثر سمكًا، والأنعم بين الطبقات الثلاثة، تذوب بسهولة أكبر في الحمض الخفيف.
- المغنتيت (Fe3O4): كثيف ومترابط بإحكام؛ الطبقة التي تقاوم الانحناء الميكانيكي.
- الهيماتيت (Fe2O3): طبقة خارجية رقيقة، صلبة وهشة؛ الكسور الأولى أثناء الانحناء.
كيفية إزالة الترسبات من الأسلاك الفولاذية ميكانيكيًا: الثني، والتنظيف بالفرشاة، والتفجير بالهواء
إزالة الترسبات الميكانيكية يزيل 85 إلى 95 بالمائة من طبقة الأكسيد عن طريق ثني السلك بشكل متكرر على البكرات وتجريد المقياس المخفف بالفرش أو نفاثات الهواء. إنه الخيار الافتراضي للرسم على الخط لأنه لا ينتج أي حمض، ولا ماء شطف، ولا نفايات سائلة، ويعمل بنفس سرعة خط الرسم.
يمر السلك فوق عدة بكرات في اتجاهات متناوبة، وكل انحناء يمد الطبقة السطحية. تتشقق القشرة الهشة وتنفصل في شكل رقائق؛ تقوم الفرش الفولاذية الدوارة والهواء المضغوط بإزالة الجزيئات قبل دخول السلك إلى صندوق القالب. تستخدم الوحدة النموذجية من أربع إلى ست دورات ثني، مع مطابقة أقطار البكرة لحجم السلك، بالإضافة إلى استخراج الغبار للحفاظ على نظافة منطقة العمل.
إزالة الترسبات الميكانيكية هي عملية تحضير سطح تقوم بتكسير قشور الطحن الهشة من خلال الثني العكسي للسلك وإزالة الأكسيد المفكك بالفرش أو نفاثات الهواء أو كليهما، بحيث يدخل السلك إلى قالب السحب بسطح نظيف وموحد.
تعمل عملية إزالة الترسبات الميكانيكية بشكل أفضل على القضبان المدرفلة حديثًا ذات الترسبات السليمة والخالية من الشقوق. قشور القضبان شديدة الصدأ أو المخزنة بشكل غير متساو، والنسبة المتبقية من 5 إلى 15 بالمائة من الأكسيد المتبقية بعد الثني لا تزال أكثر من اللازم بالنسبة لسلك الطلاء أو السلك ذو الرأس البارد، والذي يتطلب ركيزة نظيفة قبل الطلاء أو التشكيل.
إزالة الترسبات الكيميائية: عندما لا يزال التخليل الحمضي منطقيًا
يؤدي التخليل الحمضي إلى إذابة قشور الطحن كيميائيًا وتصل نسبة الإزالة إلى 98 إلى 100 بالمائة، ولهذا السبب يظل هو المعيار عندما تتطلب العملية النهائية سطحًا خاليًا تمامًا من الأكسيد. إنه ليس بديلاً رخيصًا لإزالة الترسبات الكلسية ميكانيكيًا؛ إنها خطوة دقيقة لها متطلباتها الخاصة بالكيمياء والتدفئة ومعالجة النفايات.
يهيمن حمضان على تخليل الأسلاك: حمض الهيدروكلوريك (HCl) وحمض الكبريتيك (H2SO4). يعمل حمض الهيدروكلوريك عند درجة حرارة 20-40 درجة مئوية مع ذوبان أسرع وهجوم أقل من المعادن الأساسية، ولكنه يكلف أكثر ويحتاج إلى التحكم في الدخان. يعتبر H2SO4 أرخص للطن ولكنه يتطلب 60-80 درجة مئوية، ويخلق المزيد من الحمض المرحل إلى خزانات الشطف، ويترك بقايا التفحم على الأسلاك ذات السبائك الأعلى.
| المعلمة | حمض الهيدروكلوريك (حمض الهيدروكلوريك) | حمض الكبريتيك (H2SO4) |
| درجة حرارة العمل | 20-40 درجة مئوية | 60-80 درجة مئوية |
| تركيز نموذجي | 10-20% | 10-25% |
| سرعة الإزالة | أوقات غمر سريعة وقصيرة | أوقات غمر أبطأ وأطول |
| خسارة المعادن الأساسية | منخفضة عندما تمنع | أعلى؛ يحتاج إلى سيطرة المانع |
| العيب الأساسي | ارتفاع تكلفة الحمض واستخراج الدخان | ارتفاع تكلفة الطاقة وترحيل الحمض |
التخليل ليس خطوة قائمة بذاتها أبدًا. بعد الحمام الحمضي، يتم شطف السلك وتغليفه بالجير أو البوراكس أو الفوسفات لنقل مادة التشحيم إلى القالب ومنع إعادة الصدأ. يحتاج حمض النفايات ومياه الشطف والأبخرة إلى المعالجة أو التجديد، ولهذا السبب فإن إجمالي تكلفة إزالة الترسبات الكيميائية عادة ما يصل إلى 2 إلى 3 أضعاف تكلفة الحمض المباشر للطن.
بالنسبة للأسلاك عالية الجودة، أو الأسلاك الزنبركية، أو الأسلاك الحاملة، فإن إزالة الحجم شبه الكلي للتخليل تبرر تكلفتها. بالنسبة للسحب القياسي للقضيب النظيف، يمكن تحقيق نفس النتيجة بتكلفة أقل من خلال إزالة الترسبات الميكانيكية، ولهذا السبب تبدأ معظم الخطوط الحديثة عالية السرعة بالثني والتنظيف بالفرشاة وإضافة التخليل فقط للدرجات الحرجة.
اختيار الطريقة الصحيحة لإزالة الترسبات من الأسلاك الفولاذية: مقارنة الطرق
اختر إزالة الترسبات الكلسية ميكانيكيًا لسحب قضبان نظيفة وملفوفة حديثًا بسرعة عالية؛ اختر التخليل الكيميائي عندما يكون القضيب شديد الصدأ، أو تتطلب اللمسة النهائية سطحًا خاليًا تمامًا من القشور، أو تتضمن العملية بالفعل حمامات طلاء. يعتمد القرار على أربعة عوامل: حالة القضيب الوارد، وسرعة الخط، ومتطلبات السطح، والحدود البيئية.
إزالة الترسبات الميكانيكية
- إزالة الترسبات الكلسية بنسبة 85-95% بالعملية الجافة
- يعمل في الخط بأقصى سرعة رسم
- لا يحتوي على حمض أو مياه صرف أو غبار جاف فقط
- أقل تكلفة للطن الواحد على قضيب نظيف
- يترك طبقة رقيقة من الأكسيد المتبقي
التخليل الكيميائي
- إزالة الترسبات بنسبة 98-100%، سطح خالٍ من الأكسيد
- دفعة أو في الخط، مع التدفئة والتهوية
- مطلوب حمض ومياه الشطف ومعالجة الدخان
- تكلفة أعلى للطن، بالإضافة إلى خطوة الطلاء
- ضروري للطلاء والرأس البارد وسلك الإطارات
85-95% إزالة عن طريق الانحناء والفرشاة
98-100% الإزالة بواسطة تخليل حمض الهيدروكلوريك
40-60% فقدان العمر الافتراضي دون إزالة الترسبات
0 لتر النفايات الحمضية السائلة، الخط الميكانيكي
كفاءة إزالة الترسبات الكلسية عن طريق طريقة إزالة الترسبات الكلسية
قاعدة الاختيار: تشغيل عملية إزالة الترسبات الكلسية ميكانيكيًا عندما يكون القضيب نظيفًا ويكون جدول الرسم قياسيًا؛ أضف تخليلًا حمضيًا عندما يظهر على القضيب صدأًا واضحًا أو عندما يتطلب المنتج طلاءًا أو رأسًا باردًا أو تشطيبًا لسلك الإطار.
إزالة الترسبات داخل الخط: تكامل العملية دون معالجة إضافية
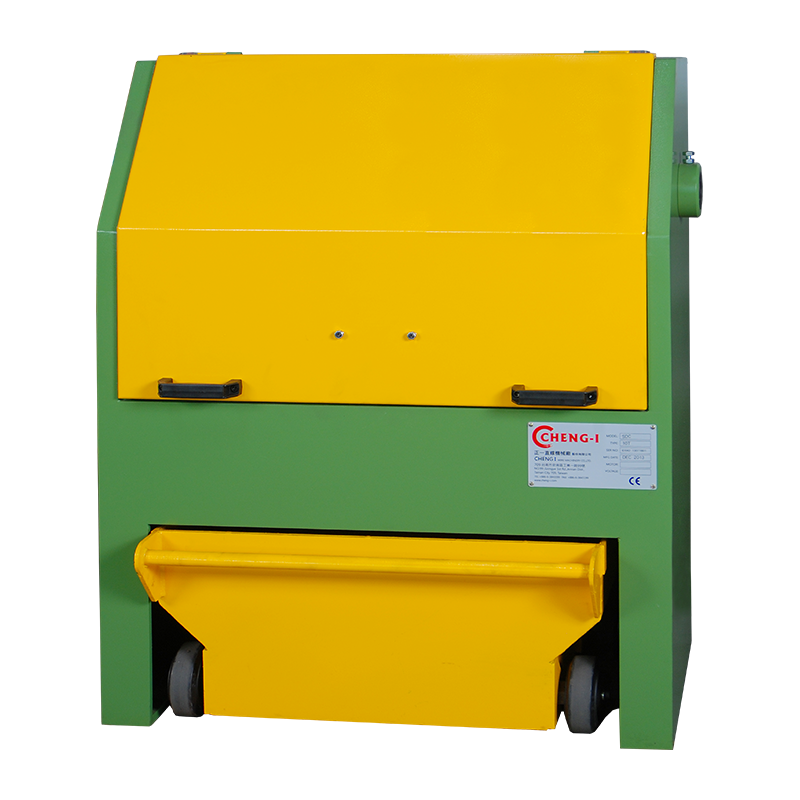
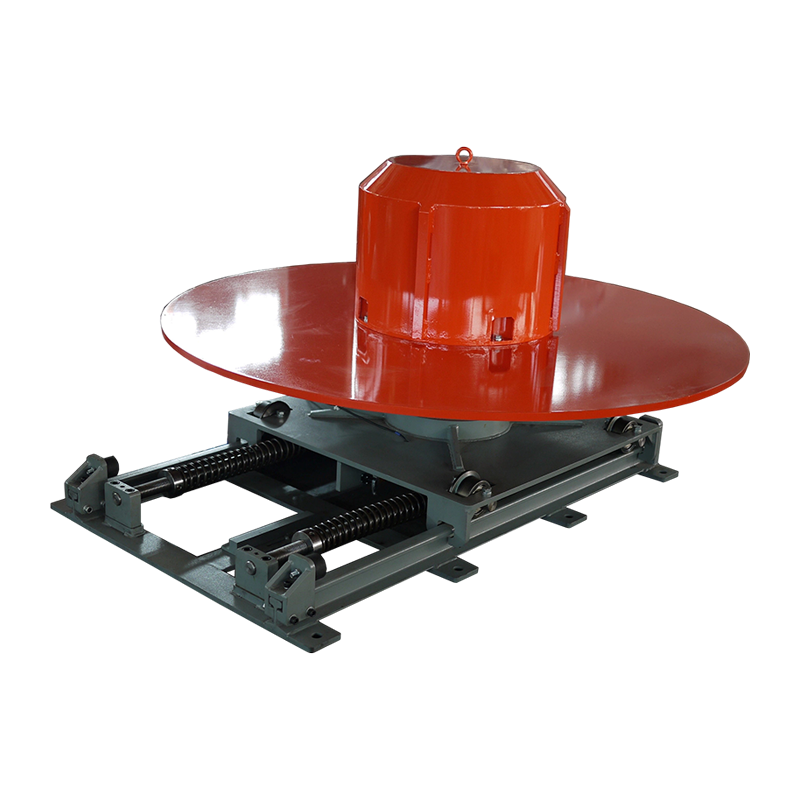
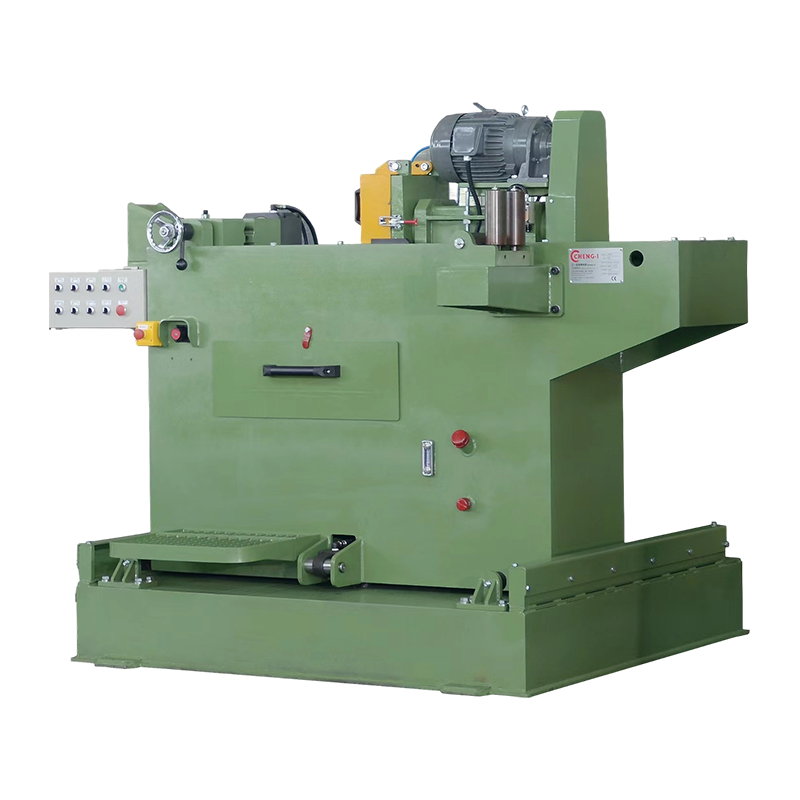
يدمج خط سحب الأسلاك الحديث عملية إزالة الترسبات مباشرة بين الدفعة والقالب الأول، لذلك لا تضيف عملية إزالة الترسبات أي خطوة معالجة إضافية ويتم تشغيلها بسرعة الخط. هذا هو التكوين الذي تدمجه معدات CHENG-I PREMIUM WIRE EQUIPMENT (CHENG-I) في حزم الدفع وإزالة الترسبات الكلسية والرسم والاستلام.
تتبع محطة إزالة الترسبات الميكانيكية الموجودة في الخط هذا التسلسل:
- الدفع مع التحكم في التوتر يغذي الملف بسرعة ثابتة ويمنع السلك من الالتواء بين الملف والبكرة الأولى.
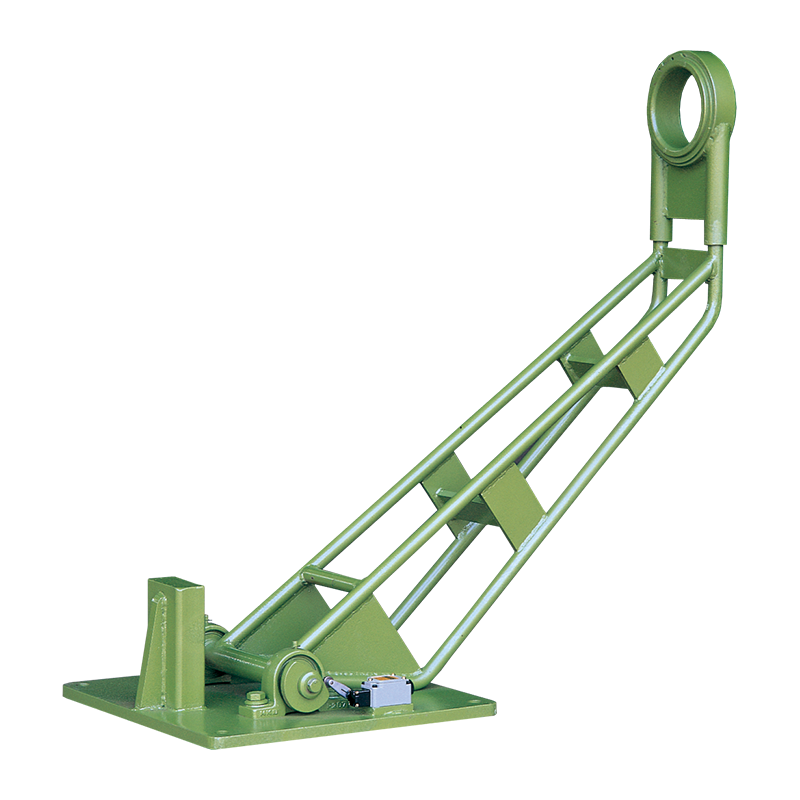
- الانحناء العكسي unit يثني السلك على أربع إلى ست بكرات؛ تؤدي الانحناءات المتناوبة إلى تكسير طبقة الأكسيد الهشة بينما يظل السلك أقل من حد إنتاجه.
- محطة الفرشاة ونفخ الهواء يزيل المقياس المكسور من السطح. تتوافق مادة الفرشاة والضغط وحجم الهواء مع قطر السلك وسرعة الخط.
- جمع الغبار يلتقط جزيئات الأكسيد الجافة قبل أن تتمكن من الاستقرار على صندوق القالب أو مادة التشحيم أو الملف النهائي.
- دخول صندوق القالب يتلقى سلكًا بعد إزالة 85-95% من المقياس وسطحًا موحدًا يلتقط مادة تشحيم السحب بالتساوي.
يعتمد اختيار المعدات على نطاق الأسلاك وسرعتها. تعمل ماكينة إزالة الترسبات الكلسية للقضيب مقاس 5.5-13 مم في خط السحب الجاف عادةً بسرعة 2-5 م/ث، بينما يحتاج القضيب الأثقل إلى بكرة ذات أقطار أكبر وقوة فرشاة أعلى. تأسست شركة CHENG-I في عام 1970 وتقوم بالتصنيع في تاينان وتايوان وجوانجد وآنهوي بالصين، وتقوم بتزويد آلات إزالة الترسبات المعتمدة من CE وخطوط معالجة الأسلاك الكاملة لمنتجي أدوات التثبيت وأسلاك الإطارات والأسلاك الزنبركية والأسلاك الحاملة في الولايات المتحدة وأوروبا وجنوب شرق آسيا والهند واليابان.
يتم اتخاذ قرار إزالة الترسبات الكلسية الأكثر فعالية من حيث التكلفة في مرحلة تخطيط المصنع: اختيار معدات إزالة الترسبات الميكانيكية أو الكيميائية أو المركبة قبل إنشاء الخط، بدلاً من تعديله بعد أن كشفت تكاليف القالب ومعدلات الرفض عن المشكلة بالفعل.
الأسئلة المتداولة حول إزالة الترسبات من الأسلاك
هل يمكن لإزالة الترسبات الكلسية ميكانيكيًا إزالة جميع قشور المطحنة من الأسلاك الفولاذية؟
لا، حيث تعمل عملية إزالة الترسبات الميكانيكية على إزالة 85 إلى 95 بالمائة من طبقة الأكسيد. إنه ينكسر ويزيل الجزء الأكبر من القشور ولكنه يترك بقايا رفيعة ومتماسكة بإحكام في الوديان السطحية. بالنسبة للطلاء أو السلك البارد أو سلك الإطار، يجب إزالة تلك الطبقة المتبقية باستخدام مخلل حمضي خفيف.
ما هو الفرق بين إزالة الترسبات والتخليل؟
إزالة الترسبات هي عملية عامة لإزالة مقياس الأكسيد من الأسلاك الفولاذية، في حين أن التخليل هو طريقة كيميائية محددة تستخدم الحمض لإذابة الأكسيد. تعمل عملية إزالة الترسبات الميكانيكية على إزالة الترسبات الكلسية عن طريق الثني والتنظيف بالفرشاة؛ يعتمد التخليل على الذوبان الكيميائي ويترك سطحًا خاليًا تمامًا من الأكسيد.
ما هي أقطار الأسلاك التي يمكن لآلة إزالة الترسبات الكلسية الميكانيكية أن تتعامل معها؟
تم تصميم معظم آلات إزالة الترسبات ذات الانحناء العكسي لقضبان الأسلاك التي يتراوح قطرها من 5.5 مم إلى 25 مم. أقل من 5.5 مم، يصبح من الصعب التحكم في قوى الانحناء ويكون التخليل الكيميائي أكثر شيوعًا، لأن السلك الرقيق لا يولد إجهادًا سطحيًا كافيًا لتكسير المقياس بشكل موثوق.
هل إزالة الترسبات تبطئ عملية الرسم؟
لا تقلل عملية إزالة الترسبات الكلسية ميكانيكيًا في الخط من سرعة السحب عندما يكون حجم الماكينة صحيحًا، لأن محطة إزالة الترسبات تعمل بشكل متزامن مع طاولة السحب. على النقيض من ذلك، غالبًا ما يكون التخليل الحمضي بمثابة خطوة دفعة تضيف وقت المعالجة؛ عند تركيب التخليل في الخط، تكون سرعة الخط محدودة بوقت الغمر وأقسام الشطف والطلاء.
اتصل بنا الآن
 للحصول على آلات معالجة الأسلاك الدقيقة أو حلول المصانع المتكاملة، يرجى التواصل مع فريق المبيعات والهندسة لدى CHENG I.
واتساب
وي تشات
فئة المنتج
آلة إزالة قشور الأسلاك آلة سحب الأسلاك آلة لف الأسلاك آلة القطع آلة الفك معدات/ملحقات أخرىاتصل بنا

+86-563-6616199 (Ext: 105, 103, 111)

+86-15167365999

جون وانغ وإيلين تشاو

sales@chengiwire.com

رقم 8 شارع كيجي، المنطقة الشمالية، منطقة التنمية الاقتصادية قوانغد، مدينة شوانتشينغ، مقاطعة أنهوي، الصين
حقوق الطبع والنشر © CHENG I Wire Machinery Co. Ltd. جميع
حقوق
محجوز
مصنع آلات الأسلاك | الصين