 English
 русский
 عربى

كيف تعمل عملية إزالة الترسبات من الأسلاك: شرح الطرق الميكانيكية والكيميائية والتخليل
المؤلف: مسؤول
التاريخ: 2026-08-20
قامت إحدى مصانع الأسلاك في تايتشونغ بتشغيل قضيب منخفض الكربون بقطر 5.5 ملم من خلال آلة سحب جديدة دون أي معالجة للسطح، مما أدى إلى فقدان قالبين في الساعة الأولى. أظهرت مخاريط القالب تسجيلًا طوليًا عميقًا، وخرج الملف كما لو أنه تم سحبه فوق ورق الصنفرة. لم يكن السبب كيمياء القضبان أو قوالب الفولاذ؛ لقد كان عبارة عن مقياس أكسيد مدلفن على الساخن ولم تتم إزالته مطلقًا.
إزالة الترسبات من الأسلاك هي عملية إزالة طبقة قشور أكسيد الحديد من قضبان الأسلاك المدرفلة على الساخن قبل دخولها إلى قالب السحب. إنها خطوة إلزامية لإعداد السطح في أي مطحنة يتم تشغيلها بتكلفة يمكن التنبؤ بها؛ يفصل سطح القضيب النظيف تقليل القطر المتحكم به عن الملف المكسور.
محتوى
- 1 ما هي عملية إزالة الترسبات الكلسية من الأسلاك ولماذا يؤدي تخطيها إلى تدميرها
- 2 كيف تتم عملية إزالة الترسبات الكلسية من الأسلاك ميكانيكيًا خطوة بخطوة
- 3 كيف تعمل عملية إزالة الترسبات من الأسلاك الكيميائية باستخدام التخليل الحمضي
- 4 نظرة سريعة على إزالة الترسبات من الأسلاك الكيميائية والميكانيكية
- 5 أنظمة إزالة الترسبات الكلسية من الأسلاك: ميكانيكية بالإضافة إلى غمس حمضي قصير
- 6 كيفية اختيار عملية إزالة الترسبات السلكية المناسبة
- 7 الأسئلة الشائعة حول إزالة الترسبات من الأسلاك
ما هي عملية إزالة الترسبات الكلسية من الأسلاك ولماذا يؤدي تخطيها إلى تدميرها
تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد الهشة والكاشطة التي تتشكل أثناء الدرفلة على الساخن، وبالتالي يكون السطح الذي يلامس قالب السحب نظيفًا وخاليًا من الجزيئات الصلبة. يتم سحق المقياس المتبقي على القضيب بين القضيب وجدار القالب، ثم يتم سحبه إلى السطح المرسوم كشوائب مدمجة.
يحدث الدرفلة على الساخن لقضبان الأسلاك عند درجة حرارة 900 إلى 1200 درجة مئوية، ويتفاعل الفولاذ المكشوف مع الأكسجين ليشكل بنية أكسيد ذات طبقات. تتميز كل طبقة بتركيبة وصلابة مختلفة، ولهذا السبب لا تناسب طريقة واحدة لإزالة الترسبات كل درجة من أنواع القضبان.
| طبقة | تكوين | صلابة | السلوك تحت الانحناء |
| وسطى، داخلي | الحديد O | 270-350 جهد عالي | يلتصق بالفولاذ، الشقوق أولاً |
| المغنتيت، الأوسط | Fe3O4 | 400-500 فولت | الجزء الصلب والهش والكاشط الرئيسي |
| الهيماتيت، الخارجي | Fe2O3 | 500-650 جهد عالي | رقيقة، صلبة، تنكسر بسهولة |
يتراوح إجمالي سمك المقياس على قضبان الأسلاك النموذجية من 5 إلى 25 ميكرون، اعتمادًا على درجة حرارة التدحرج، وممارسة التبريد، ودرجة الفولاذ. حتى الطبقة الرقيقة تكون أكثر صلابة من الفولاذ الأساسي، لذا فإن أول اتصال بين المقياس والقالب هو الذي يقرر بقية تمريرة الرسم.
30-50% يموت فقدان الحياة عند رسم قضيب بمقياس ثقيل
5-25 ميكرون سمك المقياس النموذجي على القضبان المدرفلة على الساخن
99% معدل الإزالة المطلوب للأسلاك المسحوبة الساطعة
70-80% توفير الأحماض من خطوط إزالة الترسبات المجمعة
كيف تتم عملية إزالة الترسبات الكلسية من الأسلاك ميكانيكيًا خطوة بخطوة
تعمل عملية إزالة الترسبات الميكانيكية من الأسلاك عن طريق ثني القضيب وتنظيفه وتفجيره بالصدمات حتى تنكسر طبقة الأكسيد الهشة وتنفصل عن الفولاذ المرن الموجود تحتها.
تستغل هذه الطريقة عدم التطابق الميكانيكي: يتشقق أكسيد الحديد عند إجهاد أقل من 0.1%، في حين أن الفولاذ منخفض الكربون يمكن أن ينحني بما يتجاوز 10% من الإجهاد السطحي دون ضرر. تقوم وحدة إزالة الترسبات بتغذية القضيب فوق بكرات الكسارة المتناوبة بزاوية لف يمكن التحكم فيها، مما يؤدي إلى كسر طبقة الأكسيد بينما يظل القضيب سليمًا.
- يعمل الدفع على تغذية القضيب إلى وحدة إزالة الترسبات بسرعة الخط.
- يؤدي الانحناء العكسي فوق بكرات الكسارة إلى كسر جلد الأكسيد.
- تقوم الفرش الكهربائية بمسح المقياس المخفف عن سطح القضيب.
- يزيل السفع بالخردق طبقة الأكسيد الداخلية المرتبطة بإحكام عند تحديدها.
- يقوم منفذ مسح الهواء وتجميع الغبار بتنظيف الحطام المتبقي قبل أن يصل القضيب إلى مدخل السحب.
تعمل كل خطوة على جزء مختلف من المقياس. يؤدي الانحناء إلى إزالة الجزء الأكبر من الطبقات الخارجية الهشة، ويتعامل تنظيف الأسنان بالفرشاة مع الغبار السائب، ويهاجم السفع بالخردق طبقة الوستيت عند الواجهة الفولاذية.
كفاءة إزالة الترسبات الكلسية النموذجية عن طريق طريقة إزالة الترسبات الكلسية
الانحناء فقط
60-75%
الانحناء بالفرشاة
75-88%
الانحناء بالرصاص التفجير
92-98%
التخليل الحمضي
99%
تعكس النطاقات ظروف التشغيل الشائعة في مصانع أسلاك الفولاذ الكربوني؛ تعتمد القيم الدقيقة على سمك المقياس ودرجة القضيب وتكوين الخط.
لماذا لا يؤدي الانحناء العكسي إلى إتلاف القضيب
تعمل بكرات الكسارة على ثني القضيب حول نصف قطر يتراوح من 15 إلى 40 ضعف قطر السلك. عند هذا نصف القطر، يبقى الضغط السطحي أقل من حد إنتاج الفولاذ الأساسي، بينما يفشل الأكسيد في وقت مبكر من الانحناء. لم يتم تقوية القضيب بما يكفي للتأثير على الرسم، ويتم فصل الميزان قبل الخطوة التالية.
السفع بالخردق: الترقية الميكانيكية للمقياس الضيق
بالنسبة للقضبان عالية الكربون والسبائك، فإن السفع بالخردق يرمي حبيبات الفولاذ على سطح القضيب بمعدل 50 إلى 80 م/ث. تؤدي التأثيرات إلى إحداث حفرة في المقياس المتبقي وصولاً إلى الواجهة الفولاذية وتجريدها من دون حمض. المقايضة هي سطح أكثر خشونة قليلاً، ومقبول للقضيب الذي سيتم سحبه ورأسه بارد.
تعريف إزالة الترسبات من الأسلاك الميكانيكية: طريقة تحضير سطح جاف ومضمنة تزيل قشور الأكسيد عن طريق الكسر الميكانيكي (الثني العكسي، التنظيف بالفرشاة، السفع بالخردق) بدلاً من الذوبان الكيميائي.
كيف تعمل عملية إزالة الترسبات من الأسلاك الكيميائية باستخدام التخليل الحمضي
تعمل عملية إزالة الترسبات الكيميائية من الأسلاك على إذابة طبقة الأكسيد بالحمض، وذلك باستخدام حمامات الكبريتيك أو الهيدروكلوريك التي تهاجم السطح البيني للصلب وترفع الأكسيد عن القضيب.
في خط التخليل الدفعي، يتم غمر الملفات في الحمض لمدة 10 إلى 30 دقيقة. يخترق الحمض الشقوق الموجودة في الميزان، ويتفاعل مع الفولاذ عند السطح البيني، ويولد غاز الهيدروجين الذي يرفع الأكسيد بعيدًا؛ تحمل أملاح الحديد الذائبة الحجم الذي تمت إزالته إلى المحلول. تعمل مثبطات الأحماض على حماية الفولاذ الأساسي بمجرد زوال الترسبات.
| المعلمة | حمض الكبريتيك (H2SO4) | حمض الهيدروكلوريك (حمض الهيدروكلوريك) |
| التركيز | 8-15% | 8-15% |
| درجة حرارة الحمام | 60-80 درجة مئوية | 20-40 درجة مئوية |
| وقت الغمر | 10-30 دقيقة | 10-25 دقيقة |
| الميزة الرئيسية | سريع في درجة الحرارة، وتكلفة حمض منخفضة | يعمل على تشطيب سطح بارد وأنظف |
| القيد الرئيسي | طاقة التدفئة والتحكم في الدخان | زيادة الطلب على معالجة الأبخرة والنفايات |
بعد المرحلة الحمضية، يتم شطف القضيب وتحييده وتمريره عبر حمام طلاء الجير أو البوراكس. يحمل هذا الطلاء مادة تشحيم السحب إلى القالب، لذا يقوم التخليل أيضًا بإعداد طبقة التشحيم التي تتحكم في الاحتكاك أثناء السحب بالكامل.
دفعة مقابل خطوط التخليل المستمر
تقوم خطوط الدفعات بمعالجة ملفات كاملة بتكلفة رأسمالية منخفضة وجدولة مرنة. تعمل خطوط التخليل المستمرة على فك اللفائف والتخليل والشطف والتغطية وإعادة اللف بسرعة الخط، مما يناسب الإنتاج المخصص بكميات كبيرة ويحافظ على تركيز الحمض تحت سيطرة محكمة.
يزيل التخليل الحمضي الترسبات عن طريق التفاعل الكيميائي، وليس عن طريق التآكل. يترك القضيب الحمام بسطح أملس ومُنظف كيميائيًا، ولا يمكن للتمرير الميكانيكي الجاف أن يتكاثر دون تسجيل الفولاذ.
قوة إزالة الترسبات الميكانيكية
- عملية جافة، لا يوجد تخزين أو معالجة للأحماض
- مضمنة في سرعة خط الرسم
- انخفاض تكلفة الاستهلاك للطن الواحد
- بصمة مدمجة بجانب آلة الرسم
قوة التخليل الكيميائي
- إزالة بنسبة 100% تقريبًا بما في ذلك الأكسيد المدمج
- سطح مشرق وموحد جاهز للطلاء
- يتعامل مع مقياس محكم وملتصق على درجات السبائك
- بيانات عملية ثابتة ويمكن التنبؤ بها
نظرة سريعة على إزالة الترسبات من الأسلاك الكيميائية والميكانيكية
تتفوق عملية إزالة الترسبات الكلسية ميكانيكيًا على السرعة، وتكلفة التشغيل، والحمل البيئي؛ تتفوق عملية إزالة الترسبات الكيميائية على اكتمال عملية الإزالة وجودة السطح. وهذا هو السبب وراء تشغيل العديد من المطاحن بالتسلسل.
| المعيار | إزالة الترسبات الميكانيكية | إزالة الترسبات الكيميائية |
| إزالة النطاق | 60-98% حسب الطريقة | 99% عند التحكم في الحمام |
| الانتهاء من السطح | مشرق، قد يحتفظ بأكسيد مدمج | نظيفة وناعمة وجاهزة للطلاء |
| تكامل الخط | مضمنة ومستمرة في سرعة الرسم | عادة خط دفعي أو متعدد التمريرات |
| تكلفة التشغيل | منخفض: الطاقة والفرش وأجزاء التآكل | متوسطة إلى عالية: حمض، ماء، معالجة |
| الحمل البيئي | الغبار الجاف وخردة الصلب | أبخرة حمضية، ماء الشطف، الحمأة المعادلة |
| تكلفة رأس المال | وحدة معتدلة ومدمجة | عالية: الخزانات، أجهزة غسل الغاز، محطة الصرف الصحي |
القاعدة الأساسية: تشغيل عملية إزالة الترسبات الكلسية ميكانيكيًا كمرحلة أولية على القضبان ذات الكربون المنخفض والمتوسط. أضف غمسًا قصيرًا للتخليل، أو استخدم التخليل الكامل، عندما يجب أن يصل السلك إلى لمسة نهائية لامعة أو أن درجة القضيب تحمل مقياسًا ضيقًا تتركه التمريرات الميكانيكية وراءها.
أنظمة إزالة الترسبات الكلسية من الأسلاك: ميكانيكية بالإضافة إلى غمس حمضي قصير
يجمع خط إزالة الترسبات السلكية المدمج بين الكسر الميكانيكي والسفع بالخردق مع غمس حمضي قصير، وبالتالي فإن المرحلة الميكانيكية تزيل 90 إلى 95 بالمائة من الترسبات الكلسية ويزيل المخلل القصير البقايا فقط.
بالنسبة للفولاذ الزنبركي، وسلك الإطار، والأسلاك الحاملة، يتم دحرجة الميزان على السطح ويقاوم الإزالة الجافة. يمكن للتمريرة الميكانيكية وحدها أن تترك جزرًا من الأكسيد المدمج التي تظهر لاحقًا على شكل نقاط يموت وطبقات سطحية. يعمل النظام المدمج على خفض استهلاك الحمض بنسبة 70 إلى 80 بالمائة مقارنة بالتخليل الكامل مع الحفاظ على جودة السطح شبه المخلل.
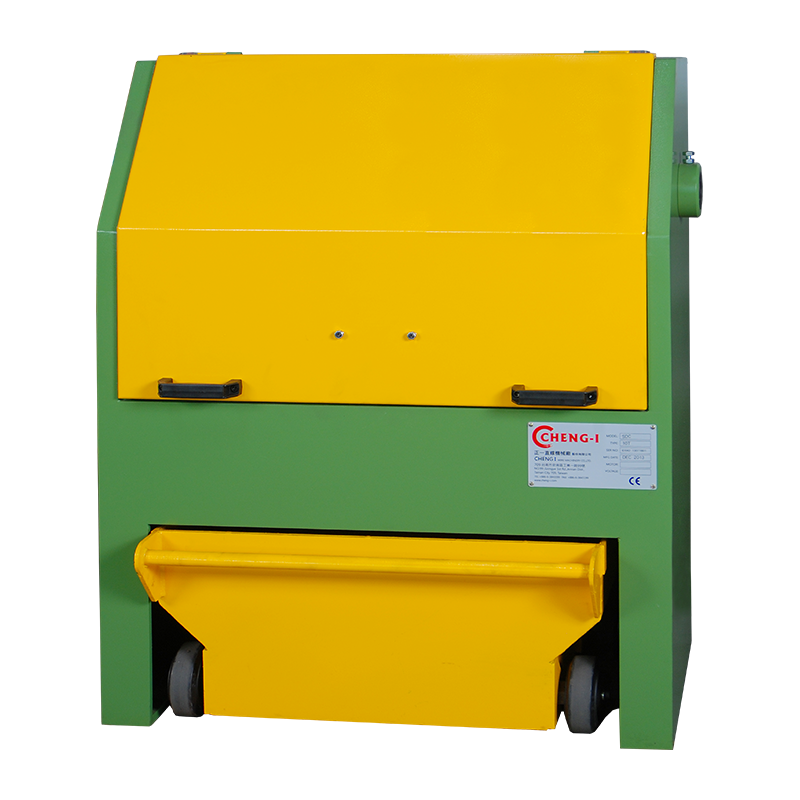
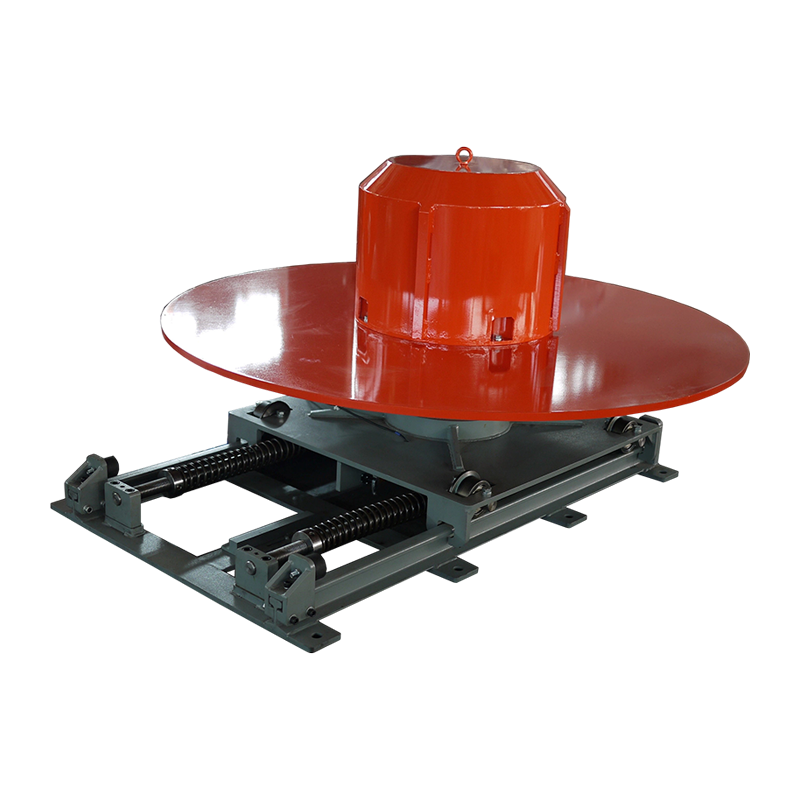
يقوم منشئو المعدات مثل CHENG-I Premium Wire Equipment بدمج إزالة الترسبات الكلسية والدفع والسحب والأخذ في خط واحد مستمر. منذ عام 1970، قامت شركة CHENG-I ببناء آلات معالجة الأسلاك لمصانع التثبيت ومنتجات الأسلاك؛ تم تصميم وحدات إزالة الترسبات الكلسية لتناسب قطر قضيب الإدخال وسرعة الخط، بحيث يصل القضيب إلى القالب الأول مع حالة سطحية قابلة للتحكم وقابلة للتكرار.
- ينخفض استخدام الأحماض إلى جزء صغير من عملية التخليل الكاملة، مما يقلل تكلفة التجديد
- تظل سرعة الخط عالية لأنه تتم إزالة معظم المقياس ميكانيكيًا
- يتحسن اتساق السطح عبر ملفات القضبان وشحنات الشحن
- تعد تغييرات الدرجة أسرع من إعادة تجميع خزان المخلل
- يمكن تحديث آلات الرسم الحالية بوحدة إزالة الترسبات الكلسية المضمنة
النتيجة المقاسة: تعمل مرحلة إزالة الترسبات المجمعة على تحويل مهمة دفعة ثقيلة من الأحماض إلى عملية مستمرة جافة بالإضافة إلى فلاش، كما أن مقياس التكلفة المهم، وهو عمر القالب لكل طن، يتحسن باستمرار عبر عمليات الإنتاج.
كيفية اختيار عملية إزالة الترسبات السلكية المناسبة
اختر عملية إزالة الترسبات عن طريق مطابقتها لدرجة الأسلاك، ومتطلبات السطح النهائية، وسرعة الخط، وحالة التصريح البيئي في المصنع، بهذا الترتيب.
- قضيب منخفض الكربون للشبكات والرسم العام: عادةً ما يكون الثني الميكانيكي بالإضافة إلى التنظيف بالفرشاة كافيًا
- سلك عالي الجودة ذو رأس بارد للمثبتات: ميكانيكي بالإضافة إلى السفع بالخردق، مع مرحلة طلاء بعد إزالة الترسبات الكلسية
- قضبان عالية الكربون أو سبائك للينابيع والمحامل: تخليل ميكانيكي مدمج بالإضافة إلى فلاش
- سلك مسحوب أو مطلي: تخليل كامل، أو خط مدمج مع مراحل شطف وطلاء يمكن التحكم فيها
ملاحظة التخطيط: يتم اتخاذ القرار الأقل تكلفة لإزالة الترسبات الكلسية في مرحلة تصميم الخط. عادةً ما تكلف عملية التعديل التحديثي لاحتواء الأحماض ومعالجة النفايات بعد بناء الخط ضعفين إلى ثلاثة أضعاف تكلفة تغيير حجم وحدة إزالة الترسبات مقدمًا.
الأسئلة الشائعة حول إزالة الترسبات من الأسلاك
الناتج القابل للقياس لأي عملية إزالة الترسبات من الأسلاك هو نفسه: سطح قضيب يدخل القالب خاليًا من جزيئات الأكسيد الصلب. تغير الطريقة فقط كيفية تحقيق هذا الناتج.
هل تؤدي عملية إزالة الترسبات الميكانيكية من الأسلاك إلى إزالة كل الترسبات الكلسية؟
لا، فالثني العكسي والتنظيف بالفرشاة يزيلان 60 إلى 88 بالمائة من التقشر الموجود على قضيب نموذجي منخفض الكربون، كما أن إضافة السفع بالخردق يرفع الإزالة الميكانيكية إلى 92 إلى 98 بالمائة. فقط التخليل الحمضي، أو الخط الميكانيكي المدمج مع الحمض، يصل بشكل موثوق إلى إزالة بنسبة 99 بالمائة، وهي العتبة العملية للأسلاك المرسومة بألوان زاهية.
هل تنظيف الأسلاك هو نفس عملية إزالة الترسبات من الأسلاك؟
يعتبر التنظيف بالفرشاة خطوة فرعية داخل وحدة إزالة الترسبات الميكانيكية، وليس طريقة مستقلة. تقوم الفرشاة الكهربائية بمسح الأجزاء السائبة من القضيب بعد أن تقوم بكرات الكسارة بتكسير طبقة الأكسيد؛ بدون مرحلة الانحناء، لا يمكن للفرشاة فصل الأكسيد الداخلي المترابط بإحكام.
هل يمكنك سحب الأسلاك دون إزالة الترسبات؟
من الناحية الفنية نعم، ولكن التكلفة تظهر على الفور في تآكل القالب، وتسجيل السطح، واستهلاك مواد التشحيم. تسجل مصانع الأسلاك عادةً انخفاضًا في عمر القالب بنسبة 30 إلى 50 بالمائة عند سحب القضبان المقيسة دون تحضير السطح.
لماذا يجب أن تتم إزالة الترسبات الكلسية من الأسلاك قبل الرسم؟
لأن الأكسيد يكون كاشطًا فقط عندما يكون محصورًا بين القضيب وجدار القالب. بمجرد دمج المقياس في السطح المرسوم، فإنه ينتج خطوط نقاط القالب والجزيئات المدمجة، وتنجو هذه العيوب من العنوان البارد كحواف متشققة ومثبتات مرفوضة.
اتصل بنا الآن
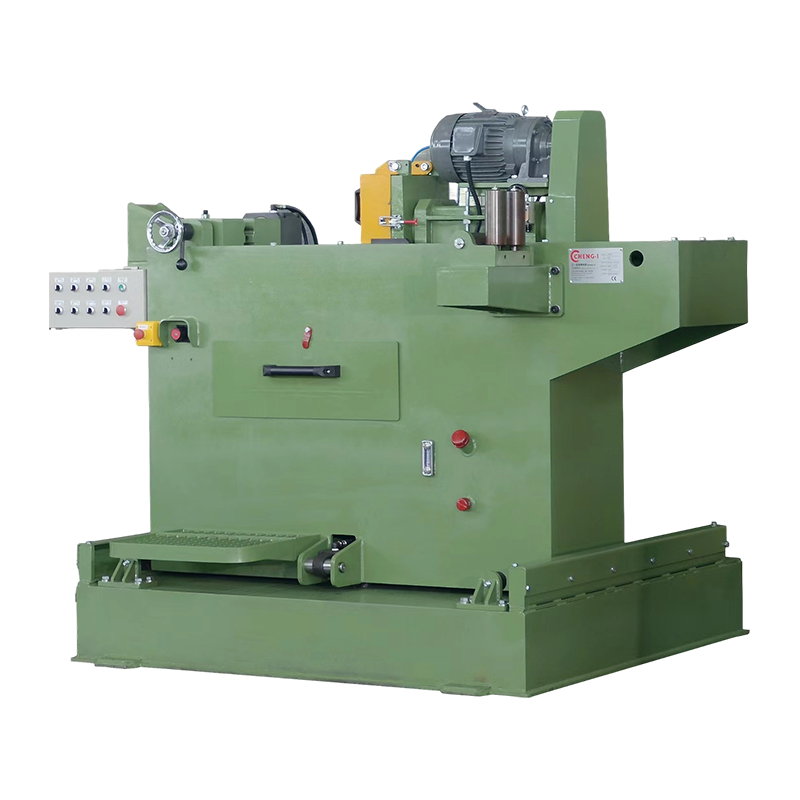
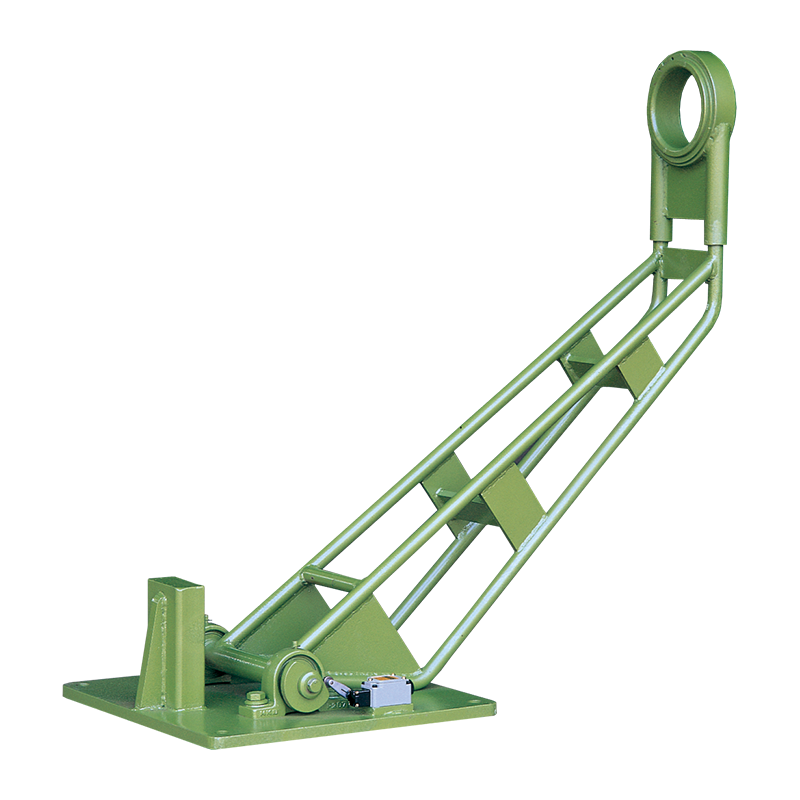
 للحصول على آلات معالجة الأسلاك الدقيقة أو حلول المصانع المتكاملة، يرجى التواصل مع فريق المبيعات والهندسة لدى CHENG I.
واتساب
وي تشات
فئة المنتج
آلة إزالة قشور الأسلاك آلة سحب الأسلاك آلة لف الأسلاك آلة القطع آلة الفك معدات/ملحقات أخرىاتصل بنا

+86-563-6616199 (Ext: 105, 103, 111)

+86-15167365999

جون وانغ وإيلين تشاو

sales@chengiwire.com

رقم 8 شارع كيجي، المنطقة الشمالية، منطقة التنمية الاقتصادية قوانغد، مدينة شوانتشينغ، مقاطعة أنهوي، الصين
حقوق الطبع والنشر © CHENG I Wire Machinery Co. Ltd. جميع
حقوق
محجوز
مصنع آلات الأسلاك | الصين