 English
 русский
 عربى

كيف تعمل عملية إزالة الترسبات الكلسية على تحسين جودة سحب الأسلاك وعمر القالب والكفاءة
المؤلف: مسؤول
التاريخ: 2026-09-04
عندما يخرج قضيب متوسط الكربون بقطر 5.5 مم من مطحنة الدرفلة الساخنة، فإن سطحه يحمل طبقة من الأكسيد يبلغ سمكها عادةً 10 إلى 30 ميكرون. اسحب هذا القضيب مباشرة إلى قالب رسم وستنكسر القشرة الهشة إلى أجزاء كاشطة تؤدي إلى إصابة محمل القالب، وتخشين السلك المسحوب، وتجبر سرعة الخط على الانخفاض. تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد قبل دخول القضيب إلى القالب. تشرح هذه المقالة كيف تؤدي عملية إزالة الترسبات الكلسية من الأسلاك إلى تحسين سحب الأسلاك بعبارات قابلة للقياس: عمر أفضل للقالب، وفواصل أقل، وسرعة أعلى، وسطح أكثر نظافة للمنتج النهائي.
محتوى
- 1 تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد قبل الرسم
- 2 كيف تعمل عملية إزالة الترسبات الكلسية على إطالة عمر القالب وتقليل تكسر الأسلاك
- 3 مكاسب جودة السطح من إزالة الترسبات قبل الرسم
- 4 إزالة الترسبات الميكانيكية من الأسلاك مقابل التخليل الكيميائي: مقارنة عملية
- 5 اختيار نظام إزالة الترسبات لمطحنة الأسلاك الخاصة بك
- 6 الأسئلة المتداولة حول إزالة القشور والرسم
تعمل عملية إزالة الترسبات الكلسية على إزالة طبقة الأكسيد قبل الرسم
إزالة الترسبات من الأسلاك هي الإزالة الخاضعة للتحكم لطبقة أكسيد الحديد من قضبان الأسلاك المدرفلة على الساخن قبل دخولها إلى قالب السحب، ويتم ذلك عن طريق الثني الميكانيكي والتنظيف بالفرشاة، أو التخليل الكيميائي، أو عملية مشتركة. إنها أول بوابة ذات جودة حقيقية على خط سحب الأسلاك، وهي تتحكم في مقدار التلوث الكاشط الذي يصل إلى القالب خلال الحملة بأكملها.
يبني الدرفلة على الساخن مقياسًا من ثلاث طبقات على سطح القضيب: الووستيت الناعم (FeO) الأقرب إلى المعدن، والماجنتيت (Fe3O4) في المنتصف، والهيماتيت الأكثر صلابة (Fe2O3) من الخارج. تكون الطبقات الخارجية هشة وتنقسم إلى جزيئات حادة بمجرد ثني القضيب أو احتكاكه بالدليل. تعمل عملية إزالة الترسبات الكلسية ميكانيكيًا على تكسير غلاف المقياس بالكامل عن طريق تمرير القضيب فوق بكرات في انحناءات عكسية، ثم يقوم رأس الفرشاة بمسح الغبار المتحلل بعيدًا. يقوم التخليل الكيميائي بإذابة الترسبات الكلسية في حمض الهيدروكلوريك أو حمض الكبريتيك بدلاً من ذلك. وفي كلتا الحالتين، الهدف هو نفسه: إبقاء جزيئات الأكسيد خارج صندوق القالب.
يمكن للملف الواحد الذي يبلغ وزنه 2000 كجم من القضبان المدرفلة على الساخن أن يحمل ما بين 20 إلى 60 كجم من مقياس الأكسيد. إذا ترك هذا المقياس على القضيب، يصبح حطامًا كاشطًا في صندوق القالب ويلوث في كل حمام في اتجاه مجرى النهر.
كيف تعمل عملية إزالة الترسبات الكلسية على إطالة عمر القالب وتقليل تكسر الأسلاك
يتم تشغيل السلك الذي تمت إزالة الترسبات منه باستمرار مع تآكل أقل للقالب، وعدد أقل من توقفات إعادة التهيئة، وعدد أقل من فواصل الأسلاك في الخط الأوسط مقارنة بالأسلاك المسحوبة مع وجود مقياس على السطح. والسبب ميكانيكي: تصبح جزيئات الحجم عبارة عن مركب ملتف بين القضيب ومحمل قالب الكربيد.
في عملية السحب المستمرة، يجب أن يذهب كل جرام من الحجم الذي يدخل القالب إلى مكان ما. تندمج الجزيئات في طبقة التشحيم، وتحفر الأخاديد في سطح القالب، وترفع درجة الحرارة المحلية عند المحمل. تعمل درجة الحرارة المرتفعة على تكسير طبقة التشحيم الإستاراتية، مما يؤدي إلى الالتصاق والاهتزاز وانكسار الأسلاك المفاجئ.
- تقوم أجزاء المقياس بتسجيل محمل الكربيد وتقصير عمر القالب بين عمليات إعادة الطحن.
- تقوم الجسيمات المدمجة بسحب الخدوش الطولية إلى داخل السلك، مما يؤدي إلى خفض درجة سطحه.
- يؤدي الاحتكاك الإضافي إلى تسخين القالب وتدمير طبقة التشحيم، مما يزيد من كسر الخط الأوسط.
عادةً ما تبلغ مصانع الأسلاك التي تتحول من إزالة الترسبات من القضبان غير المنزوعة الترسبات إلى إزالة الترسبات من الأسلاك الميكانيكية عن عمر أطول بنسبة 30 إلى 50 في المائة وانخفاض ملموس في فواصل الأسلاك خلال شهر الإنتاج الأول.
40% يموت الحياة
15% سرعة الخط
-30% فواصل الأسلاك
تحسينات نموذجية بعد إضافة إزالة الترسبات الميكانيكية من الأسلاك
يموت الحياة extension
40%
تقليل رفض السطح
65%
خفض تكلفة الحمض
50%
سرعة الخط gain
15%
تقليل انقطاع الأسلاك
30%
مكاسب جودة السطح من إزالة الترسبات قبل الرسم
تعمل عملية إزالة الترسبات الكلسية على تحسين السطح النهائي للسلك المسحوب لأنها تزيل طبقة الأكسيد قبل أن يتم ضغط تلك الطبقة على المعدن. سطح القضيب النظيف غير اللامع يعني عددًا أقل من اللفات والحفر وخطوط السحب في السلك النهائي.
بالنسبة لمصانع التثبيت تكون الفائدة مباشرة. يدفع التوجيه البارد القضيب إلى تجويف القالب، ويصبح أي مقياس مدمج بمثابة رافعة للضغط تتحول إلى صدع أثناء التشكيل. ترفض مواصفات مثبتات السيارات والفضاء هذا النوع من العيوب، ويمكن أن تكلف الدفعة المرفوضة أكثر من عام من إزالة الترسبات من المواد الاستهلاكية. يتصرف السلك المطلي أو المجلفن أيضًا بشكل مختلف: إزالة الترسبات الكلسية تعطي التصاقًا موحدًا للطلاء، بينما تتسبب بقايا الترسبات الكلسية في تغطية غير مكتملة وظهور تقرحات.
لا يتم غسل القشور التي تدخل القالب لاحقًا؛ يتم ضغطه ميكانيكيًا في السلك. لا يمكن لأي خطوة تنظيف في اتجاه مجرى النهر إصلاح اللفات والحفر التي تشكلت أثناء تمرير الرسم بشكل كامل.
إزالة الترسبات الميكانيكية من الأسلاك مقابل التخليل الكيميائي: مقارنة عملية
تعد عملية إزالة الترسبات من الأسلاك الميكانيكية هي الاختيار الصحيح لمعظم قضبان الفولاذ الكربوني التي يتراوح حجمها من 5.5 مم إلى حوالي 16 مم، بينما يظل التخليل الكيميائي ضروريًا للفولاذ المقاوم للصدأ والأسلاك الدقيقة جدًا والسبائك الخاصة. الطريقتان ليستا متنافستين دائمًا؛ تقوم العديد من المصانع بتشغيل جهاز إزالة الترسبات الميكانيكي قبل حمام التخليل القصير للجمع بين السرعة والنظافة الكاملة للسطح.
| نقطة التقييم | إزالة الترسبات الميكانيكية من الأسلاك | التخليل الكيميائي |
| مبدأ التشغيل | الانحناء العكسي بالإضافة إلى التنظيف بالفرشاة | ذوبان الحمض في حمض الهيدروكلوريك أو H2SO4 |
| إزالة النطاق | تم إزالة الغبار المتبقي بنسبة 80 إلى 90 بالمائة | بالقرب من 100 بالمئة، سطح لامع |
| تكلفة المعدات | ارتفاع الاستثمار الأولي، والبصمة المدمجة | انخفاض الاستثمار الأولي والخزانات وأجهزة غسل الأبخرة |
| تكلفة التشغيل | الكهرباء وارتداء الأسطوانة أو الفرشاة | الأحماض والماء والتدفئة وتحييد النفايات |
| التعامل مع النفايات | الغبار الجاف، الذي يتم جمعه وإعادة تدويره | مياه الشطف الحمضية التي تتطلب العلاج |
| حجم القضيب النموذجي | 5.5 إلى 16 ملم من الكربون وسبائك الصلب | 1 إلى 16 ملم، مجموعة واسعة من الفولاذ |
| تكامل الخط | مباشرة مضمنة مع آلة الرسم | في كثير من الأحيان دفعة منفصلة أو محطة مستمرة |
| الحمل البيئي | لا يوجد حمام كيميائي، واستخدام منخفض للمياه | الأبخرة الحمضية والنفايات السائلة ومحاليل المخلل المستهلكة |
قاعدة الاختيار
استخدم إزالة الترسبات الكلسية ميكانيكيًا للقضيب مقاس 5.5 مم وما فوق. انتقل إلى التخليل الكيميائي للأسلاك التي يقل سمكها عن 2 مم، أو درجات الفولاذ المقاوم للصدأ، أو المواصفات التي تتطلب سطحًا لامعًا وخاليًا من الأكسيد.
اختيار نظام إزالة الترسبات لمطحنة الأسلاك الخاصة بك
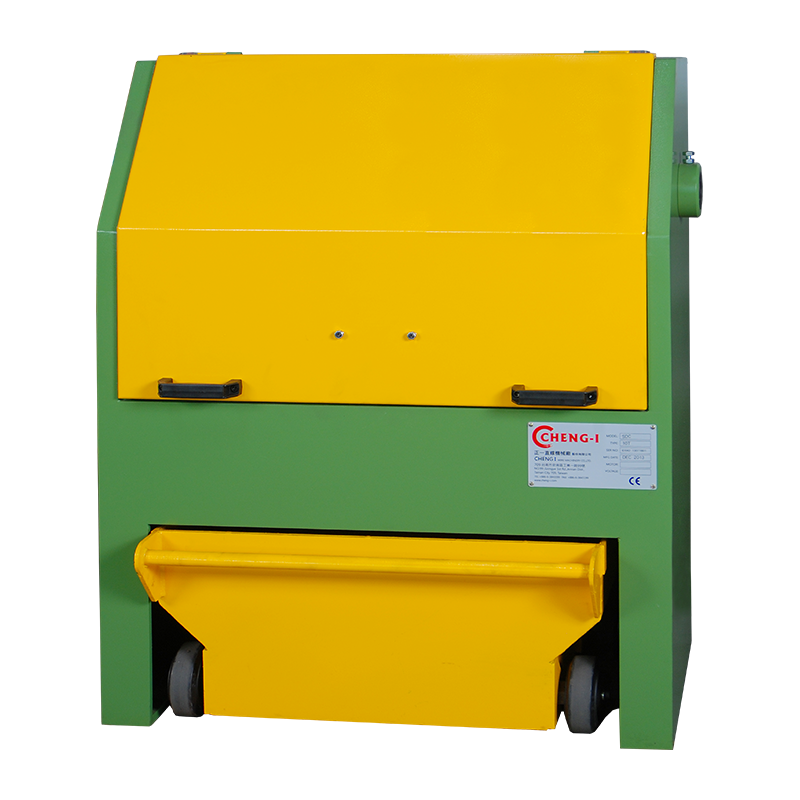
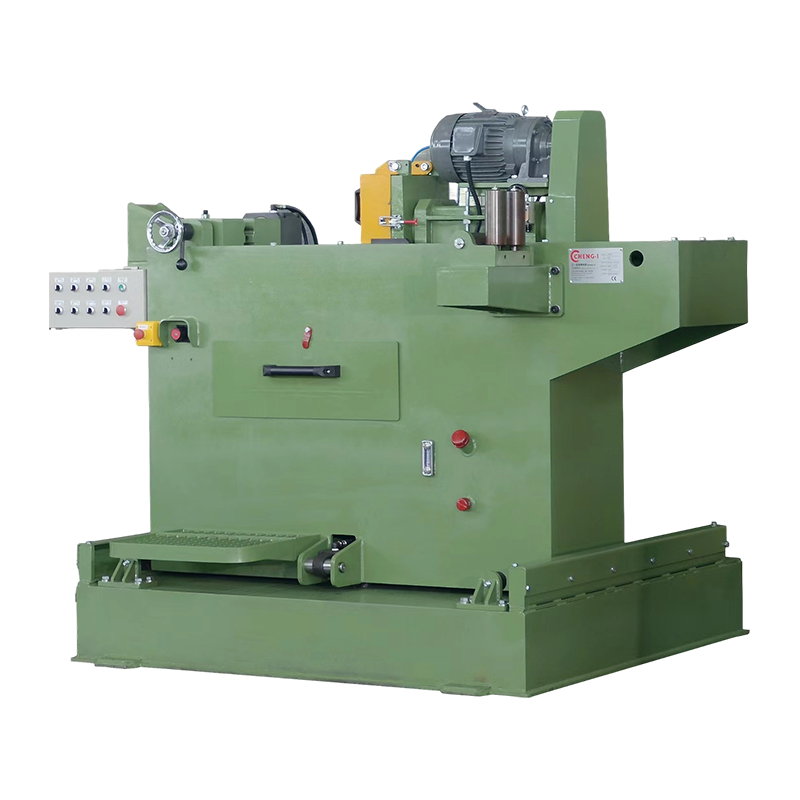
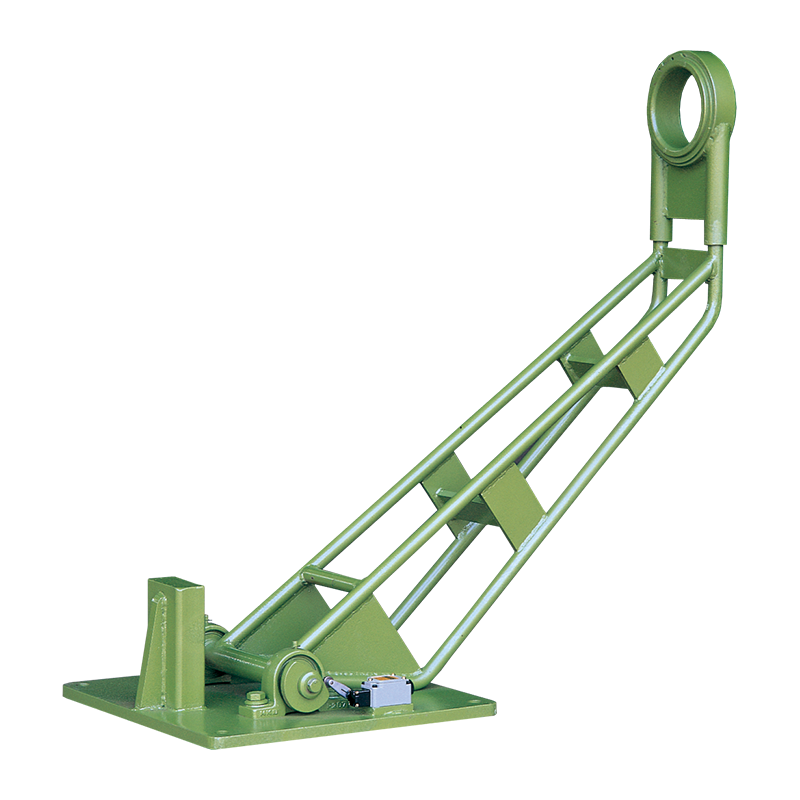
تجمع آلة إزالة الترسبات السلكية الميكانيكية ذات التصميم الجيد بين الثني العكسي القابل للتعديل، والتنظيف بالفرشاة، وجمع الغبار، ومزامنة السرعة بحيث يمكن تشغيلها بشكل متوافق مع آلة السحب بسرعة الإنتاج الكاملة. يعمل التشغيل المضمن على إزالة تكلفة المعالجة ومخاطر التآكل الناتجة عن خط تخليل منفصل.
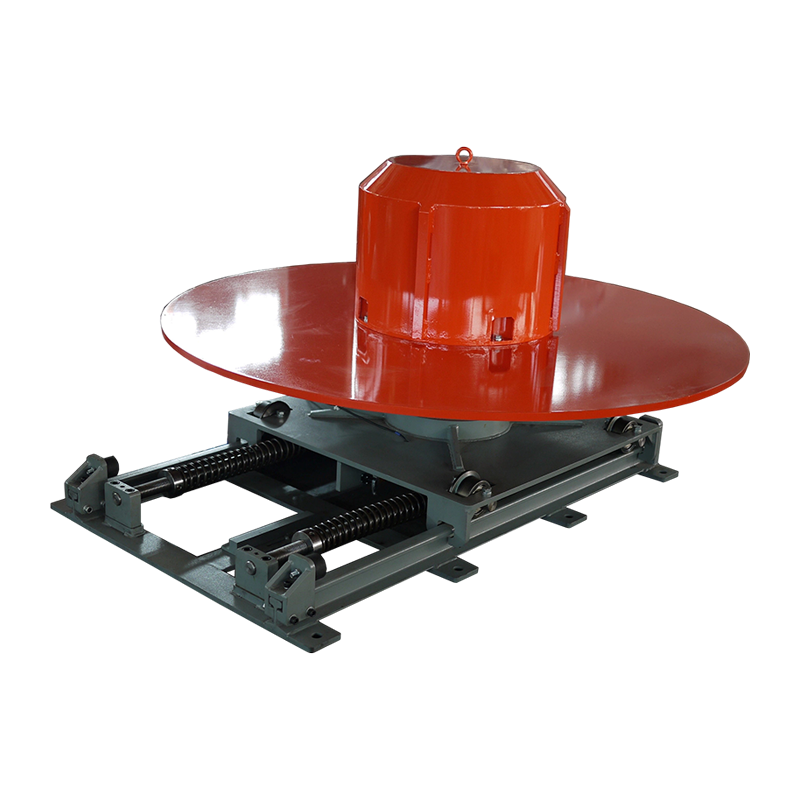
يقدم موردو المعدات الذين يفهمون خط الأسلاك بالكامل نتائج أفضل من الموردين الذين يقومون ببناء جهاز واحد فقط. CHENG-I PREMIUM WIRE EQUIPMENT، شركة متخصصة في تصنيع آلات الأسلاك تأسست عام 1970 في حديقة تاينان للعلوم في تايوان، وتقوم ببناء آلات إزالة الترسبات السلكية، وآلات سحب الأسلاك، وآلات الدفع، وآلات اللف، وآلات القطع، وتوفر تخطيطات كاملة للمصنع لمصانع التثبيت ومعالجة الأسلاك. يتم تصدير معداتها إلى مصانع سحب الأسلاك الكبيرة في الولايات المتحدة، أوروبا الغربية، جنوب شرق آسيا، الهند، الشرق الأوسط، واليابان.
- بكرات انحناء عكسي قابلة للتعديل تتوافق مع قطر القضيب ودرجة الفولاذ.
- رأس تنظيف يزيل الغبار المتبقي قبل دخول السلك إلى القالب.
- وحدة تجميع وترشيح الغبار التي تحافظ على نظافة أرضية المحل.
- مزامنة السرعة مع آلات الدفع والسحب للتشغيل المستمر.
- الأجزاء القابلة للتآكل مُصنفة للتشغيل المستمر متعدد النوبات مع سهولة الوصول إلى الصيانة.
بالنسبة لمطحنة الأسلاك التي تعمل على نوبتين، عادةً ما تدفع وحدة إزالة الترسبات الميكانيكية تكاليفها من خلال توفير القوالب وتقليل عدد مرات الرفض خلال 12 إلى 18 شهرًا.
الأسئلة المتداولة حول إزالة القشور والرسم
هل تؤدي عملية إزالة الترسبات السلكية ميكانيكيًا إلى إزالة الكلس بالكامل؟
تعمل عملية إزالة الترسبات الكلسية ميكانيكيًا على إزالة معظم الأكسيد، عادةً ما يتراوح بين 80 إلى 90 بالمائة، ويقوم رأس الفرشاة بإزالة الغبار المتبقي من سطح القضيب قبل القالب. يزيل التخليل الكيميائي ما يقرب من 100 بالمائة ويترك لمسة نهائية أكثر سطوعًا، ولهذا السبب لا تزال السبائك المهمة والأسلاك المقاومة للصدأ تمر عبر الحمض.
هل يمكن أن تحل عملية إزالة الترسبات الكلسية محل خط التخليل بالكامل؟
بالنسبة لقضبان الفولاذ الكربوني التي يتراوح حجمها من 5.5 إلى 16 مم، يمكن أن تحل عملية إزالة الترسبات الميكانيكية من الأسلاك محل حمام التخليل في معظم عمليات السحب. بالنسبة للفولاذ المقاوم للصدأ، أو الفولاذ الحامل، أو القضيب الذي يقل سمكه عن 2 مم، لا يزال التخليل مطلوبًا، وغالبًا ما يتم تركيب وحدة ميكانيكية قبل الحمام الحمضي لتقليل استهلاك الحمض وإطالة عمر الحمام.
في أي قطر للقضيب تكون عملية إزالة الترسبات الكلسية منطقية؟
إن إزالة الترسبات الكلسية من الأسلاك تؤتي ثمارها بشكل أكبر على القضبان التي يبلغ قطرها 5.5 مم أو أكثر، حيث تكون طبقة الأكسيد أكثر سمكًا وكتلة الترسبات لكل ملف عالية. السلك الذي يقل سمكه عن 2 مم يحمل قشورًا أقل لكل متر وعادة ما يتم إنتاجه من قضبان منزوعة الترسبات أو مخللة بالفعل، لذا نادرًا ما يكون هناك ما يبرر استخدام أداة إزالة الترسبات المضمنة المنفصلة.
هل تؤدي عملية إزالة الترسبات من الأسلاك إلى إبطاء خط الرسم؟
لا، سطح القضيب النظيف يقلل الاحتكاك عند القالب، مما يقلل من التسخين وانهيار مواد التشحيم. تشير المطاحن بشكل شائع إلى أنه يمكن رفع سرعة الخط بنسبة 10 إلى 15 بالمائة بعد التثبيت لأن العملية لم تعد محدودة بارتفاع درجة حرارة القالب الناتج عن تآكل القشور.
عند تقييم ماكينة إزالة الترسبات الكلسية، اسأل المورد عن عمر الأسطوانة وعمر الفرشاة والتركيبات المرجعية على نفس حجم القضيب ودرجة الفولاذ التي ترسمها.
اتصل بنا الآن
 للحصول على آلات معالجة الأسلاك الدقيقة أو حلول المصانع المتكاملة، يرجى التواصل مع فريق المبيعات والهندسة لدى CHENG I.
واتساب
وي تشات
فئة المنتج
آلة إزالة قشور الأسلاك آلة سحب الأسلاك آلة لف الأسلاك آلة القطع آلة الفك معدات/ملحقات أخرىاتصل بنا

+86-563-6616199 (Ext: 105, 103, 111)

+86-15167365999

جون وانغ وإيلين تشاو

sales@chengiwire.com

رقم 8 شارع كيجي، المنطقة الشمالية، منطقة التنمية الاقتصادية قوانغد، مدينة شوانتشينغ، مقاطعة أنهوي، الصين
حقوق الطبع والنشر © CHENG I Wire Machinery Co. Ltd. جميع
حقوق
محجوز
مصنع آلات الأسلاك | الصين